

FDM (فیوزڈ ڈپوزیشن ماڈلنگ)
پگھلے پلاسٹک فلامنٹ کو چلتی نوزل سے ایکسٹروڈ کرتی ہے (میٹریل ایکسٹروژن)
FDM (فیوزڈ ڈپوزیشن ماڈلنگ، جسے FFF بھی کہتے ہیں) پگھلا پلاسٹک باریک نوزل سے تہہ در تہہ دھکیل کر پرزہ بناتی ہے۔ یہ ڈیسک ٹاپ تھری ڈی پرنٹر ہے جو فون سٹینڈ، کھلونوں کے مجسمے اور بدلنے والے نوب بناتا ہے۔ یہ اس لیے اہم ہے کہ یہ ڈیجیٹل فائل کو چند گھنٹوں میں حقیقی پلاسٹک پرزے میں بدل دیتی ہے، مولڈ یا ٹولنگ کے بغیر۔
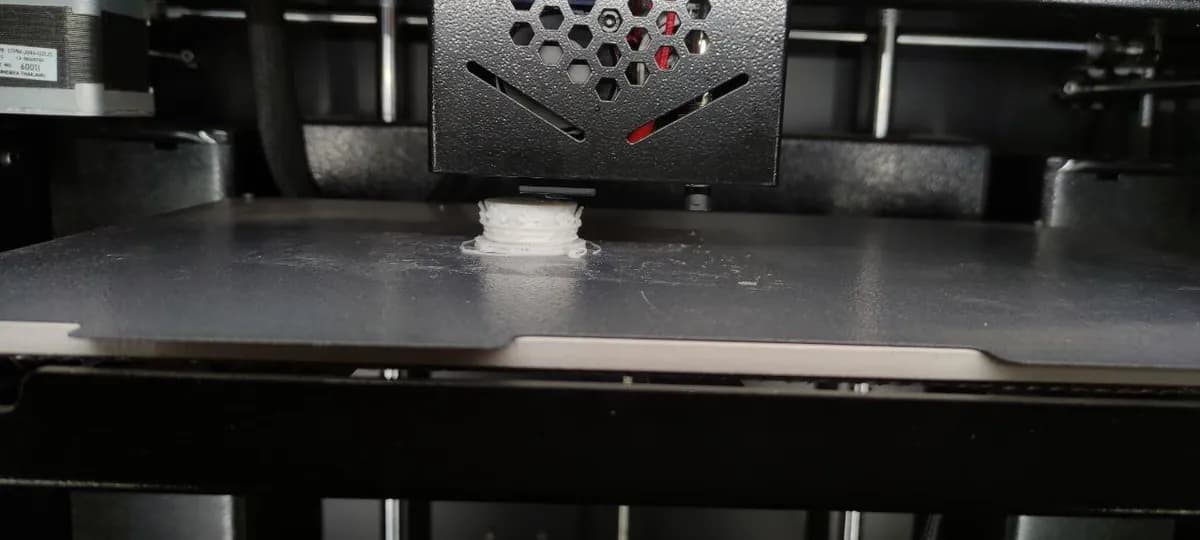
FDM (فیوزڈ ڈپوزیشن ماڈلنگ) ایک منٹ میں، MecMade کی طرف سے
یہ کیسے کام کرتا ہے
ماڈل کو سلائس کریں۔ سلائسر نامی سافٹ ویئر تھری ڈی ماڈل کو پتلی افقی تہوں میں کاٹتا ہے۔ پھر وہ ٹول پاتھ (ہر تہہ میں نوزل کا عین راستہ) لکھتا ہے۔
فلامنٹ فیڈ کریں۔ ڈرائیو گیئرز پلاسٹک کی تار، جسے فلامنٹ کہتے ہیں اور جو عموماً 1.75 mm موٹی ہوتی ہے، کو پکڑ کر ہاٹ اینڈ میں مسلسل دھکیلتے ہیں۔
اسے پگھلائیں۔ ہیٹر بلاک مواد کے مطابق پلاسٹک کو تقریباً 190–260 °C تک گرم کرتا ہے۔ وہ گرم ٹوتھ پیسٹ کی طرح گاڑھے پیسٹ میں نرم ہو جاتا ہے۔
ایک تہہ بنائیں۔ ہیڈ X اور Y میں چلتا ہے اور نوزل سے بیڈ بچھاتا ہے، عموماً 0.4 mm چوڑا۔ وہ پہلے بیرونی دیواریں بناتا ہے، پھر اندر کو انفل نامی ہلکے نقش سے بھرتا ہے۔
اوپر جائیں اور دہرائیں۔ پلیٹ ایک تہہ کی اونچائی نیچے ہوتی ہے (یا ہیڈ اوپر اٹھتا ہے)، عموماً 0.1–0.3 mm۔ اگلی تہہ نیچے کی ابھی گرم تہہ سے جڑ جاتی ہے، سینکڑوں بار۔
اتاریں اور صاف کریں۔ ٹھنڈا ہونے پر آپ پرزہ پلیٹ سے اتار لیتے ہیں۔ سپورٹ (اوور ہینگ کے نیچے چھاپے گئے عارضی ڈھانچے) توڑ کر نکالے جاتے ہیں، اور آپ سطح پر ریگ مال یا پینٹ کر سکتے ہیں۔
اہم حقائق
- مواد
- تھرموپلاسٹکس (گرم کرنے پر نرم ہونے والے پلاسٹک): PLA، PETG، ABS، ASA، لچکدار TPU، نائلون، پولی کاربونیٹ، ریشے سے بھرے گریڈ؛ صنعتی مشینوں پر PEEK اور ULTEM
- عام پرزے
- پروٹوٹائپ، انکلوژر، بریکٹ، جگ اور فکسچر، فالتو پرزے، نمائشی ماڈل
- پرزے کا سائز
- ڈیسک ٹاپ پرنٹرز پر عموماً ہر طرف تقریباً 25 cm تک؛ صنعتی مشینیں تقریباً 1 m تک پہنچتی ہیں
- درستگی
- تقریباً ±0.2–0.5 mm (ملی میٹر کے چند دسویں حصے)؛ صنعتی مشینوں پر بہتر
- سطح کی تکمیل
- نظر آنے والی تہہ کی لکیریں اور ابھری ہوئی، میٹ سطح؛ ریگ مال، فلنگ یا کوٹنگ کے بعد ہی ہموار
- کتنی مقدار کے لیے موزوں
- 1 سے چند سو پرزے؛ کئی پرنٹروں کے پرنٹ فارم زیادہ بناتے ہیں
- ٹولنگ اور مشین کی لاگت
- ٹولنگ نہیں؛ ڈیسک ٹاپ پرنٹرز چند سو سے چند ہزار ڈالر، صنعتی نظام دسیوں سے سینکڑوں ہزار
- رفتار
- سست: چھوٹی کلپ کے لیے ایک گھنٹے سے کم، بڑے پرزے کے لیے ایک دن یا زیادہ
خوبیاں اور حدیں
خوبیاں
- فائل سے پلاسٹک پرزہ بنانے کا سب سے سستا، سب سے قابل رسائی طریقہ
- ٹولنگ نہیں، اس لیے ڈیزائن بدلنے میں کوئی خرچ نہیں
- حقیقی انجینئرنگ پلاسٹک، جن میں مضبوط، حرارت مزاحم اور لچکدار شامل ہیں
- ہلکا انفل ہلکے، مواد بچانے والے پرزے بناتا ہے
حدود
- نظر آنے والی تہہ کی لکیریں اور کھردری فنش
- تہوں کے بیچ ان کے ساتھ ساتھ سے کمزور (انائسوٹروپک، یعنی مضبوطی سمت پر منحصر ہے)
- اوور ہینگ کو سپورٹ چاہییں، جو نشان چھوڑتے ہیں
- سست، اور مقدار بڑھنے سے فی پرزہ لاگت مشکل سے گھٹتی ہے
کہاں استعمال ہوتا ہے
- پروڈکٹ ڈیزائنہاؤزنگ، کلپس اور نوبز کے تصوراتی ماڈل اور کام کرنے والے پروٹوٹائپ
- مینوفیکچرنگاسمبلی لائنوں کے لیے جگ، فکسچر، گیج اور مخصوص گرپر
- ایرو اسپیس اور آٹوموٹیوشعلہ روک پلاسٹک میں پروٹوٹائپ، ٹولنگ اور کم مقدار کے اندرونی پرزے
- صحتسرجری کی منصوبہ بندی کے لیے اناٹومیکل ماڈل، مخصوص آرتھوٹک پرزے
- تعلیم اور شوقکلاس روم پروجیکٹ، کاس پلے کا سامان، گھریلو فالتو پرزے
اسے کیسے پہچانیں
- ہر طرف کی دیوار پر باریک افقی ابھار، پتلے دھاگوں کے ڈھیر کی طرح (تہہ کی لکیریں)۔
- ہلکی ڈھلوان یا خمیدہ اوپری سطحوں پر "سیڑھی" کا انداز۔
- چھوٹی سیون یا ابھار جہاں ہر تہہ شروع اور ختم ہوئی، اکثر عمودی طور پر ایک سیدھ میں۔
- اوور ہینگ کے نیچے کھردرے دھبے یا ٹکڑے جہاں سپورٹ توڑے گئے، اور ایک بالکل چپٹی نچلی سطح جو بلڈ پلیٹ پر تھی۔
موازنہ کریں
دیکھیں
3Dnatives · FDM کا اصول ابتدائی طلبہ کے لیے
Protolabs · FDM پروٹوٹائپ کے لیے کب موزوں ہے، ڈیزائن کے مشوروں کے ساتھ
Protolabs · پرزہ تہہ در تہہ اگتا ہوا، تیز رفتار میں
Strange Parts · بڑا پرنٹ فارم پیداوار میں پرزے بناتا ہوا
اصل تصاویر دیکھیں
- Wikipedia: Fused filament fabrication — ایکسٹروژن ہیڈ کے خاکے، پرنٹرز اور چھاپے گئے پرزوں کی تصاویر
- Wikimedia Commons تصویری تلاش
یاد رکھیں
- FDM پلاسٹک فلامنٹ پگھلاتی ہے اور پرزہ بیڈ بہ بیڈ، تہہ بہ تہہ بناتی ہے۔
- یہ فائل سے حقیقی پلاسٹک پرزے تک کا سب سے سستا راستہ ہے، لیکن سست ہے اور تہہ کی لکیریں دکھاتی ہے۔
- پرزے تہوں کے بیچ سب سے کمزور ہوتے ہیں، اس لیے پرنٹ کو اس طرح رکھیں کہ بوجھ تہوں کے ساتھ ساتھ چلے۔
ایڈیٹو مینوفیکچرنگ میں مزید
تمام 100 عمل
 8.2اسٹیریو لیتھوگرافی (SLA/DLP)لیزر یا پروجیکٹر سے مائع رال کو تہہ بہ تہہ سخت کرتی ہے (ویٹ فوٹو پولیمرائزیشن)سبق کھولیں
 8.3سلیکٹیو لیزر سنٹرنگ (SLS)لیزر بیڈ میں نائلون پاؤڈر کو جوڑتی ہے؛ ڈھیلا پاؤڈر پرزے کو سہارا دیتا ہے (پاؤڈر بیڈ فیوژن)سبق کھولیں
 8.4لیزر پاؤڈر بیڈ فیوژن (دھات، SLM/DMLS)لیزر دھاتی پاؤڈر کی پتلی تہوں کو پگھلاتا ہے (پاؤڈر بیڈ فیوژن)سبق کھولیں
 8.5بائنڈر جیٹنگانک جیٹ ہیڈ پاؤڈر کو چپکاتے ہیں، پھر پرزے کو کیور یا سنٹر کیا جاتا ہے (بائنڈر جیٹنگ)سبق کھولیں
 8.6میٹریل جیٹنگ (PolyJet)رال کی بوندیں چھڑکتی ہے اور UV روشنی سے انہیں سخت کرتی ہے (میٹریل جیٹنگ)سبق کھولیں
 8.7ڈائریکٹڈ انرجی ڈپوزیشن (DED/LMD)لیزر پرزے پر پول پگھلاتا ہے؛ پھونکا گیا پاؤڈر دھات شامل کرتا ہے (ڈائریکٹڈ انرجی ڈپوزیشن)سبق کھولیں
 8.8وائر آرک ایڈیٹو مینوفیکچرنگ (WAAM)ویلڈنگ روبوٹ آرک سے پگھلی تار کے ابھاروں کی تہیں لگاتا ہے (ڈائریکٹڈ انرجی ڈپوزیشن)سبق کھولیں
 8.9الٹراسونک ایڈیٹو مینوفیکچرنگ (UAM)الٹراسونک ارتعاش دھات کی فوائلوں کو بغیر پگھلائے ویلڈ کرتا ہے، پھر ایک مل انہیں ٹرم کرتی ہے (شیٹ لیمی نیشن)سبق کھولیں
 8.10والیومیٹرک پرنٹنگ (CAL)ہر زاویے سے آتی روشنی رال کی گھومتی شیشی کو ایک ساتھ کیور کر دیتی ہے (والیومیٹرک پرنٹنگ)سبق کھولیں
آزمائیں
اپنے CAD میں AI کو کام پر لگائیں۔
آپ کے CAD سافٹ ویئر کے اندر پرزے ماڈل کریں، ڈرائنگز بنائیں اور دہرائے جانے والے کام خودکار بنائیں۔