

FDM(熔融沉积成型)
让熔融的塑料丝通过移动的喷嘴挤出(材料挤出)
FDM(熔融沉积成型,也称 FFF)把熔化的塑料推过细喷嘴,一层层堆叠出零件。手机支架、玩具人偶和替换旋钮背后的,就是这种桌面 3D 打印机。它的意义在于,无需模具或工装,几个小时就能把数字文件变成真实的塑料零件。
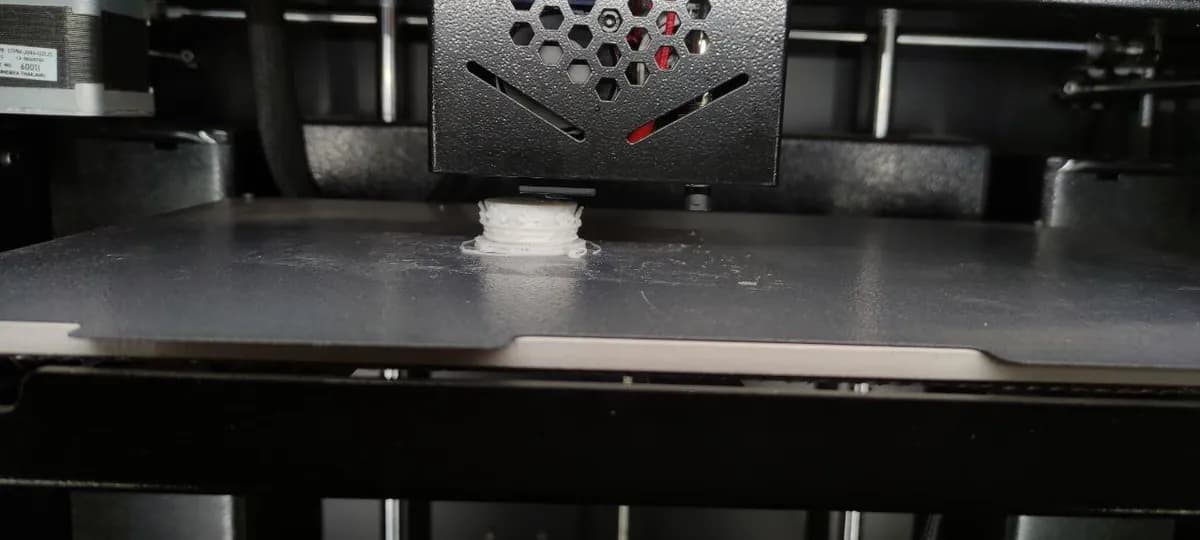
一分钟看懂FDM(熔融沉积成型),来自 MecMade
工作原理
切片模型。 切片软件把三维模型切成薄薄的水平层,然后生成刀具路径(喷嘴在每一层中要走的精确路线)。
送入耗材。 驱动齿轮夹住一根称为耗材的塑料丝(通常直径 1.75 mm),并把它稳定地推入热端。
熔化。 加热块把塑料加热到约 190–260 °C,视材料而定。它软化成浓稠的糊状,像温热的牙膏。
绘制一层。 打印头在 X 和 Y 方向移动,通过喷嘴铺出一条通常 0.4 mm 宽的料条。它先勾勒外壁,然后用称为填充的稀疏图案填满内部。
上升一层并重复。 打印平台下降(或打印头上升)一个层高,通常 0.1–0.3 mm。下一层熔合到下面仍然温热的一层上,如此重复几百次。
取下并清理。 冷却后,把零件从平台上取下。支撑(打印在悬垂部分下面的临时脚手架)可以掰掉,表面可以打磨或喷漆。
关键数据
- 材料
- 热塑性塑料(受热会软化的塑料):PLA、PETG、ABS、ASA、柔性 TPU、尼龙、聚碳酸酯、填充纤维的牌号;工业机器上还有 PEEK 和 ULTEM
- 典型零件
- 样品、外壳、支架、夹具和治具、备件、展示模型
- 零件尺寸
- 桌面打印机通常每边最大约 25 cm;工业机器可达约 1 m
- 精度
- 约 ±0.2–0.5 mm(零点几毫米);工业机器更好
- 表面质量
- 可见层纹,表面有棱纹且哑光;只有经打磨、填补或涂层后才光滑
- 适合的批量
- 1 到几百件;多台打印机组成的打印农场数量更高
- 模具与设备成本
- 无需模具;桌面打印机几百到几千美元,工业系统几万到几十万美元
- 速度
- 慢:小夹子不到一小时,大零件要一天或更久
优点与局限
优点
- 从文件做出塑料零件最便宜、最容易上手的方法
- 没有模具,所以修改设计不花钱
- 能用真正的工程塑料,包括坚韧、耐热和柔性的
- 稀疏填充使零件轻巧、省材料
局限
- 有可见的层纹,表面粗糙
- 层与层之间比沿层方向弱(各向异性,即强度取决于方向)
- 悬垂部分需要支撑,会留下痕迹
- 慢,而且每件的成本几乎不随数量下降
应用领域
- 产品设计外壳、卡扣和旋钮的概念模型与可用样品
- 制造装配线上的夹具、治具、量规和定制抓手
- 航空航天与汽车样品、工装,以及阻燃塑料的小批量内饰件
- 医疗健康用于手术规划的解剖模型、定制矫形件
- 教育与爱好课堂项目、角色扮演道具、家用备件
如何识别
- 每个侧壁上都有细密的水平棱纹,像一叠细线(层纹)。
- 在缓坡或曲面的顶面上有“阶梯”状的外观。
- 每一层开始和结束的位置有一个小接缝或凸起,常常上下对齐。
- 悬垂部分下方,支撑被掰掉后留下的粗糙斑块或残桩,以及一个坐在打印平台上的非常平的底面。
对比
观看
3Dnatives · 面向初学者讲解 FDM 的原理
Protolabs · FDM 什么时候适合做样品,附设计技巧
Protolabs · 一个零件逐层生长,快进播放
Strange Parts · 一个巨大的打印农场正在生产零件
查看实拍照片
- 维基百科:熔丝制造 — 挤出头示意图,打印机和打印件的照片
- 维基共享资源图片搜索
记住
- FDM 熔化塑料丝,一条料条接一条料条、一层接一层地画出零件。
- 它是从文件到真实塑料零件最便宜的途径,但速度慢,而且会显出层纹。
- 零件在层与层之间最弱,所以摆放打印方向时,要让受力沿着层的方向。
增材制造中的更多内容
全部 100 种工艺
 8.2立体光刻(SLA/DLP)用激光或投影仪逐层硬化液态树脂(光固化成形)打开课程
 8.3选择性激光烧结(SLS)激光熔合粉床中的尼龙粉末;松散的粉末支撑零件(粉末床熔融)打开课程
 8.4激光粉末床熔融(金属,SLM/DMLS)激光逐层熔化薄薄的金属粉末(粉末床熔融)打开课程
 8.5黏结剂喷射喷墨头给粉末喷胶,再对零件进行固化或烧结(黏结剂喷射)打开课程
 8.6材料喷射(PolyJet)喷射树脂液滴并用紫外光固化(材料喷射)打开课程
 8.7定向能量沉积(DED/LMD)激光在零件上熔出熔池;吹入的粉末增添金属(定向能量沉积)打开课程
 8.8电弧丝材增材制造(WAAM)焊接机器人把电弧熔化的焊丝堆叠成焊道(定向能量沉积)打开课程
 8.9超声波增材制造(UAM)超声振动在不熔化的情况下焊接金属箔,然后由铣刀修整(板材层压)打开课程
 8.10体积打印(CAL)来自各个方向的光一次性固化旋转的树脂瓶(体积打印)打开课程