飞秒激光加工
用超短激光脉冲去除材料,不熔化
飞秒激光加工用持续不到一万亿分之一秒的激光闪光来切割、钻孔和做纹理。每次闪光在热量扩散之前就汽化一层薄薄的材料,所以边缘干净,而不是熔化的。心脏支架、手机盖板玻璃和喷油器的制造商,在连轻微的热损伤都不能容忍的地方使用它。
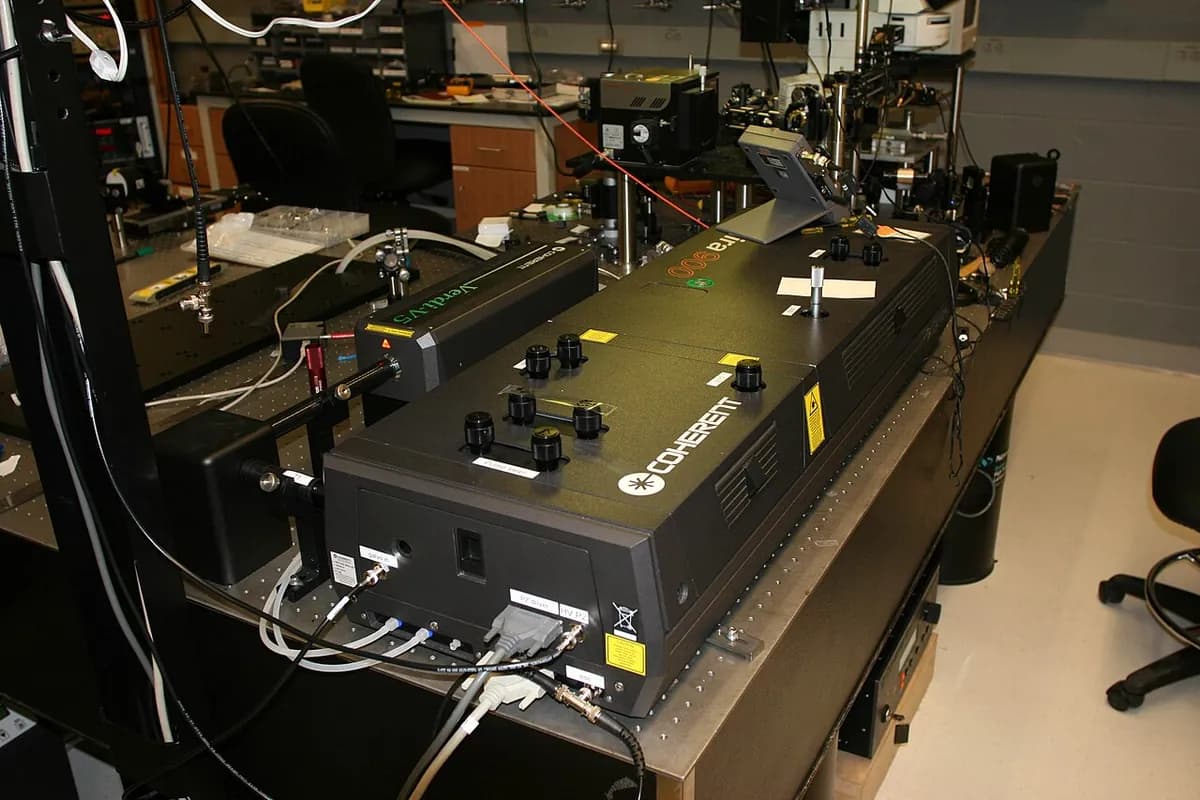
工作原理
产生超短脉冲。 振荡器(激光器产生脉冲的核心)发出稳定的一串微弱脉冲。每个脉冲持续几十到几百飞秒(一飞秒是十亿分之一秒的百万分之一)。
放大脉冲。 放大器先把每个脉冲拉宽,提高其能量,再把它压缩回短脉冲。这一技术称为啁啾脉冲放大,获得了 2018 年诺贝尔物理学奖。
瞄准并聚焦。 扫描器(两面快速转动的镜子)操控光束。透镜把它聚焦成几微米宽的光点(一微米,即 µm,是千分之一毫米)。
冷烧蚀。 脉冲释放能量的速度,比原子把热传给邻近原子还要快。一薄层被烧蚀,也就是以蒸气和等离子体(炽热的带电气体)的形式被炸飞,几乎没有熔化。
扫描路径。 每秒数十万个或更多的脉冲,沿编好的路径一层层描过,进行切割、钻孔或做纹理。聚焦在透明玻璃内部时,脉冲甚至能在不接触表面的情况下刻出通道。
关键数据
- 材料
- 几乎任何材料:钢、钛、镍钛诺(一种形状记忆合金)、玻璃、蓝宝石、陶瓷、聚合物,甚至眼部组织
- 典型零件
- 心脏支架、喷油器和电路板上的微孔、手机盖板玻璃的开孔、有纹理的表面
- 零件尺寸
- 特征尺寸从约 1 µm 到几毫米;零件通常很小或很薄(管、板、箔)
- 精度
- 通常几微米;特征最小约 1 µm
- 表面质量
- 边缘干净无毛刺,几乎没有热影响区(受热改变的材料带)
- 适合的批量
- 从样品到高价值零件的大批量(支架、手机玻璃、电池箔)
- 模具与设备成本
- 无需模具;激光工作站通常要几十万美元
- 速度
- 每秒几十万个脉冲,但整体去除材料很慢:通常每分钟几立方毫米
优点与局限
优点
- 几乎没有热损伤:没有毛刺、熔融的边缘或裂纹
- 适用于玻璃、蓝宝石、陶瓷和怕热的塑料
- 微米级的细节,无刀具接触,也无刀具磨损
- 可以在不接触表面的情况下改变玻璃内部
局限
- 与传统激光相比,去除材料很慢
- 激光源昂贵而复杂
- 调节脉冲能量、频率和重叠率很精细
- 适合小零件和薄截面;烟尘需要抽排
应用领域
- 医疗器械冠状动脉支架、导管、微针
- 消费电子手机盖板玻璃、蓝宝石摄像头盖片、显示屏开孔
- 电子微过孔(连接电路板各层的微小孔)、晶圆切割
- 电池切割和加工电极箔
- 眼科手术LASIK 的角膜瓣、白内障手术的若干步骤
- 汽车与航空航天喷油器孔、冷却孔、减摩表面纹理
如何识别
- 通常看不到:特征只有几微米宽,最终隐藏在支架、手机、电路板和发动机里面。
- 玻璃或金属上的切边看起来非常干净,没有烧灼的颜色,没有毛刺,也没有重新凝固的金属珠。
- 放大镜下,是清晰的圆形微孔,常略带锥度(激光进入的一侧更宽)。
- 激光加工纹理的金属闪烁着彩虹色:脉冲留下的涟漪细到足以把光分成不同的颜色。
对比
观看
SME Media · 简明概述超短脉冲能做什么
CMS Laser · 在薄金属管上切出支架状的图案
Spectra-Physics an MKS Brand · 干净的微切口和微孔特写
TRUMPFtube · 以生产速度给电路板钻孔
查看实拍照片
- 维基百科:激光烧蚀 — 脉冲激光如何去除材料;照片较少
- 维基百科:超短脉冲 — 飞秒脉冲是什么,以及如何产生
- 维基共享资源图片搜索
记住
- 比热量扩散所需时间更短的脉冲,去除材料而不使其熔化。
- 它能以微米级的细节加工几乎任何材料,包括玻璃和组织。
- 代价是激光器昂贵、去除速度慢,所以适合小而高价值的零件。