放电等离子烧结(SPS)
脉冲电流在几分钟内加热压制的石墨模具
放电等离子烧结(SPS)在石墨模具中压制粉末,同时让巨大的脉冲电流通过它。模具自身发热,所以粉末在几分钟而不是几小时内变成致密的固体。实验室用它制造新材料,比如普通炉子难以致密化的超硬陶瓷。
工作原理
填充模具。 粉末被倒入两个石墨冲头之间的石墨模具(一根厚管)。模具内通常衬有石墨箔,便于脱模。
装料并抽真空。 模具组放在腔室内压机的水冷压头之间。空气被抽走(真空)或换成氩气,使炽热的石墨和粉末不会燃烧。
加压并通电流。 压头以通常 30–100 MPa 的压力下压,同时电源把脉冲直流电,几千安培、只有几伏,送入石墨。模具靠电阻从内部发热,就像烤面包机的电热丝,升温速度达每分钟 100 °C 或更快。尽管名字叫这个,通常并没有火花或等离子体。
短暂保温。 在峰值温度(取决于材料,往往 1,000–2,000 °C)下通常保持 5–10 分钟,颗粒结合,孔隙被挤出。粉末收缩时压头下移,这显示它何时已经致密。
冷却并顶出。 断电后,水冷压头迅速把热量带走。致密的圆片被压出模具,其石墨外皮在切割或精整之前被磨掉。
关键数据
- 材料
- 陶瓷(氧化铝、碳化硅、硼化物)、硬质合金、钨和其他高熔点金属、热电材料、复合材料、非常细的粉末
- 典型零件
- 圆片和简单的块体:溅射靶材、装甲板、刀具毛坯、研究样品
- 零件尺寸
- 实验室多为 10–50 mm 的圆片;工业设备可做直径达几百毫米的零件
- 精度
- 烧结态粗糙:直径由模具决定,厚度则不太精确;最终公差靠磨削获得
- 表面质量
- 灰色的石墨外皮,之后被磨掉或抛光掉
- 适合的批量
- 单件到小批量:研究、样件和特种零件
- 模具与设备成本
- 石墨模具是消耗品,每个大约几十到几百美元;设备从几十万美元(实验室)到几百万美元(工业)
- 速度
- 每次运行通常 10–30 分钟,外加冷却,一次一个零件或一小叠
优点与局限
优点
- 非常快:几分钟而不是几小时
- 使晶粒(材料中的微小晶体)保持非常细,可使材料更强,甚至透明
- 能使硼化物和碳化物等难烧结的材料致密化,往往无需添加剂
- 一次运行就能把不同材料的层结合起来
局限
- 只能做简单形状:圆片、块体、短圆柱
- 零件小,单台设备产量低
- 石墨工装把压力限制在约 100 MPa,还可能给表面增碳
- 在大型零件或不导电的粉末中,温度可能不均匀
应用领域
- 研究实验室新陶瓷、合金和复合材料;快速试验许多配方
- 电子热电材料、薄膜镀膜用的溅射靶材
- 国防与航空航天碳化硼装甲、耐极端高温的陶瓷
- 工具刀具毛坯和硬质合金零件
- 光学尖晶石窗口等透明陶瓷,多为研究规模
如何识别
- 平的圆片或短圆柱,形状正好与圆形模具相同。
- 未精整的零件上有灰色的石墨外皮。
- 几乎每个成品零件上都有磨削面,因为 SPS 零件很少直接拿来用。
对比
观看
Prof. Neha Gupta · 原理:压力下,脉冲电流通过石墨模具
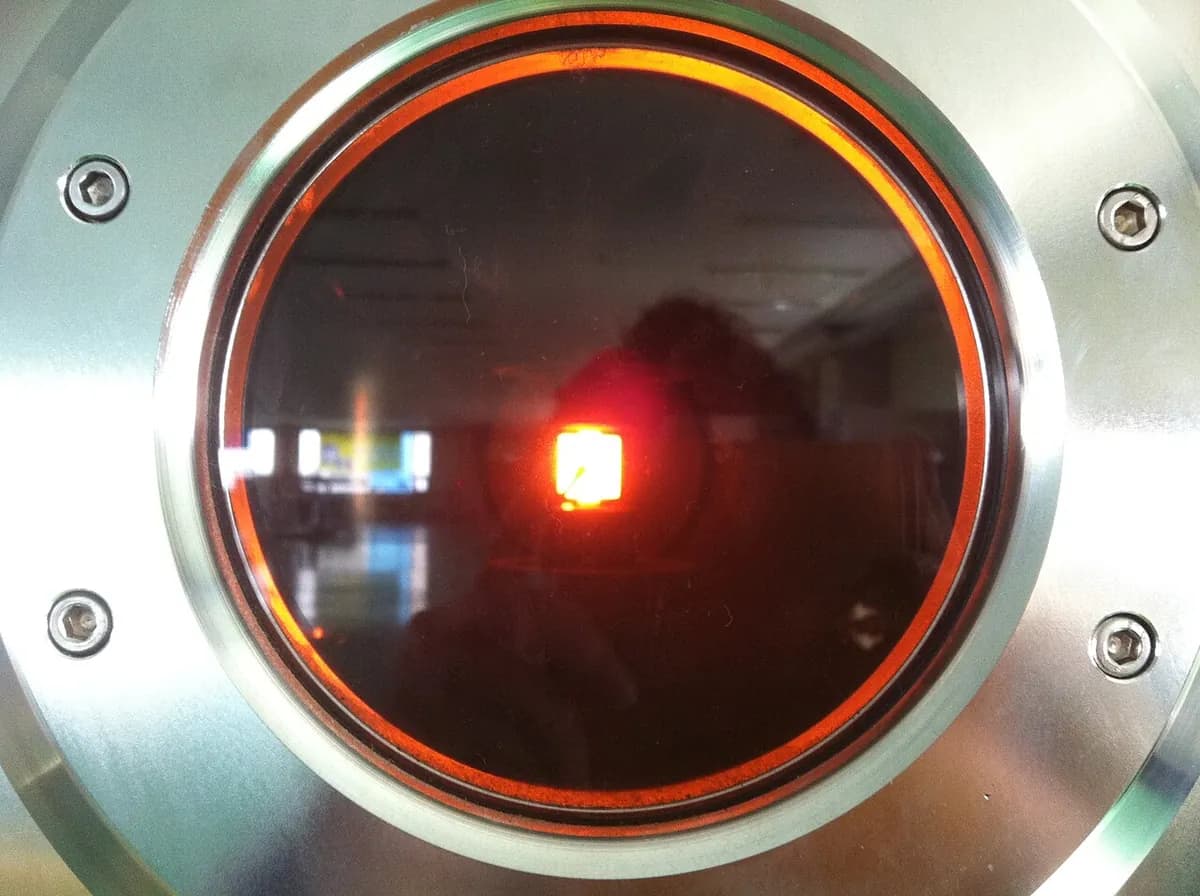
Haoyuevac · 一次真实的实验室运行,模具加热时发红发亮
ThermalTechnology1 · 一套工业系统:腔室、压机立柱和控制器
Taylor Sparks · SPS 在工业中的用途及其局限
查看实拍照片
- 维基百科:放电等离子烧结 — 其他名称(FAST、PECS)、升温速率和材料;以文字为主
- 维基共享资源图片搜索
记住
- SPS 在加压的同时,用大的脉冲电流直接加热模具和粉末。
- 几分钟而不是几小时,使晶粒保持细小,也让硬材料变得致密。
- 它是用于简单圆片和块体的实验室和特种工艺,不是大规模生产。