热等静压(HIP)
用热氩气从四面八方挤压,使气孔闭合
热等静压(HIP)把成品或接近成品的零件放入压力容器,用热氩气挤压它们。压力从各个方向均等地作用(“等静”),所以隐藏的气孔塌陷并焊合,形状保持不变。喷气发动机的涡轮叶片和 3D 打印的钛植入物都常规地用这种方法处理。
工作原理
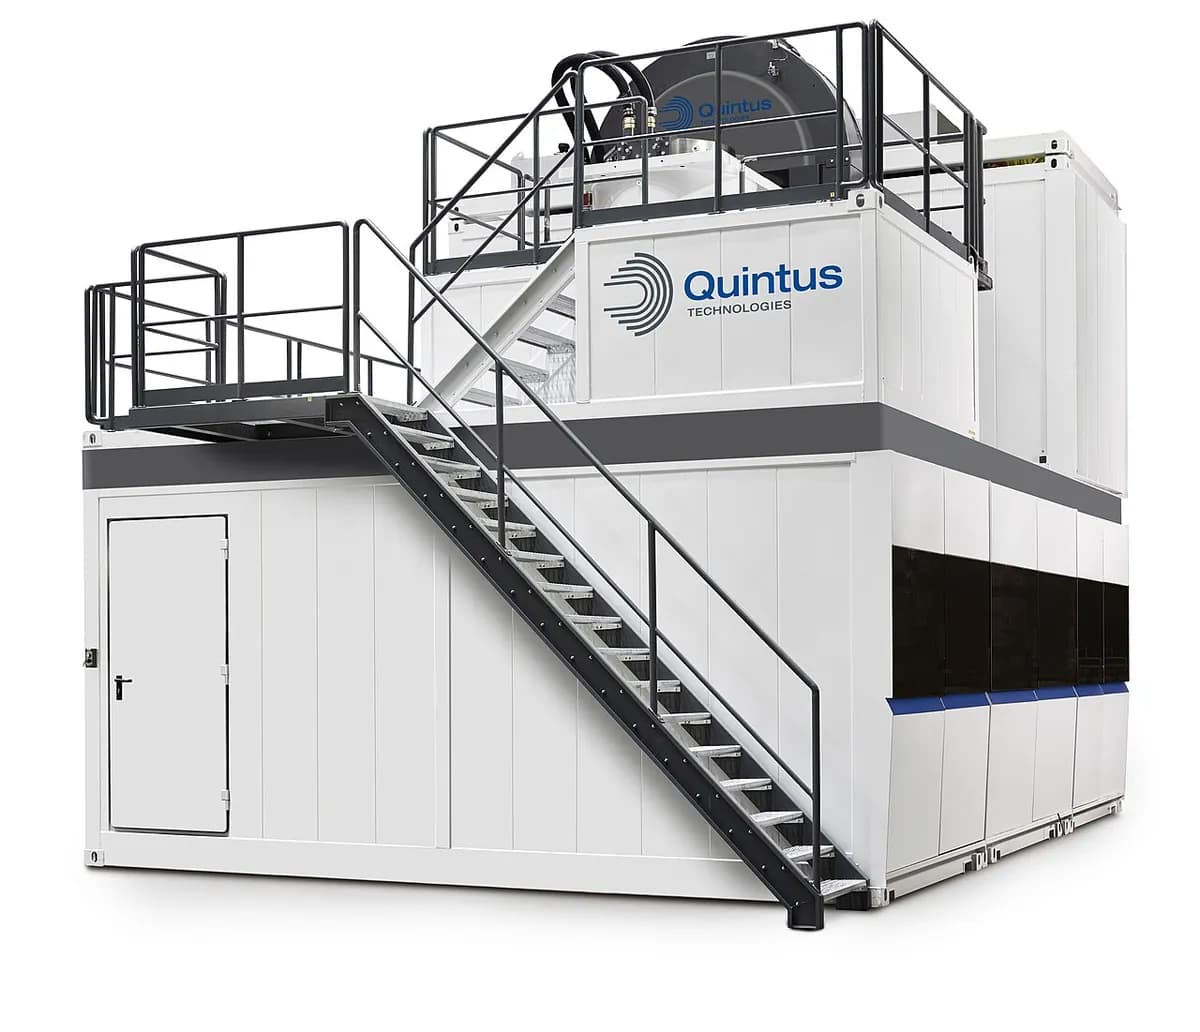
装入并密封。 零件放在夹具上送入,容器用厚钢塞封闭;大型设备用重型框架顶住钢塞。装载物可以是铸件、3D 打印件,或封在钢罐中的金属粉末。
充入氩气。 空气被抽走,压缩机泵入氩气,这是一种惰性气体,不与热金属反应。
加热并加压。 隔热罩内的加热炉把零件加热到约 900–1,250 °C(钢、钛和镍合金;铝约 500 °C)。加热密闭的气体使其压力升高,通常达 100–200 MPa,约为大气压的 1,000–2,000 倍。
保持。 通常 2–4 小时内,热的金属软到足以蠕变(极缓慢地流动)进入气孔。气孔壁接触,并通过扩散(原子穿越界面漂移)结合,留下实心金属。通向表面的气孔无法闭合,因为气体会进入其中。
冷却并卸载。 加热炉冷却,氩气被回收再用,零件出来时形状不变,密度基本达到 100%。粉末罐随后用机加工或酸去除。
关键数据
- 材料
- 钛、镍合金、钢和铝的铸件及 3D 打印件;封在罐中的金属粉末;工业陶瓷
- 典型零件
- 涡轮叶片、医疗植入物、阀体、工具钢块、打印的金属件
- 零件尺寸
- 从小型植入物到几吨重的零件;最大的容器可装约 2 m 宽的载荷
- 精度
- 形状得以保持;零件只收缩相当于气孔体积的量,铸件通常只有百分之几的零头
- 表面质量
- 保持原样:HIP 不触及表面
- 适合的批量
- 任意:一个零件或一整炉载荷,常由专门的 HIP 服务公司运行
- 模具与设备成本
- 无需针对零件的工装;设备价格从几十万美元(实验室型)到数百万美元(生产型)
- 速度
- 一个周期通常需要 6–12 小时,包括加热和冷却;配有快速冷却的设备更短
优点与局限
优点
- 消除内部气孔,实现基本 100% 的致密度
- 疲劳寿命(抗反复载荷的能力)和可靠性大幅提高
- 无需针对零件的工装:只要放得进容器,任何形状都行
- 能把粉末变成实心件,或把两种金属结合在一起
局限
- 无法闭合与表面相通的气孔
- 周期长、成本高,通常是铸造或打印之后额外的一步
- 设备非常昂贵,所以大多数公司使用服务供应商
- 粉末罐增加成本,还必须用机加工或溶解的方法去除
应用领域
- 航空航天铸造涡轮叶片和导向叶片、发动机结构铸件
- 医疗铸造或 3D 打印的钛和钴铬髋关节与膝关节植入物
- 增材制造打印的钛和镍合金零件的标准后处理
- 石油、天然气与能源用 HIP 由粉末制成的阀体、泵零件和歧管
- 工装模具组织细密均匀的粉末工具钢和高速钢
如何识别
- HIP 不留任何可见痕迹:零件看起来和原来的铸件或打印件一模一样。
- 证据在内部:切开并抛光的截面或 X 射线显示没有气孔。
- 用 HIP 由粉末制成的大型零件,全身都是加工过的表面,因为钢罐被切掉了;图纸和证书上常写“HIPed”。
对比
观看
Everyday Metallurgy · 为什么热加均匀的压力能闭合内部气孔
Quintus Technologies · 由设备制造商讲解容器、加热炉和氩气循环
Hiperbaric · 一个完整的加热、加压、冷却周期的动画
TWI Ltd · 封在罐中的粉末如何变成实心的近成品零件
查看实拍照片
- 维基百科:热等静压 — 历史、典型压力、温度和用途;照片较少
- 维基共享资源图片搜索
记住
- HIP 用热氩气同时从四面八方挤压零件,所以形状得以保持。
- 它闭合内部气孔,得到基本完全的致密度和长得多的疲劳寿命。
- 它是一个漫长而昂贵的批量工序,用在零件绝不能失效的地方。