金属注射成形(MIM)
把粉末与粘结剂的膏体注塑成形,脱脂,再烧结
金属注射成形(MIM)像塑料一样塑造金属:把金属粉末与塑料粘结剂的热膏体注入模具。然后去除塑料,再烧结金属,零件收缩成几乎致密的金属。它能做出表壳零件、手机铰链零件和手术工具钳口等微小而复杂的零件。
工作原理
混合喂料。 非常细的金属粉末,颗粒通常小于 20 µm(头发丝宽度的四分之一),与蜡和塑料的粘结剂一起捏合。这种膏体按体积约含 60% 的金属,被切成粒料。
注塑。 注塑机(带旋转螺杆的加热料筒)熔化粘结剂,把膏体压入钢模。出来的是“生坯”零件:形状完整,但比最终零件大 15–20%。流道(进料通道)被磨碎后重复使用。
脱脂。 大部分粘结剂被去除,通常先用溶剂或化学蒸气,再用温和加热。剩下的是易碎的“棕坯”零件:金属颗粒靠微量粘结剂维系,布满开放孔隙。
烧结。 零件进入真空炉或氢气炉,钢件温度约 1,200–1,400 °C,接近(但低于)熔点。颗粒熔合,孔隙闭合,零件均匀收缩约 15–20%,最终致密度达 95–99%。之后可进行热处理、电镀或轻度机加工。
关键数据
- 材料
- 主要是不锈钢(如 17-4PH 和 316L)和低合金钢;也有钛、钨合金、钴铬合金和磁性合金
- 典型零件
- 表壳零件、铰链零件、小齿轮、正畸托槽、手术工具钳口、锁具和枪械零件
- 零件尺寸
- 小:通常 0.1–100 g,从指尖到手掌大小
- 精度
- 约为尺寸的 ±0.3–0.5%(10 mm 的特征约 ±0.05 mm)
- 表面质量
- 光滑,约 Ra 0.8–1.6 µm(Ra 是表面凸起的平均高度),复制模具表面
- 适合的批量
- 大批量:通常每年 1 万到几百万件
- 模具与设备成本
- 模具约 1 万到 10 万美元;注塑机、脱脂设备和烧结炉每台要几十万美元
- 速度
- 注塑:每 10–60 秒一次,往往一次注射出多个零件;脱脂和烧结需要很多小时,每批往往要一天或更久
优点与局限
优点
- 复杂的三维形状、薄壁和精细细节,用机加工做会很贵
- 致密度 95–99%,所以强度接近实心金属
- 能处理不锈钢和钛这类难加工的合金
- 废料少:流道被回收成新的喂料
局限
- 只能做小零件:厚的部位脱脂慢,可能开裂或塌陷
- 设计模具时,必须精确预测 15–20% 的收缩
- 模具昂贵,脱脂和烧结周期长;需要大批量
- 细粉比普通压制烧结用的粉末更贵
应用领域
- 消费电子手机铰链零件、SIM 卡托、相机和连接器零件
- 医疗与牙科正畸托槽、手术工具钳口和手柄
- 钟表与珠宝表壳、表扣、表链节
- 汽车涡轮增压器叶片、喷油器零件、锁具和传感器零件
- 枪械扳机、击锤、保险和其他小型动作零件
- 工具与锁具锁具零件、小齿轮、电动工具零件
如何识别
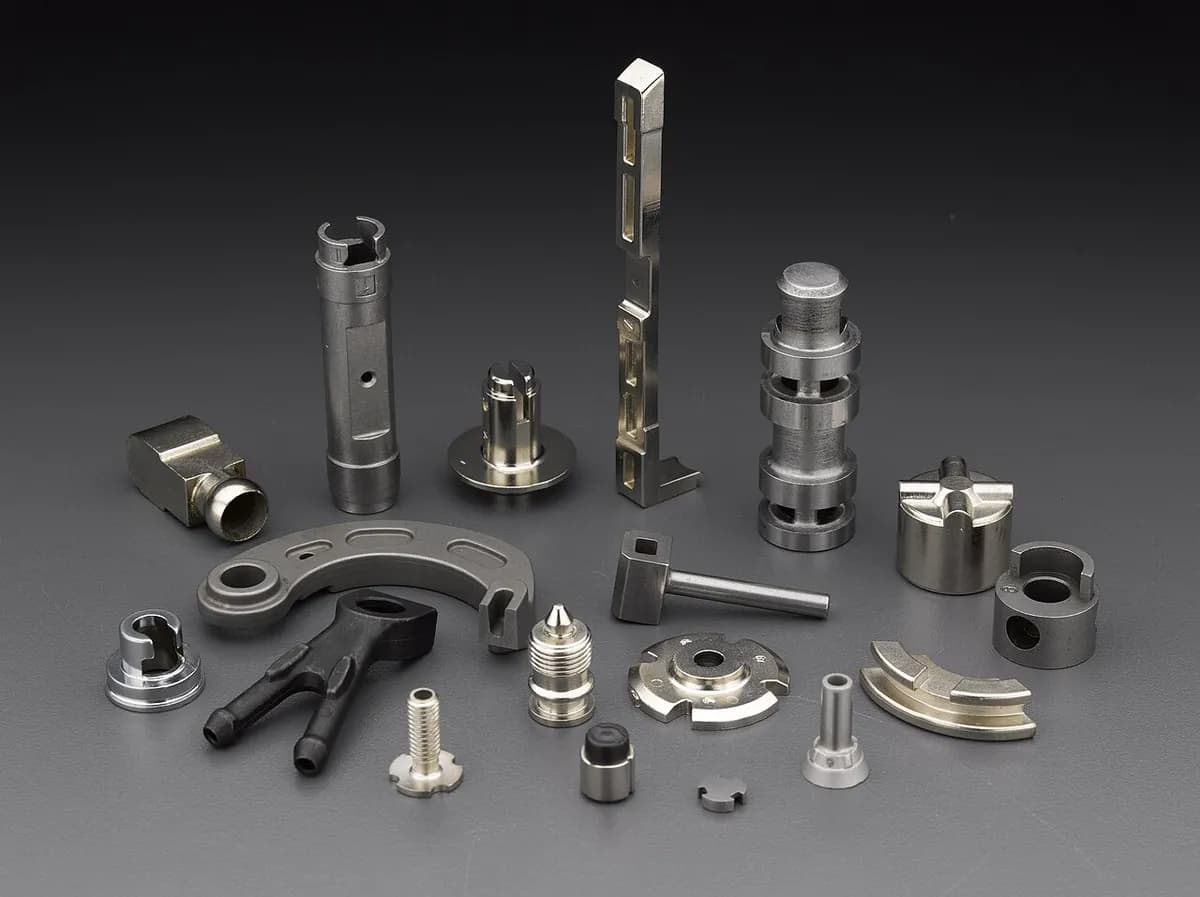
- 小而精细的钢制零件,表面光滑如缎,细节清晰,像金属做的模塑塑料件。
- 有顶针留下的小圆印,以及膏体进入模具处的小浇口疤痕。
- 有一条淡淡的分型线,是两半模具接合处留下的。
- 壁厚均匀,有加强筋和掏空的凹槽,这是模塑件而非机加工件的典型特征。
对比
观看
AMT Pte. Ltd. · 四个步骤,以及 MIM 能做哪些零件
GKN Powder Metallurgy · 粘结剂如何离开,零件会收缩多少
MPP · 真实的注塑机、烧结炉和成品零件
Zimmer Group · 一家制造商从注塑单元到零件的完整工艺链
查看实拍照片
- 维基百科:金属注射成形 — 步骤、材料和用途概述
- 维基共享资源图片搜索
记住
- MIM 就是用含金属的膏体做塑料注塑成型,之后再去除粘结剂并烧结。
- 零件在炉中收缩 15–20%,所以模具要正好放大这么多。
- 它是大批量制造小型复杂金属零件的首选工艺。