粉末冶金(压制烧结)
在模具中压制粉末,再在网带炉中烧结
粉末冶金制造金属零件,全程不熔化金属:把细粉压入模具,再加热到颗粒结合。无绳电钻里的小齿轮和台扇里的含油青铜轴套就是这样做的。它是成百万地制造小型精确金属零件最便宜的方法之一。
工作原理
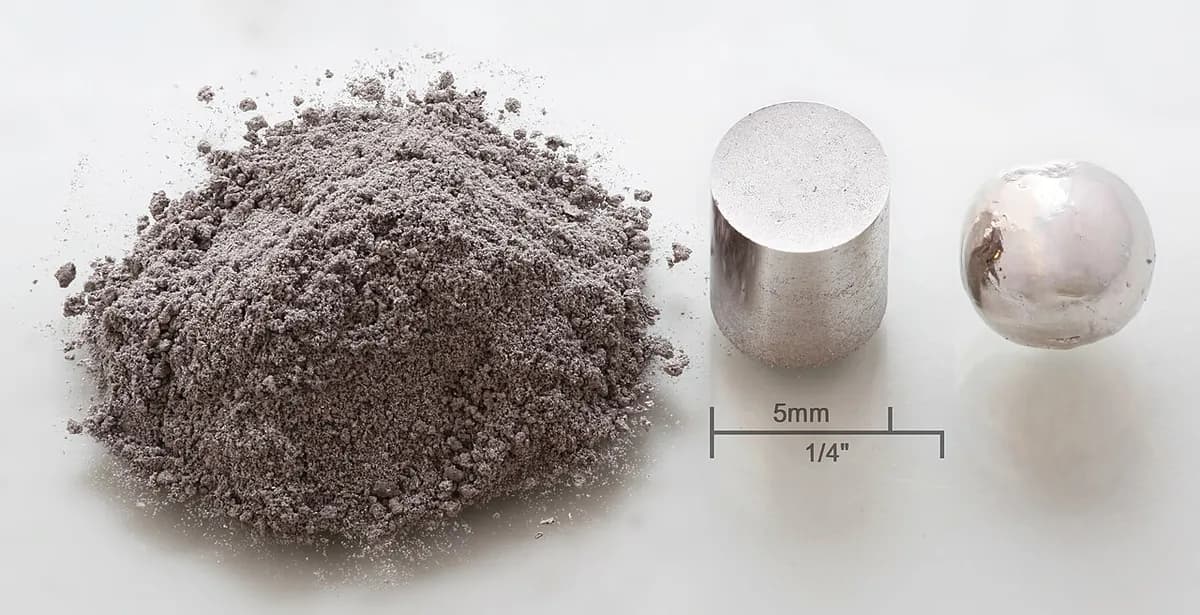
混合。 细金属粉末,颗粒多在 0.15 mm 以下(大致像面粉),与石墨或铜等合金粉末混合。再加入约 0.5–1% 的蜡质润滑剂,让粉末在模具中顺利滑动。
充液。 送粉靴滑过模具,把粉末倒入型腔(决定形状的空腔)。下冲头停在设定的深度,所以每次填充的量都相同。
压制。 上、下冲头从两端以约 400–800 MPa(每平方厘米 4–8 吨)挤压粉末。得到的是“生坯”零件:形状完整,但只靠相互咬合的颗粒维系,所以大约像粉笔一样易碎。
顶出。 下冲头上升,把零件顶出。送粉靴返回补粉时把它扫到一边,所以压机每隔几秒就能出一个零件。
烧结。 网带载着零件通过一条充满保护气体(防止氧化的气体,氧化就是生锈的反应)的长炉。润滑剂先烧掉。然后在约 1,120 °C(铁和钢)下,原子在每个接触点上扩散,并在颗粒之间长出实心的“烧结颈”。
需要时再精整。 许多零件出炉就可以用了。另一些要经过整形压制以获得更严的尺寸,浸油做成自润滑轴承,热处理提高硬度,或机加工出侧孔和螺纹。
关键数据
- 材料
- 主要是铁和钢;也有不锈钢、青铜、黄铜、铜、铝、磁性合金和碳化钨
- 典型零件
- 齿轮、链轮、凸轮、轴套、锁具零件、磁体、过滤器
- 零件尺寸
- 通常几克到约 2 kg,多为手掌大小;压机的力限制了受压面积
- 精度
- 烧结态约 ±0.05–0.1 mm;整形压制后更严
- 表面质量
- 细腻的哑光灰色,约 Ra 1–3 µm(Ra 是表面凸起的平均高度)
- 适合的批量
- 大批量:通常每年约 1 万到几百万件
- 模具与设备成本
- 一套模具大约 1 万到 10 万美元;压机和烧结炉要几十万到几百万美元
- 速度
- 每台压机每分钟约 10–30 件;进炉过程大约 1–3 小时,但连续不停地运行
优点与局限
优点
- 近净成形:几乎不需要机加工,废料极少
- 大批量时单件成本低
- 能做出熔炼做不出的混合材料,如铜钨合金或自带孔隙的金属
- 零件之间的重复性很高
局限
- 残留的孔隙(常占体积的 5–15%)使零件比实心钢更弱
- 模具很贵,所以小批量很少划算
- 形状必须能直接从模具中顶出:不能有倒扣或侧孔
- 尺寸和高度受压机的力以及粉末填充是否均匀所限
应用领域
- 汽车机油泵齿轮、正时链轮、气门正时转子、变速箱同步器齿毂
- 电动工具与家电行星齿轮;电钻、风扇和搅拌机里的自润滑轴套
- 锁具与五金锁凸轮、杠杆、锁舌零件
- 电气软磁电机铁芯、铁氧体和稀土磁体
- 过滤器多孔青铜和不锈钢过滤器、气阀上的消声器
- 切削刀具碳化钨刀片和钻头
如何识别
- 表面是均匀的哑光灰色;用放大镜可能会发现微小的孔隙。
- 棱柱状的形状:轮廓从上到下保持不变,只有沿压制方向才有平面和台阶。
- 青铜轴套摸起来略带油感,因为它们的孔隙里含着油。
- 倒角的末端在边缘有一个很小的平台,因为刀刃般锋利的冲头边缘会碎裂。
对比
观看
MPIF Videos · 行业协会讲解从粉末到成品零件的整个流程
Simeko AG · 烧结炉内颗粒之间发生了什么
Comtec Mfg., Inc. · 真实的压制成形机、烧结炉和成品零件
GKN Powder Metallurgy · 金属粉末本身如何制造,以及现代生产线
查看实拍照片
- 维基百科:粉末冶金 — 工艺概述,附烧结零件的照片
- 维基共享资源图片搜索
记住
- 把粉末压成形,再加热到熔点以下,使颗粒结合。
- 最适合轮廓简单的小零件,成十万地制造,几乎没有废料。
- 残留的孔隙会损失一些强度,但也使自润滑轴承和过滤器成为可能。