

Deposição por energia direcionada (DED/LMD)
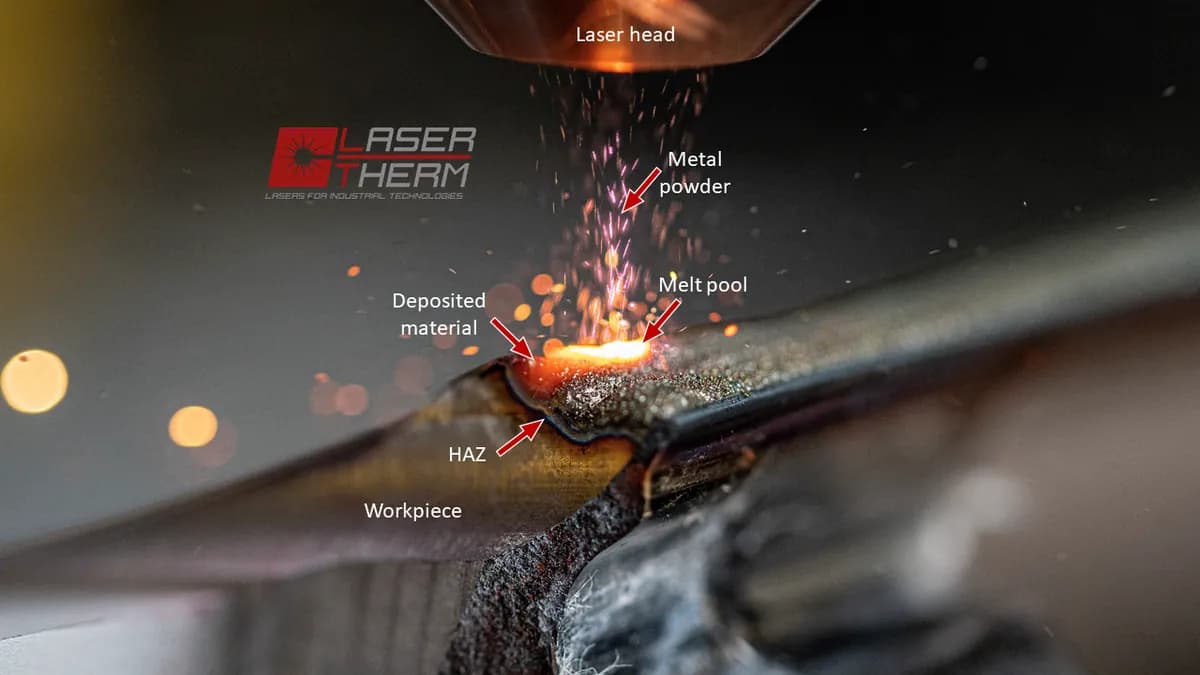
Um laser funde uma poça na peça; pó soprado adiciona metal (deposição por energia direcionada)
A deposição por energia direcionada (DED) adiciona metal fundindo-o exatamente onde ele cai, como uma tocha de soldagem que constrói em vez de unir. Na deposição de metal a laser (LMD), sua forma mais comum, um laser funde uma pequena poça e o pó soprado vira metal novo. É o método preferido para reparar peças desgastadas e caras e para acrescentar detalhes a peças existentes.
Como funciona
Funda uma pequena poça. Um feixe de laser focalizado, normalmente de centenas de watts a alguns quilowatts, funde um ponto na peça. Essa poça de fusão (uma minúscula poça de metal líquido) tem alguns milímetros de largura.
Sopre o pó. Bocais em volta do feixe sopram pó fino de metal para dentro da poça. O argônio (um gás inerte) carrega o pó e protege o metal quente do ar.
Deixe o cordão solidificar. O pó funde na poça. Quando o cabeçote avança, o metal atrás dele esfria em uma fração de segundo e vira um cordão (uma trilha elevada de metal novo).
Percorra a camada e suba um degrau. Um robô ou uma máquina de 5 eixos (que também pode inclinar e girar a peça) guia o cabeçote ao longo do percurso de cada camada. Depois sobe uma camada e repete.
Usine até a medida. A superfície sai ondulada e um pouco acima da medida, então a peça é fresada ou retificada até a forma final. Em um reparo, isso restaura o contorno original.
Dados-chave
- Materiais
- Metais soldáveis: ligas de titânio, superligas de níquel (ligas resistentes ao calor para motores a jato), aços inoxidáveis e aços-ferramenta, ligas de cobalto e de cobre. Misturar dois pós pode fazer a transição gradual de um metal para outro
- Peças típicas
- Pás de turbina, eixos e moldes reparados; revestimentos resistentes ao desgaste; detalhes acrescentados a peças existentes; blanks de forma próxima da final (perto da forma final, precisando só de usinagem leve)
- Tamanho da peça
- De alguns milímetros de reparo a peças com mais de 1 m, limitado pelo alcance do robô ou da máquina
- Precisão
- Cerca de ±0,5 mm como depositado; a usinagem final leva a cerca de ±0,05 mm
- Acabamento superficial
- Rugosa e ondulada como depositada; lisa só depois da usinagem
- Tamanho de lote adequado
- Peças únicas, reparos e pequenos lotes
- Custo de ferramental e máquinas
- Sem ferramental. Sistemas industriais a laser normalmente custam de várias centenas de milhares a mais de um milhão de dólares
- Velocidade
- Normalmente cerca de 0,1–2 kg de metal por hora: mais rápida que a fusão em leito de pó, mais lenta que a WAAM
Pontos fortes e limites
Pontos fortes
- Adiciona metal a peças existentes, então peças desgastadas podem ser reparadas
- Constrói peças grandes sem leito de pó
- Pode trocar ou misturar metais dentro de uma mesma peça
- Um cabeçote inclinável de 5 eixos constrói muitas saliências sem suportes
Limites
- Superfícies rugosas: quase toda peça precisa de usinagem depois
- Detalhes mais grosseiros que a fusão em leito de pó: sem treliças finas nem furos minúsculos
- O calor causa tensões e distorções que precisam ser controladas
- Lasers caros, e o pó fino de metal é um risco de incêndio e para a respiração
Onde é usado
- AeroespacialReparo de pontas de pás de turbina e blisks (discos com pás de peça única); pré-formas de titânio
- Geração de energiaRecuperação de peças desgastadas de turbinas e bombas
- Petróleo e gásRevestimento resistente ao desgaste e à corrosão em ferramentas de perfuração e válvulas
- FerramentariaReparo e modificação de moldes e matrizes em vez de substituí-los
- Indústria pesadaRecuperação de eixos, rolos e engrenagens desgastados
Como reconhecê-lo
- Ondulações finas e paralelas na superfície, uma para cada cordão depositado por uma passada do cabeçote.
- Uma linha de limite onde o metal novo encontra a peça original, visível em um corte ou superfície polida.
- Faces usinadas bem ao lado de faces rugosas e onduladas na mesma peça.
- Paredes grossas com bordas arredondadas em forma de cordão em vez de cantos vivos.
Compare com
Assista
3Dnatives · Um tour de dois minutos para iniciantes sobre a DED, seus materiais e seus usos
AM Media | The Cool Parts Show · Um especialista compara a alimentação por pó e por arame e explica por que cabeçotes de 5 eixos dispensam suportes
AM Media | The Cool Parts Show · Trabalho de reparo real: metal novo depositado em pontas de pás desgastadas
Vision Miner · A versão com arame da deposição a laser em funcionamento
Veja fotos reais
- Wikipedia: Deposição por energia direcionada — como funcionam as versões com pó e com arame; poucas fotos
- Busca de fotos no Wikimedia Commons
Lembre-se
- A DED funde o metal exatamente onde ele é adicionado, usando uma fonte de calor focalizada e pó ou arame.
- Brilha em reparar e acrescentar a peças existentes, e em construir formas grandes e brutas.
- Planeje a usinagem: as peças saem da máquina onduladas e um pouco acima da medida.
Mais em Manufatura aditiva
Todos os 100 processos
 8.1ShortFDM (modelagem por deposição fundida)Extruda filamento de plástico fundido por um bico em movimento (extrusão de material)Abrir a lição
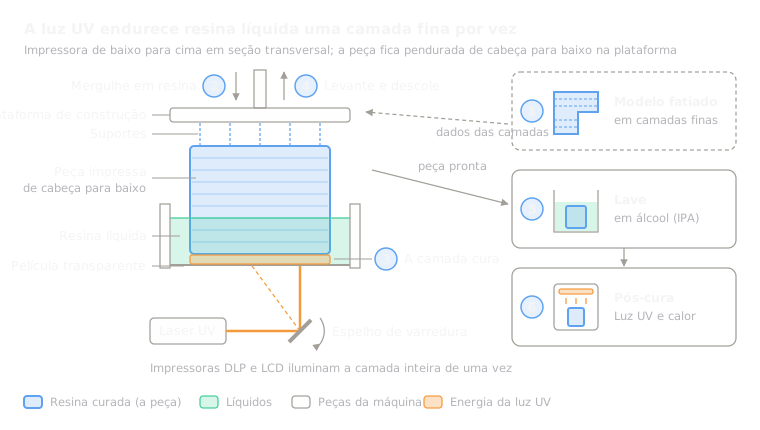 8.2Estereolitografia (SLA/DLP)Endurece resina líquida camada por camada com um laser ou projetor (fotopolimerização em cuba)Abrir a lição
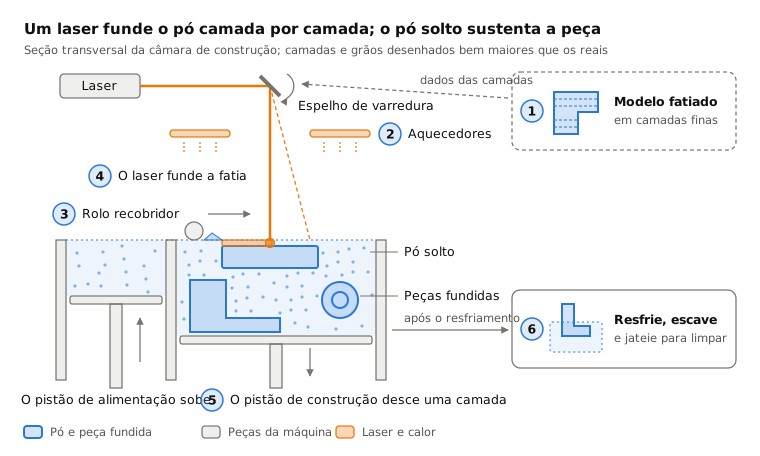
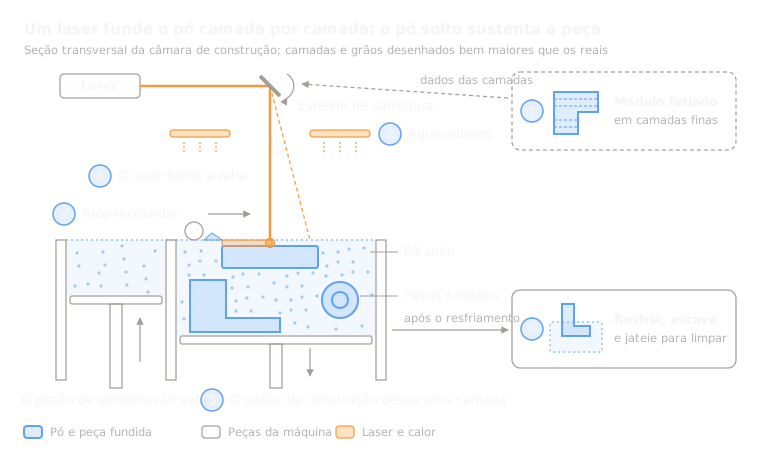 8.3Sinterização seletiva a laser (SLS)Um laser funde pó de náilon em um leito; o pó solto sustenta a peça (fusão em leito de pó)Abrir a lição
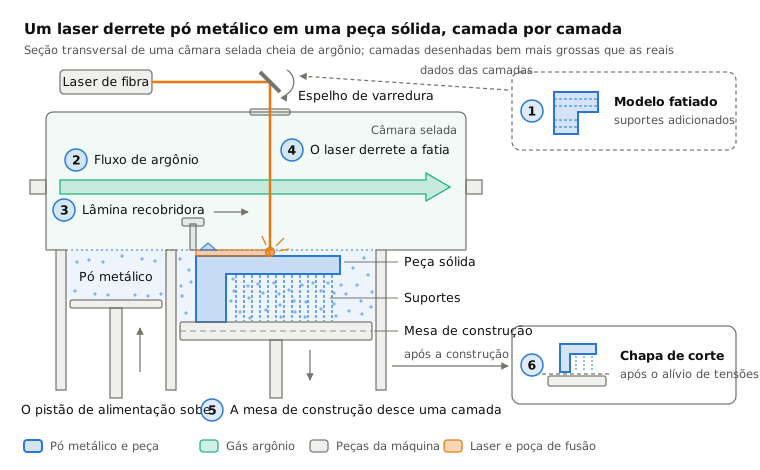
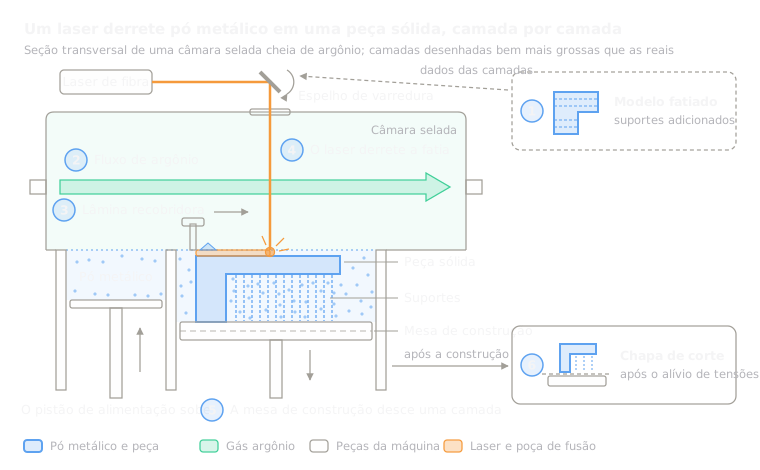 8.4Fusão em leito de pó a laser (metal, SLM/DMLS)Um laser funde finas camadas de pó de metal (fusão em leito de pó)Abrir a lição
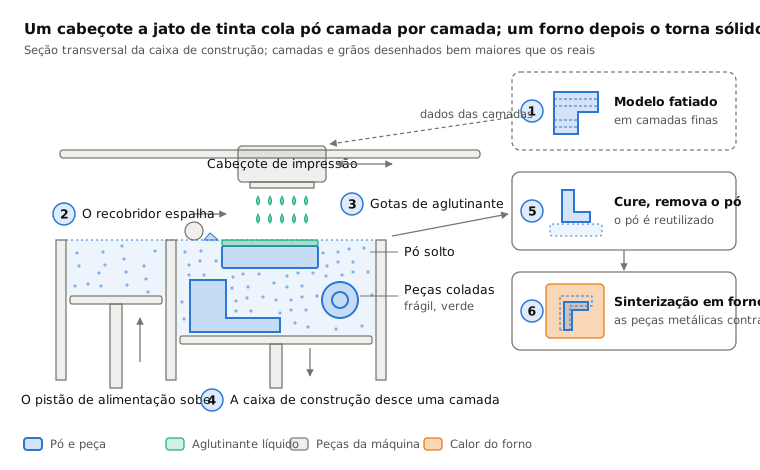
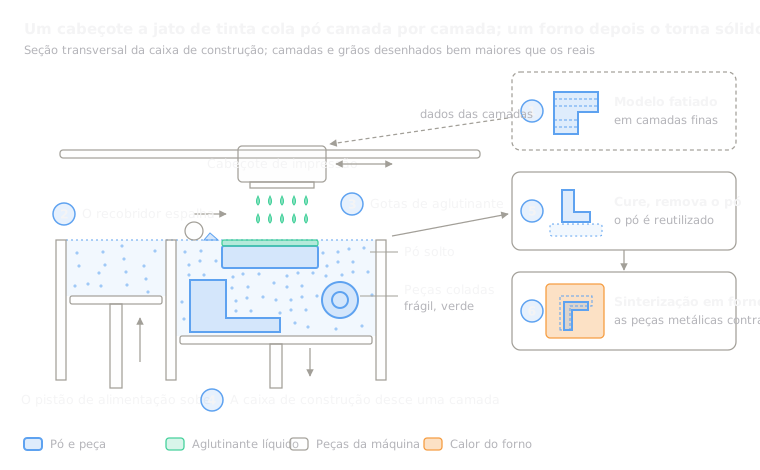 8.5Jateamento de ligante (binder jetting)Cabeçotes de jato de tinta colam o pó, depois a peça é curada ou sinterizada (binder jetting)Abrir a lição
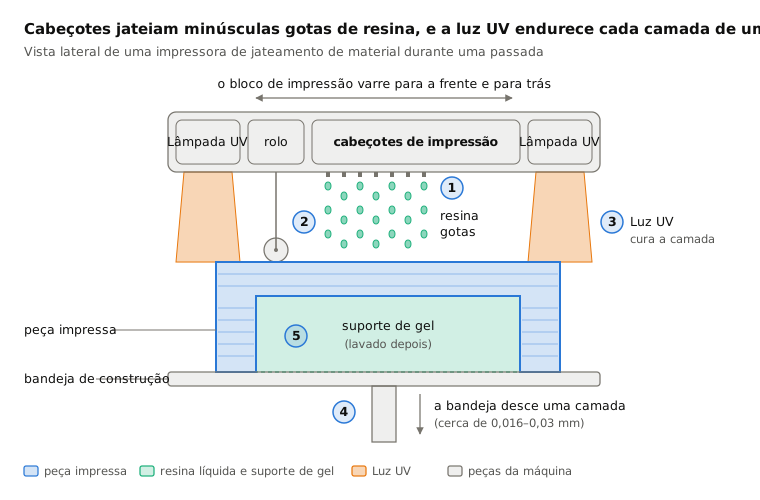
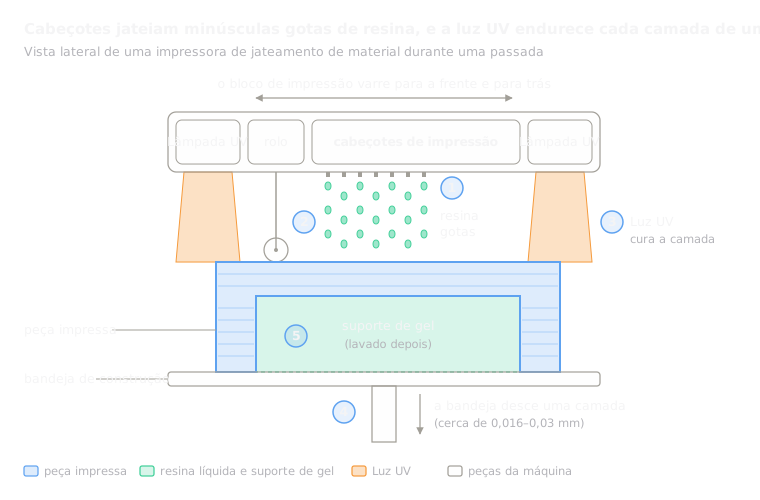 8.6Jateamento de material (PolyJet)Jateia gotas de resina e as cura com luz UV (material jetting)Abrir a lição
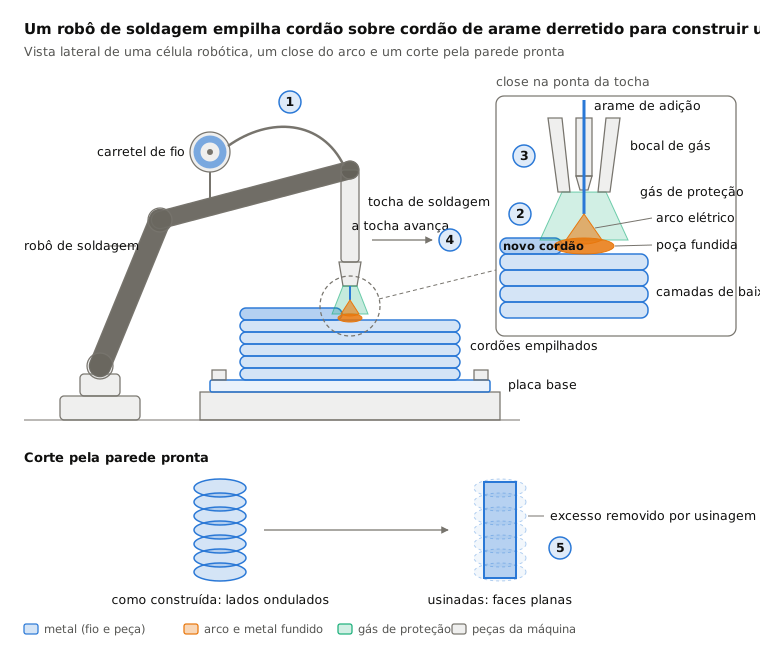
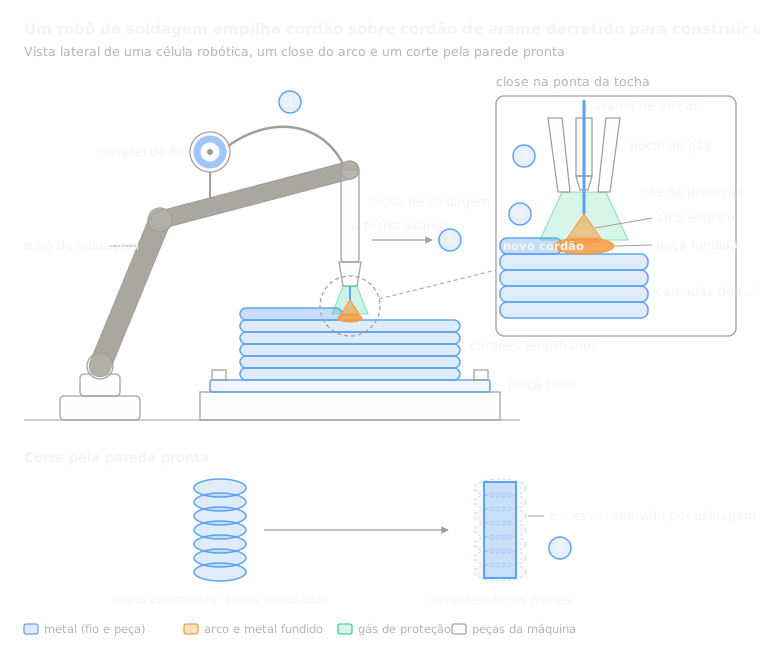 8.8Manufatura aditiva por arco com arame (WAAM)Um robô de soldagem empilha arame fundido por arco em cordões (deposição por energia direcionada)Abrir a lição
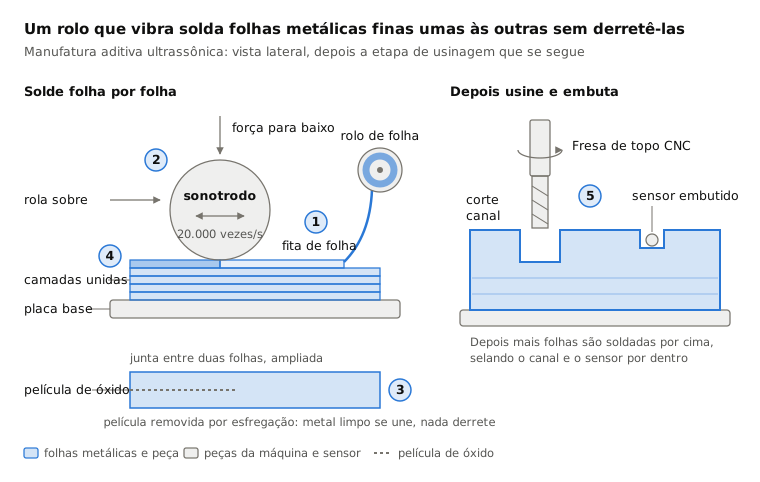
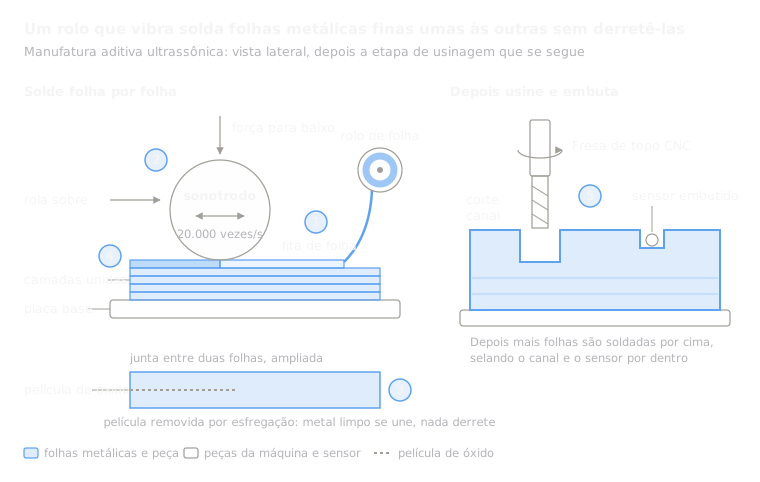 8.9Manufatura aditiva ultrassônica (UAM)A vibração ultrassônica solda folhas metálicas sem fundir, depois uma fresa as apara (laminação de chapas)Abrir a lição
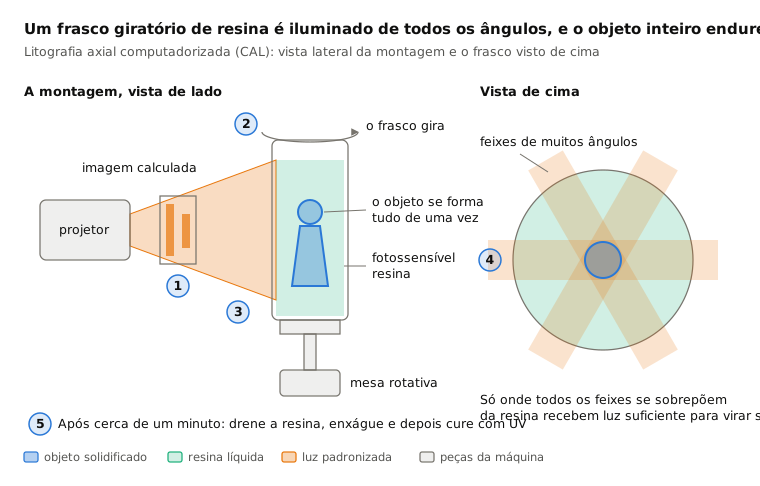
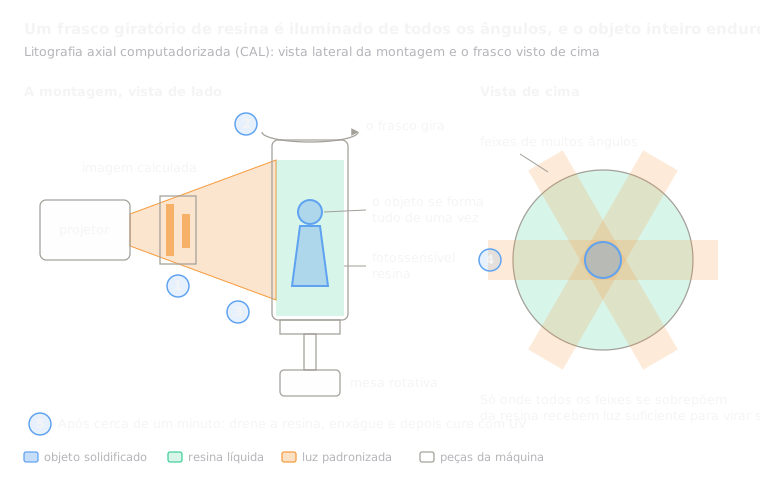 8.10Impressão volumétrica (CAL)Luz de todos os ângulos cura de uma vez um frasco giratório de resina (impressão volumétrica)Abrir a lição
Experimente
Coloque a IA para trabalhar no seu CAD.
Modele peças, gere desenhos e automatize o trabalho repetitivo dentro do seu software CAD.