

Estereolitografia (SLA/DLP)
Endurece resina líquida camada por camada com um laser ou projetor (fotopolimerização em cuba)
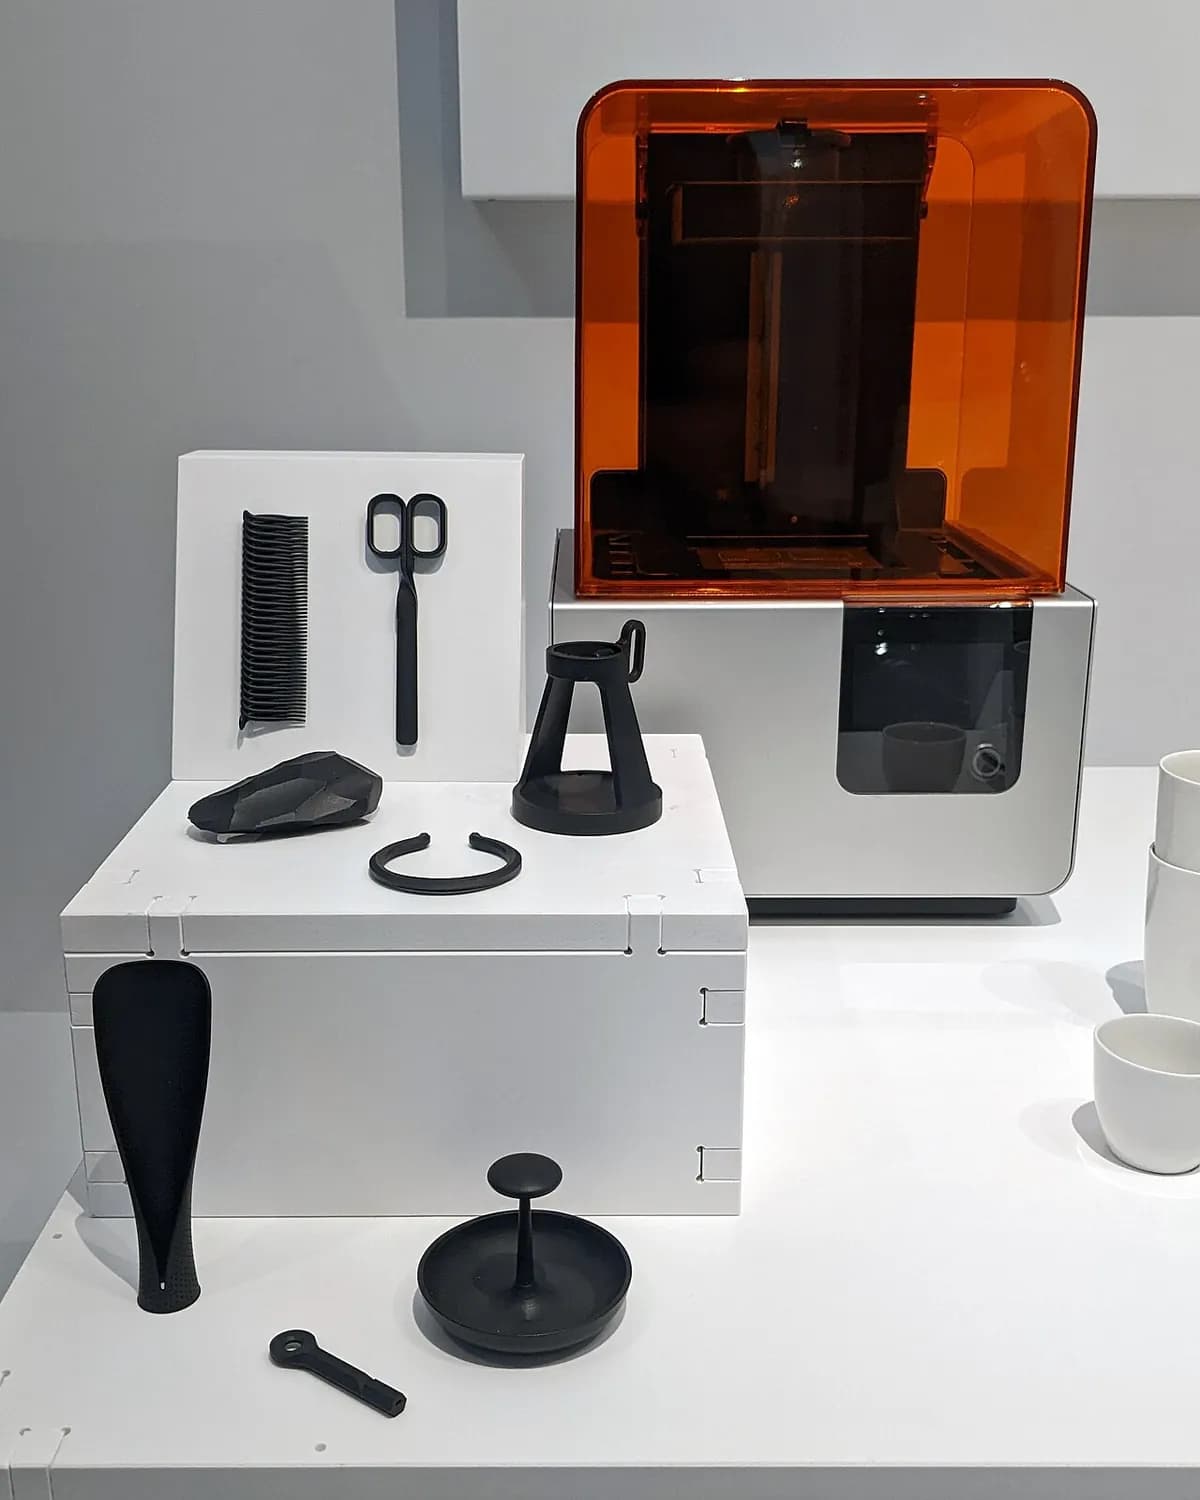
A estereolitografia (SLA) transforma resina líquida em uma peça sólida endurecendo-a com luz UV, uma camada fina por vez. Sua prima DLP (processamento digital de luz) faz o mesmo com um projetor. Laboratórios odontológicos usam as duas todo dia para imprimir modelos de alinhadores e coroas, porque dão o detalhe mais fino entre os métodos comuns de impressão 3D.
Como funciona
Fatie o modelo. O software fatia o modelo 3D em camadas finas e adiciona suportes (finos pontaletes destacáveis) que prendem a peça à plataforma.
Mergulhe a plataforma. A plataforma de construção desce em um tanque de resina fotopolimérica (um plástico líquido que endurece sob luz UV). Ela para uma camada acima do fundo de película transparente do tanque, geralmente 0,025–0,1 mm.
Cure uma camada. A luz UV brilha de baixo para cima através da película e endurece a fina lâmina de resina no formato da fatia. Na SLA, um laser a desenha com um espelho que gira rápido; impressoras DLP e LCD iluminam a camada inteira de uma vez.
Levante e descole. A plataforma sobe e descola a nova camada da película, então resina fresca flui por baixo. As etapas 2 a 4 se repetem, e a peça cresce de cabeça para baixo.
Lave. Você enxágua a peça em álcool isopropílico (IPA) para remover a resina pegajosa não curada.
Faça a pós-cura. Uma câmara com luz UV e calor suave termina de endurecer a peça até a resistência total. Depois você corta os suportes e lixa as pequenas saliências que eles deixam.
Dados-chave
- Materiais
- Resinas fotopoliméricas: tipos padrão, tenaz, flexível, resistente ao calor, fundível, odontológico e com carga cerâmica
- Peças típicas
- Protótipos detalhados, modelos odontológicos, modelos de joias, miniaturas, moldes pequenos, chips microfluídicos
- Tamanho da peça
- Geralmente até 20–35 cm por lado em impressoras de mesa e de bancada; grandes máquinas industriais chegam a cerca de 1,5 m
- Precisão
- Cerca de ±0,1 mm em máquinas de mesa, mais fino em industriais; detalhes de até cerca de 0,1 mm
- Acabamento superficial
- Lisa e muitas vezes brilhante, próxima de uma peça moldada; leves linhas de camada em curvas e pequenas marcas onde os suportes tocaram
- Tamanho de lote adequado
- De 1 a algumas centenas de peças; alguns produtos odontológicos e de consumo chegam a milhares
- Custo de ferramental e máquinas
- Sem ferramental; impressoras LCD de hobby custam algumas centenas de dólares, SLA profissionais de mesa alguns milhares, máquinas industriais centenas de milhares
- Velocidade
- De algumas horas a um dia por impressão; DLP e LCD são mais rápidas que a SLA a laser porque cada camada é iluminada de uma vez
Pontos fortes e limites
Pontos fortes
- O detalhe mais fino e a superfície mais lisa entre os métodos comuns de impressão 3D
- Peças estanques e quase isotrópicas (igualmente resistentes em todas as direções)
- Resinas especiais para fundição, odontologia, peças flexíveis ou resistentes ao calor
- DLP e LCD imprimem uma plataforma cheia tão rápido quanto uma peça só
Limites
- A maioria das resinas é mais quebradiça que plásticos moldados e pode amarelar ao sol
- Trabalhosa e suja: a resina líquida irrita a pele, então você precisa de luvas e ventilação
- Etapas extras: lavar, pós-curar e remover suportes
- Tamanho de impressão limitado, e a resina custa mais por quilo que o filamento
Onde é usado
- OdontologiaModelos para alinhadores transparentes, coroas, guias cirúrgicos
- JoalheriaModelos de anéis fundíveis, depois fundidos em metal por cera perdida
- MedicinaModelos anatômicos, carcaças de aparelhos auditivos sob medida
- Design de produtoProtótipos lisos e detalhados de produtos de consumo
- EngenhariaMoldes pequenos, chips microfluídicos, modelos de túnel de vento
- EntretenimentoMiniaturas, estatuetas, adereços de cinema
Como reconhecê-lo
- Uma superfície muito lisa, muitas vezes brilhante, com linhas de camada quase invisíveis.
- Um aglomerado de minúsculas saliências ou cavidades em uma face, onde suportes finos foram cortados.
- Detalhes finos nítidos, como textos pequenos legíveis ou texturas marcadas.
- Muitas vezes um aspecto translúcido ou de cor uniforme, levemente vítreo.
Compare com
Assista
Formlabs · O princípio da SLA, explicado por um fabricante de impressoras
JLC3DP · O processo e seu pós-processamento, para iniciantes
Adam Savage's Tested · Grandes impressoras industriais de resina em uma fábrica
MLC CAD Systems · O fluxo completo de impressão, lavagem e cura
Veja fotos reais
- Wikipédia: Estereolitografia — diagrama do princípio e fotos de impressoras
- Busca de fotos no Wikimedia Commons
Lembre-se
- SLA e DLP endurecem resina líquida com luz UV, uma camada fina por vez.
- Elas dão o detalhe mais fino e o acabamento mais liso da impressão 3D comum, ao custo de um pós-processamento mais trabalhoso.
- Toda impressão precisa de lavagem e pós-cura antes de atingir a resistência total.
Mais em Manufatura aditiva
Todos os 100 processos
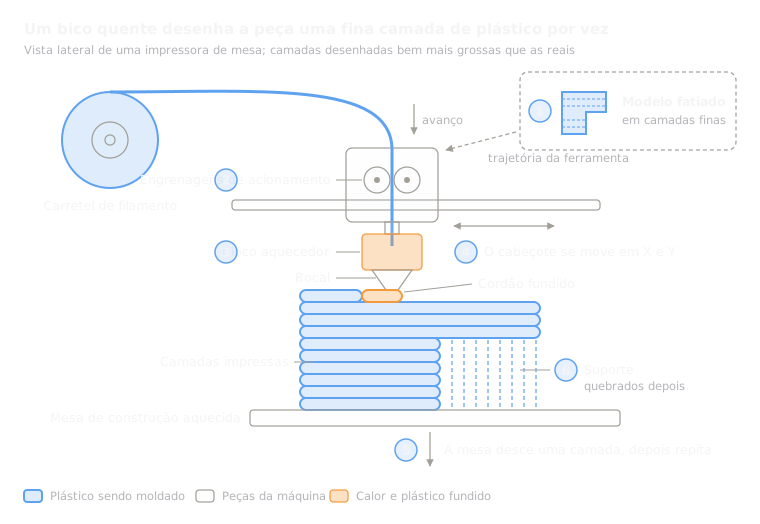 8.1ShortFDM (modelagem por deposição fundida)Extruda filamento de plástico fundido por um bico em movimento (extrusão de material)Abrir a lição
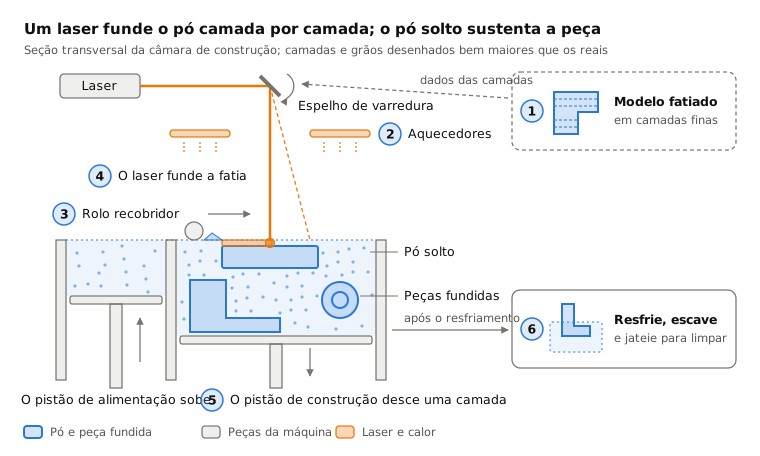
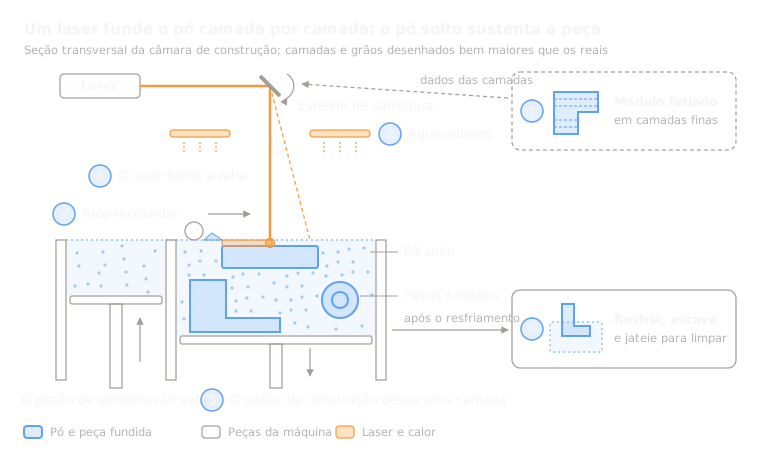 8.3Sinterização seletiva a laser (SLS)Um laser funde pó de náilon em um leito; o pó solto sustenta a peça (fusão em leito de pó)Abrir a lição
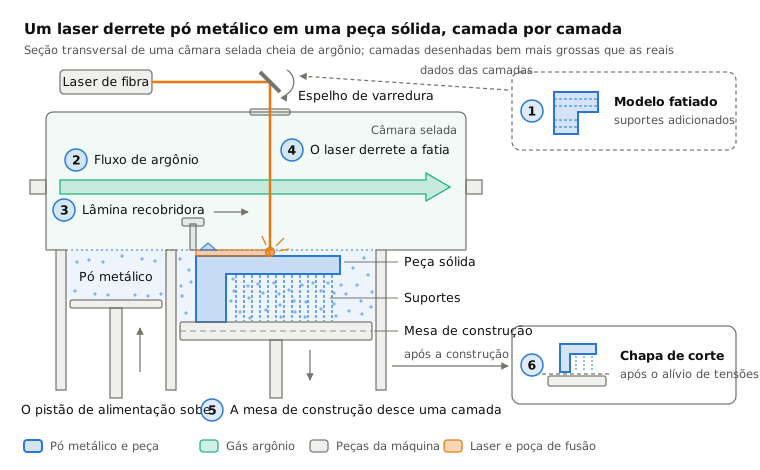
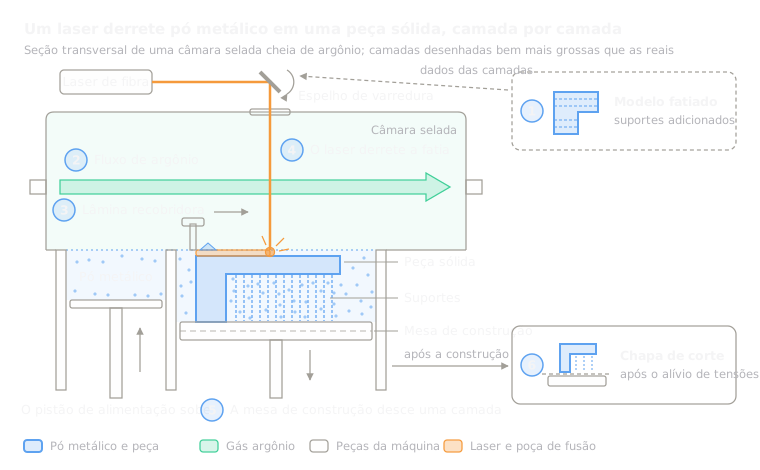 8.4Fusão em leito de pó a laser (metal, SLM/DMLS)Um laser funde finas camadas de pó de metal (fusão em leito de pó)Abrir a lição
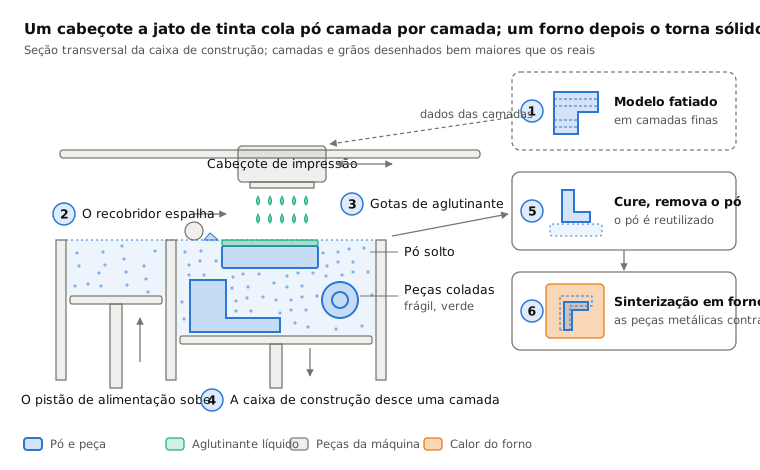
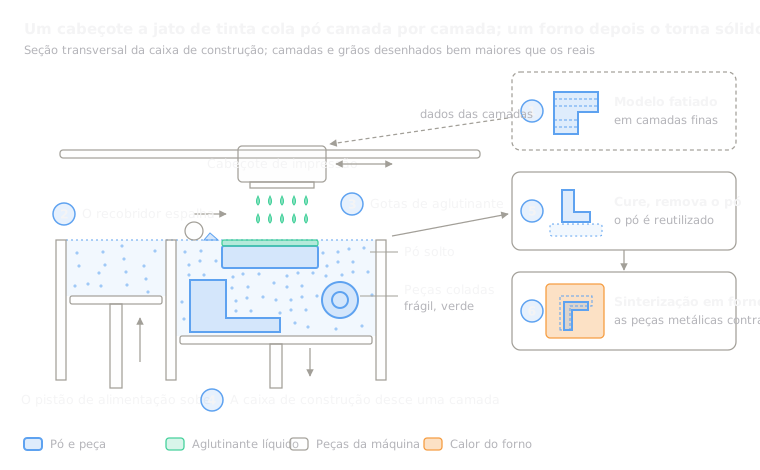 8.5Jateamento de ligante (binder jetting)Cabeçotes de jato de tinta colam o pó, depois a peça é curada ou sinterizada (binder jetting)Abrir a lição
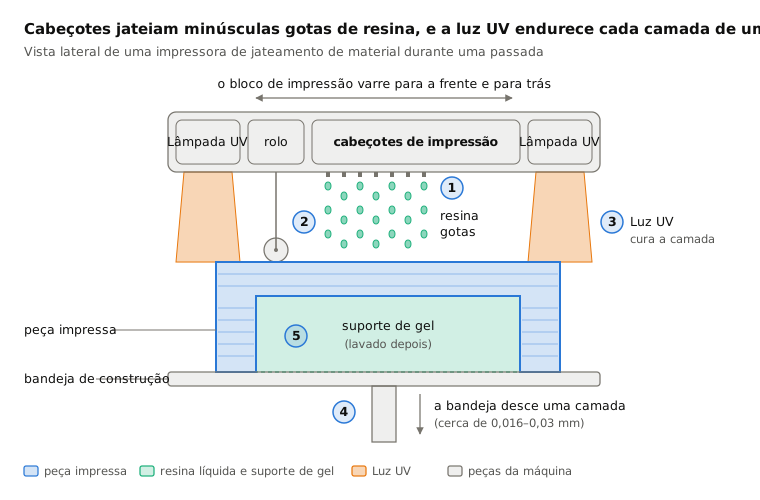
 8.6Jateamento de material (PolyJet)Jateia gotas de resina e as cura com luz UV (material jetting)Abrir a lição
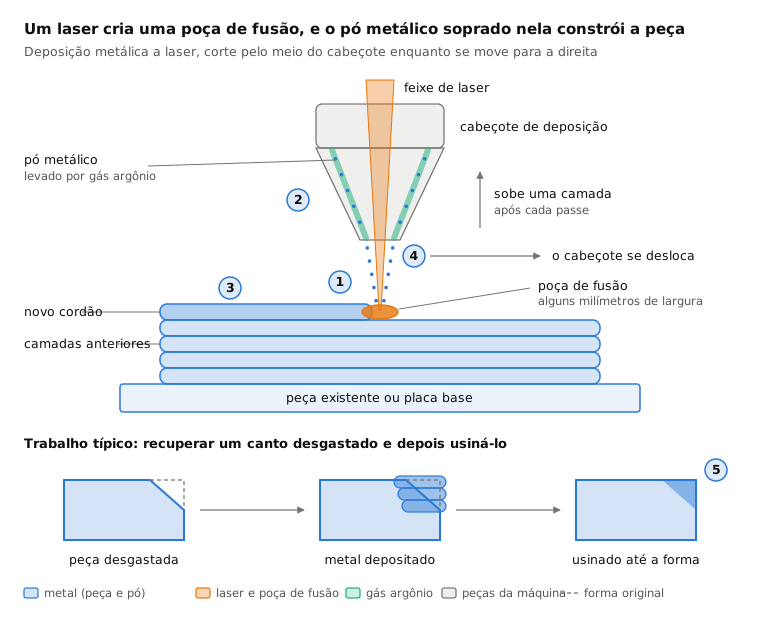
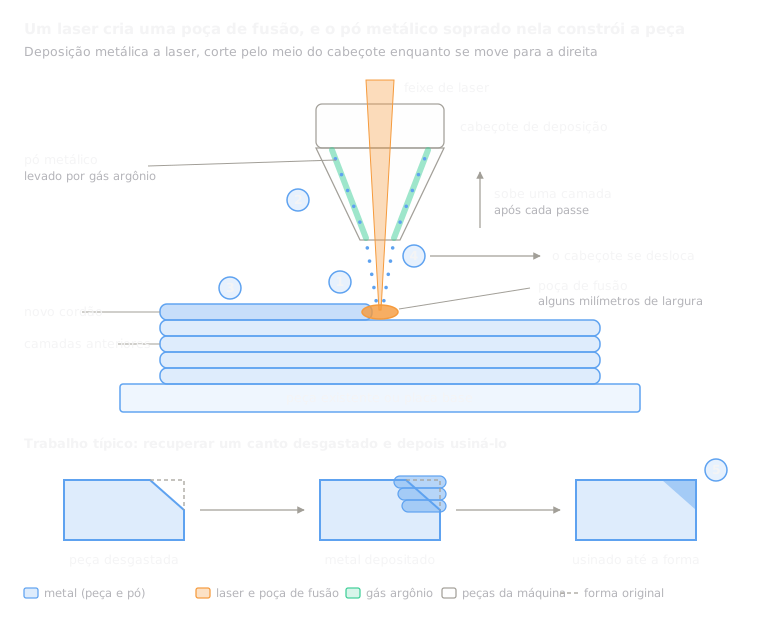 8.7Deposição por energia direcionada (DED/LMD)Um laser funde uma poça na peça; pó soprado adiciona metal (deposição por energia direcionada)Abrir a lição
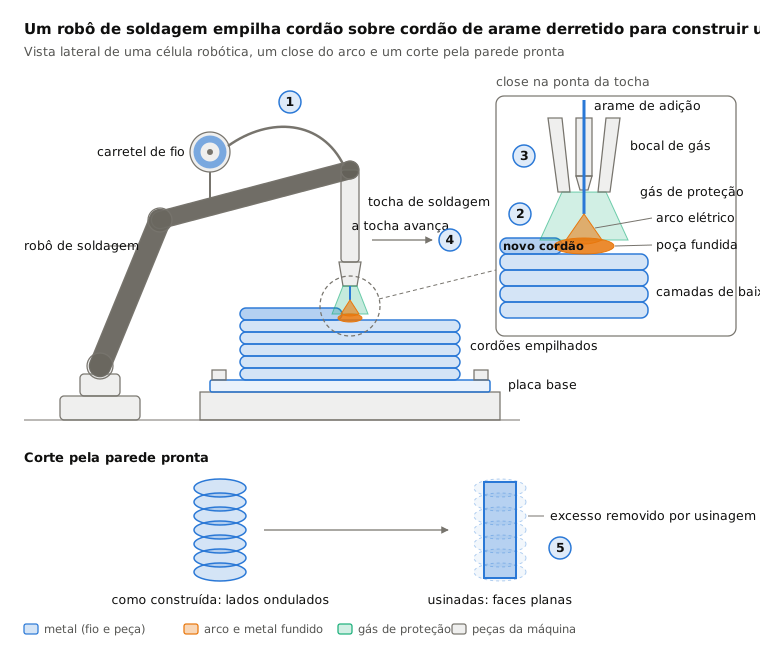
 8.8Manufatura aditiva por arco com arame (WAAM)Um robô de soldagem empilha arame fundido por arco em cordões (deposição por energia direcionada)Abrir a lição
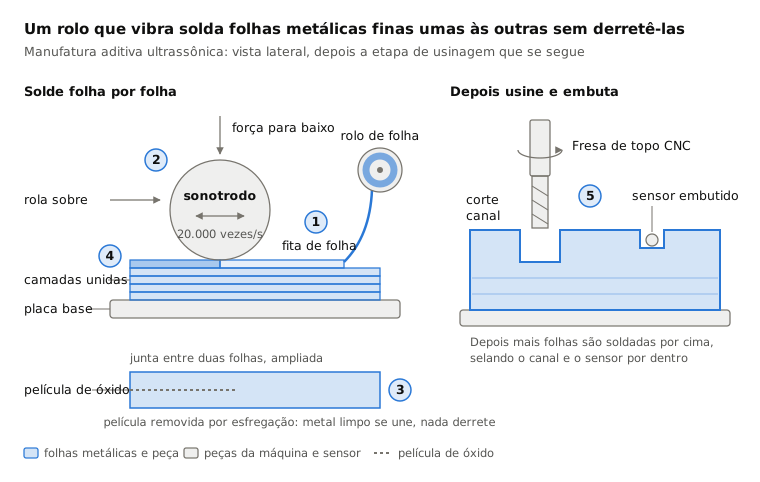
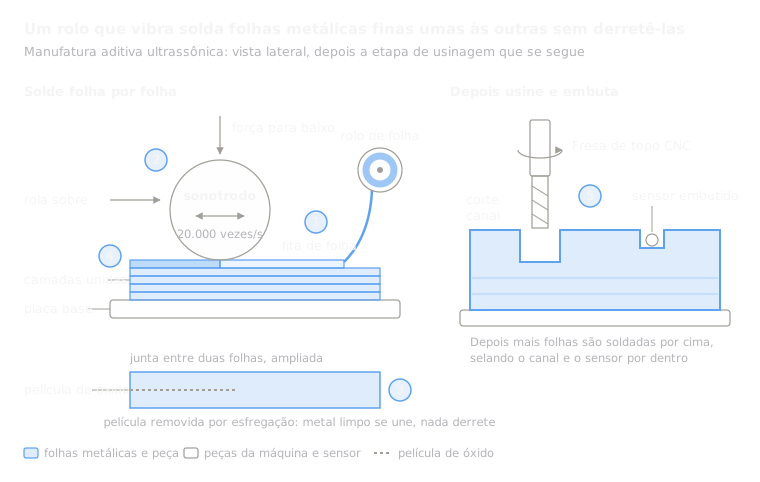 8.9Manufatura aditiva ultrassônica (UAM)A vibração ultrassônica solda folhas metálicas sem fundir, depois uma fresa as apara (laminação de chapas)Abrir a lição
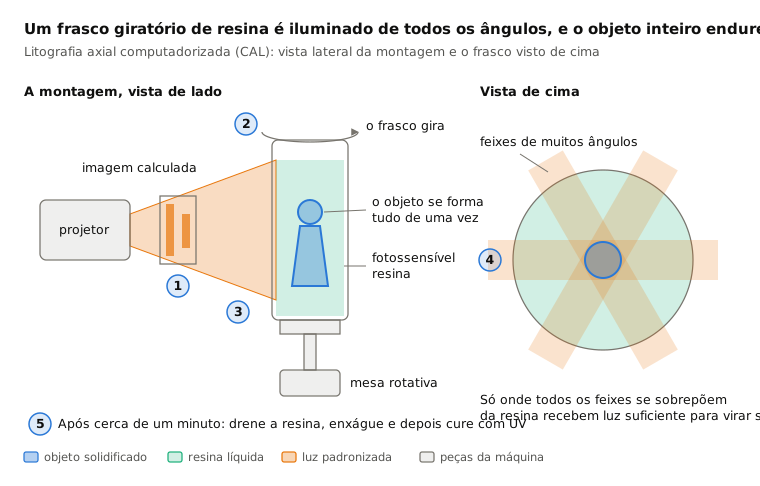
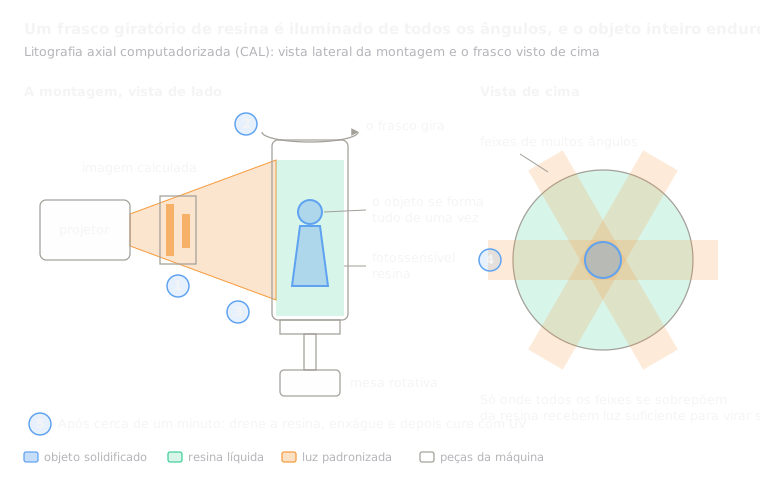 8.10Impressão volumétrica (CAL)Luz de todos os ângulos cura de uma vez um frasco giratório de resina (impressão volumétrica)Abrir a lição
Experimente
Coloque a IA para trabalhar no seu CAD.
Modele peças, gere desenhos e automatize o trabalho repetitivo dentro do seu software CAD.