

Jateamento de material (PolyJet)
Jateia gotas de resina e as cura com luz UV (material jetting)
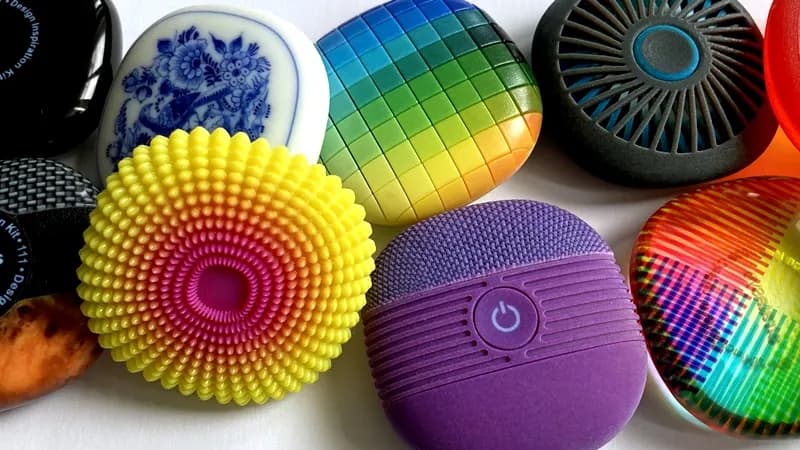
O jateamento de material funciona como uma impressora a jato de tinta, mas sua “tinta” é um plástico líquido que endurece sob luz ultravioleta (UV). Milhares de finas camadas de gotas se empilham até virar um objeto sólido. A PolyJet, a versão mais conhecida, faz protótipos com a aparência e o toque de produtos de verdade: coloridos, transparentes e de toque macio em uma só impressão.
Como funciona
Jateie as gotas. O bloco de impressão percorre a bandeja de construção. Seus cabeçotes de impressão (cabeçotes de jato de tinta com centenas de bicos) disparam gotas de fotopolímero (uma resina que endurece sob a luz) onde a camada precisa de material. Cabeçotes diferentes podem disparar resinas diferentes na mesma passada.
Nivele a camada. Um rolo alisa as gotas ainda úmidas, de modo que cada camada tenha exatamente a mesma espessura.
Cure com luz UV. Lâmpadas UV vão nas duas pontas do bloco. Elas inundam a camada fresca de luz ultravioleta, que a endurece quase instantaneamente.
Desça e repita. A bandeja desce uma camada, cerca de 0,016–0,03 mm, e o bloco faz a próxima passada. Uma peça precisa de milhares de passadas, então até peças pequenas levam horas.
Lave o suporte. Sob as saliências, outros bicos jatearam um suporte de gel macio (material temporário que sustenta a peça). Depois da impressão, você o remove com um jato de água ou deixando de molho.
Dados-chave
- Materiais
- Fotopolímeros à base de acrílico: resinas rígidas, emborrachadas, transparentes e coloridas, mais um suporte de gel. Duas resinas podem ser misturadas gota a gota para rigidez intermediária
- Peças típicas
- Protótipos de aparência e toque, cabos de pegada macia, carcaças transparentes, modelos anatômicos e dentários
- Tamanho da peça
- De poucos milímetros a cerca de 0,5 m na maioria das máquinas; as maiores chegam a cerca de 1 m
- Precisão
- Cerca de ±0,1 mm em detalhes pequenos, até cerca de ±0,2 mm em uma peça grande
- Acabamento superficial
- Muito lisa, com camadas quase invisíveis; brilhante ou fosca conforme onde o suporte tocou
- Tamanho de lote adequado
- Peças únicas e pequenos lotes, de cerca de 1 a 100 peças
- Custo de ferramental e máquinas
- Sem ferramental. As impressoras custam de dezenas de milhares a várias centenas de milhares de dólares; a resina custa bem mais por quilograma que o filamento FDM
- Velocidade
- Uma peça do tamanho de uma palma leva algumas horas; uma bandeja cheia costuma rodar durante a noite
Pontos fortes e limites
Pontos fortes
- Materiais rígidos, emborrachados, transparentes e coloridos em uma só impressão
- Detalhes muito finos e superfícies lisas direto da impressora
- Sem ferramental: um projeto alterado é só um novo arquivo
- Muitas peças pequenas podem dividir uma bandeja e uma rodada
Limites
- As peças são mais fracas e mais quebradiças que plásticos moldados
- As resinas amarelam e ficam quebradiças ao sol e com o tempo
- Impressoras e resinas são caras, e o gel de suporte é material desperdiçado
- Não serve para peças que suportam carga ou ficam quentes
Onde é usado
- Produtos de consumoProtótipos de aparência e toque de celulares, controles remotos e escovas de dentes com pegadas macias
- MedicinaModelos anatômicos para planejar cirurgias, com tecidos moles e duros em materiais diferentes
- OdontologiaModelos dentários e guias cirúrgicos
- AutomotivoProtótipos de painéis de instrumentos e interiores com cores e texturas reais
- ManufaturaInsertos de moldes de injeção de pequenas séries, gabaritos e dispositivos
- Moda e designProtótipos de óculos e calçados; impressões feitas direto sobre tecido
Como reconhecê-lo
- Vários materiais em uma peça sem emendas: um corpo rígido passa a ser emborrachado ou transparente sem junta nem linha de cola.
- Superfícies muito lisas; as linhas de camada são difíceis de ver, até nas curvas.
- Zonas brilhantes e foscas na mesma peça: as áreas foscas são onde o gel de suporte a tocou.
- Peças em cores plenas com texturas, etiquetas ou degradês de cor impressos.
Compare com
Assista
Stratasys · O fabricante da PolyJet explica gotas, cura UV e suporte
Protolabs · Uma animação dos cabeçotes, das lâmpadas UV e do gel de suporte em ação
TriMech · Máquinas PolyJet reais e os tipos de peças que elas fazem
Proto3000 · Closes de peças impressas transparentes, macias e em cores plenas
Veja fotos reais
- Wikipedia: Processos de impressão 3D — visão geral de todas as famílias de impressão, incluindo o jateamento de material
- Wikipedia: Objet Geometries — a empresa que inventou a PolyJet e suas linhas de impressoras
- Busca de fotos no Wikimedia Commons
Lembre-se
- O jateamento de material constrói peças com gotas de resina líquida, endurecidas camada por camada com luz UV.
- Seu superpoder é misturar materiais rígidos, emborrachados, transparentes e coloridos em uma só impressão.
- Use-o para protótipos e modelos realistas, não para peças resistentes e duradouras.
Mais em Manufatura aditiva
Todos os 100 processos
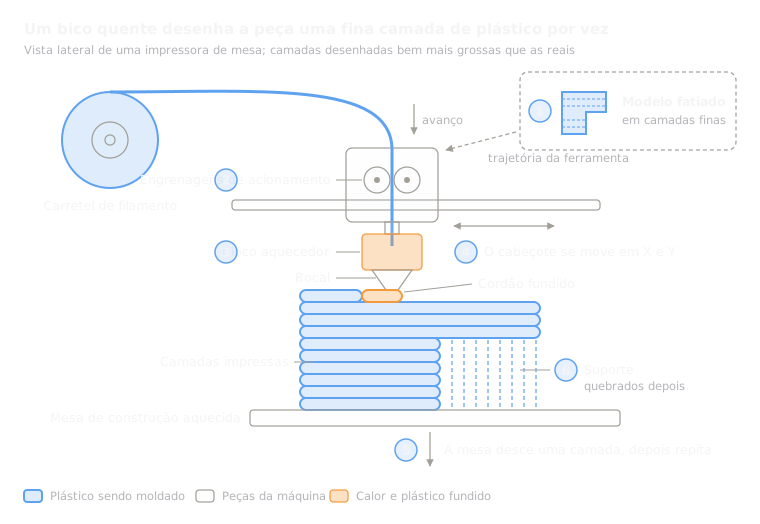 8.1ShortFDM (modelagem por deposição fundida)Extruda filamento de plástico fundido por um bico em movimento (extrusão de material)Abrir a lição
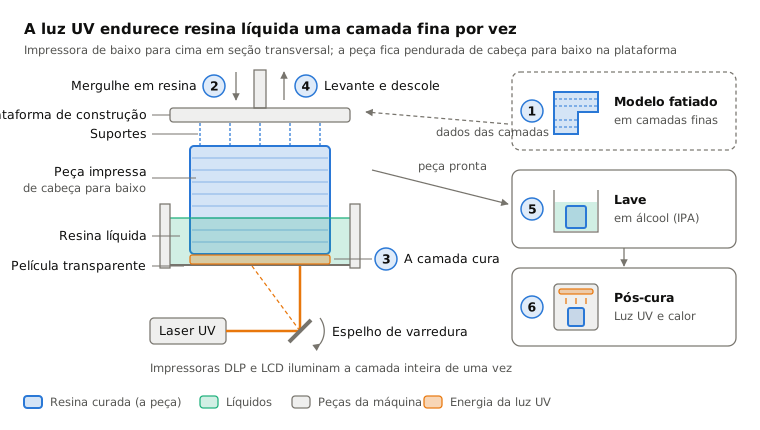
 8.2Estereolitografia (SLA/DLP)Endurece resina líquida camada por camada com um laser ou projetor (fotopolimerização em cuba)Abrir a lição
 8.3Sinterização seletiva a laser (SLS)Um laser funde pó de náilon em um leito; o pó solto sustenta a peça (fusão em leito de pó)Abrir a lição
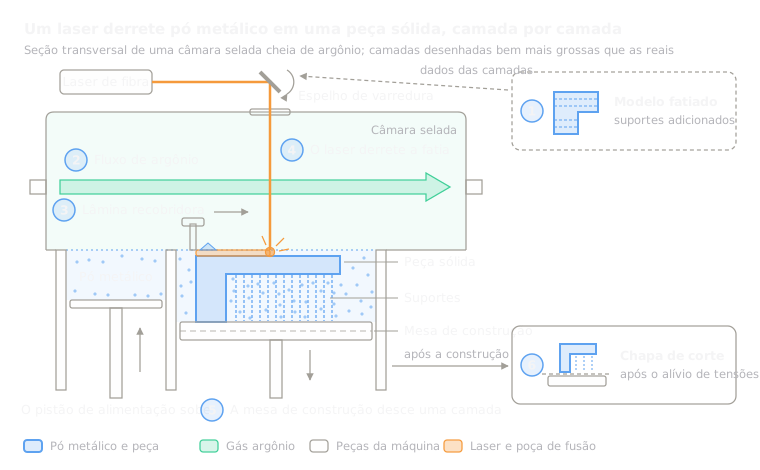 8.4Fusão em leito de pó a laser (metal, SLM/DMLS)Um laser funde finas camadas de pó de metal (fusão em leito de pó)Abrir a lição
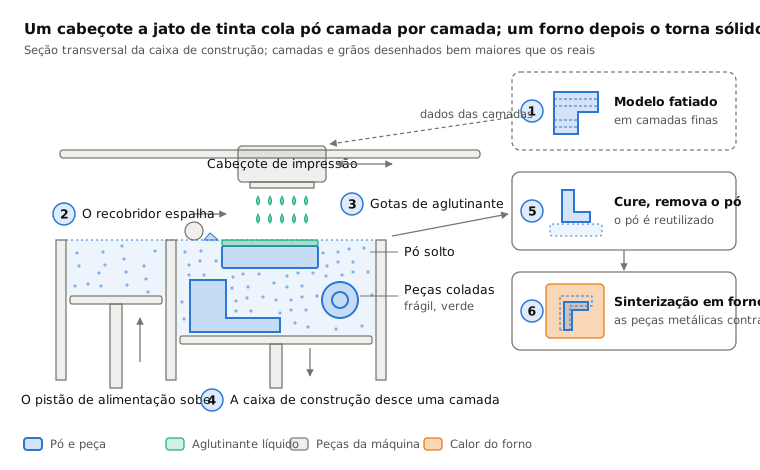
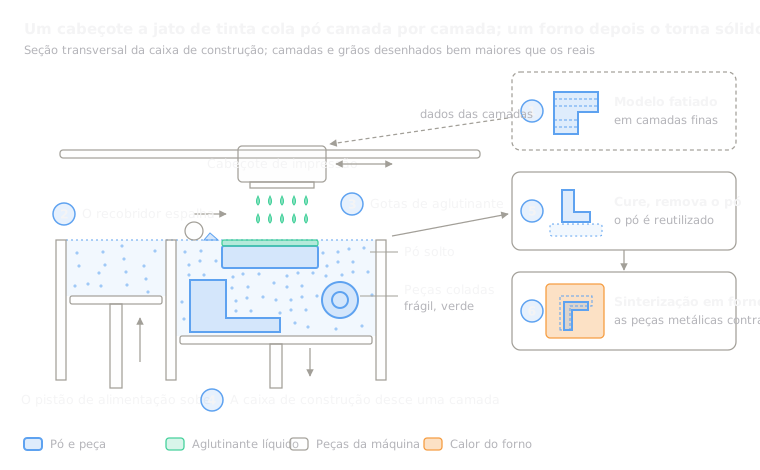 8.5Jateamento de ligante (binder jetting)Cabeçotes de jato de tinta colam o pó, depois a peça é curada ou sinterizada (binder jetting)Abrir a lição
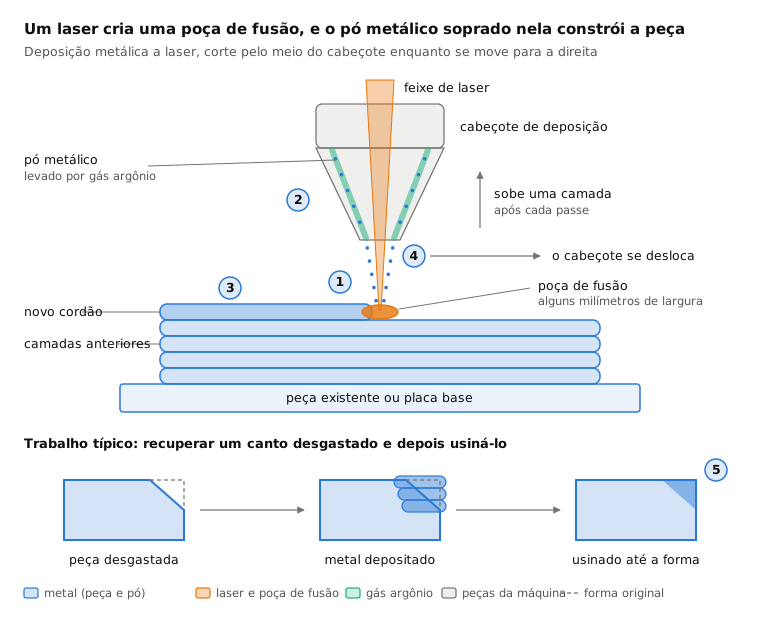
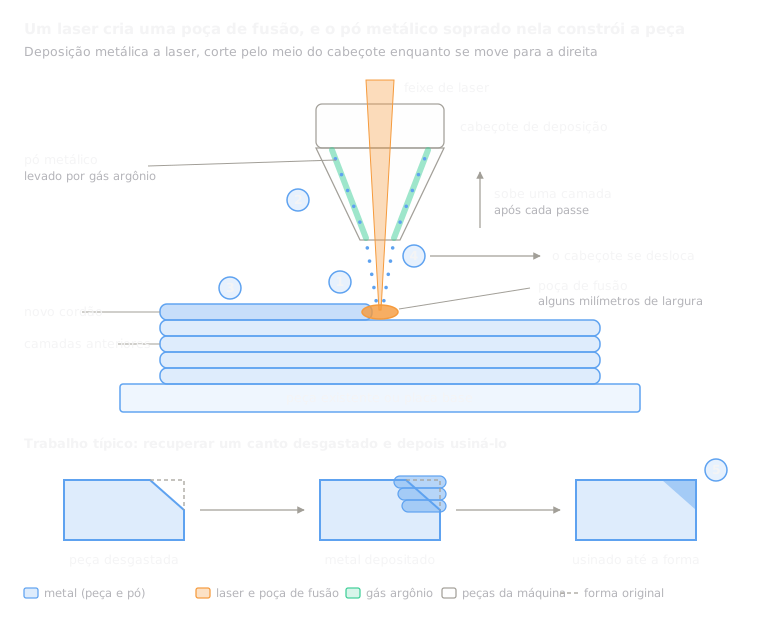 8.7Deposição por energia direcionada (DED/LMD)Um laser funde uma poça na peça; pó soprado adiciona metal (deposição por energia direcionada)Abrir a lição
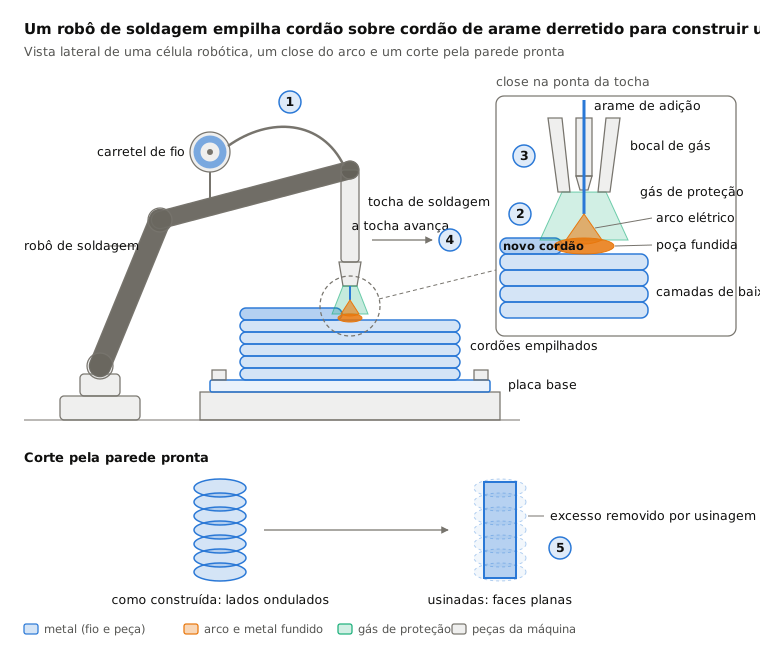
 8.8Manufatura aditiva por arco com arame (WAAM)Um robô de soldagem empilha arame fundido por arco em cordões (deposição por energia direcionada)Abrir a lição
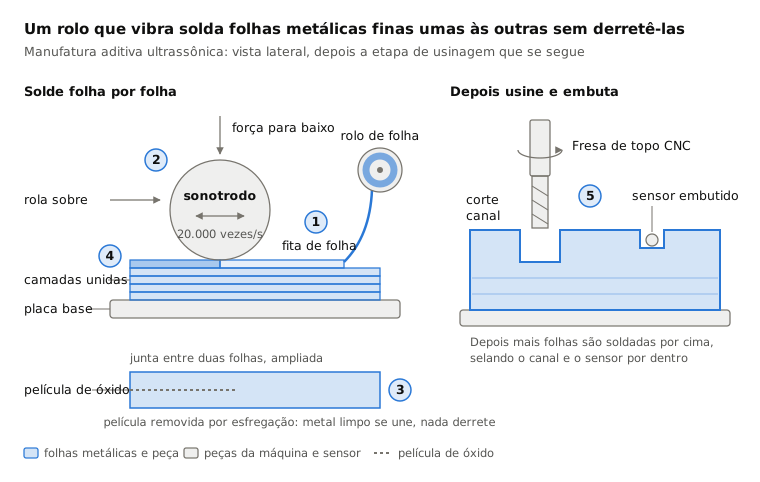
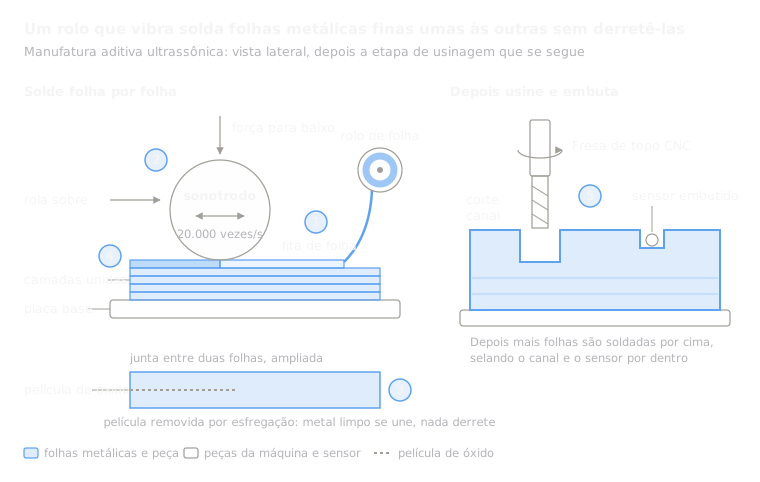 8.9Manufatura aditiva ultrassônica (UAM)A vibração ultrassônica solda folhas metálicas sem fundir, depois uma fresa as apara (laminação de chapas)Abrir a lição
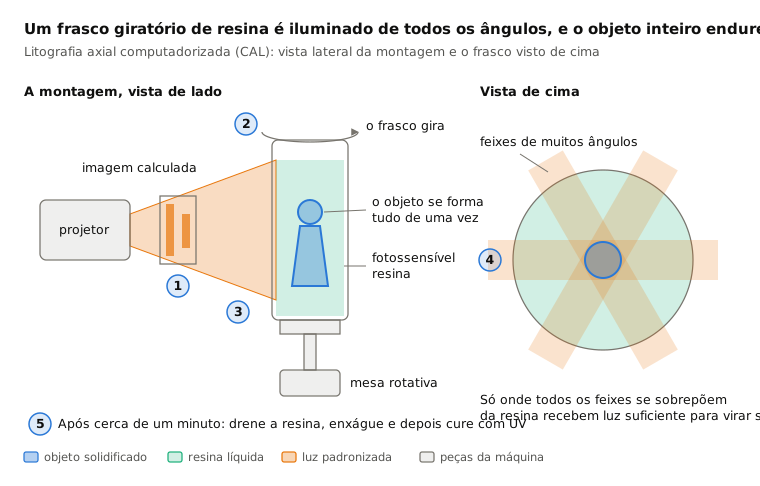
 8.10Impressão volumétrica (CAL)Luz de todos os ângulos cura de uma vez um frasco giratório de resina (impressão volumétrica)Abrir a lição
Experimente
Coloque a IA para trabalhar no seu CAD.
Modele peças, gere desenhos e automatize o trabalho repetitivo dentro do seu software CAD.