

Jateamento de ligante (binder jetting)
Cabeçotes de jato de tinta colam o pó, depois a peça é curada ou sinterizada (binder jetting)
O binder jetting constrói uma peça espalhando finas camadas de pó e imprimindo sobre cada uma um líquido adesivo, chamado ligante, com um cabeçote de jato de tinta. Funciona de forma muito parecida com uma impressora de escritório, mas com pó no lugar do papel. Importa porque é uma das formas mais rápidas de imprimir peças metálicas em lotes, e as fundições o usam para imprimir moldes de areia para fundição.
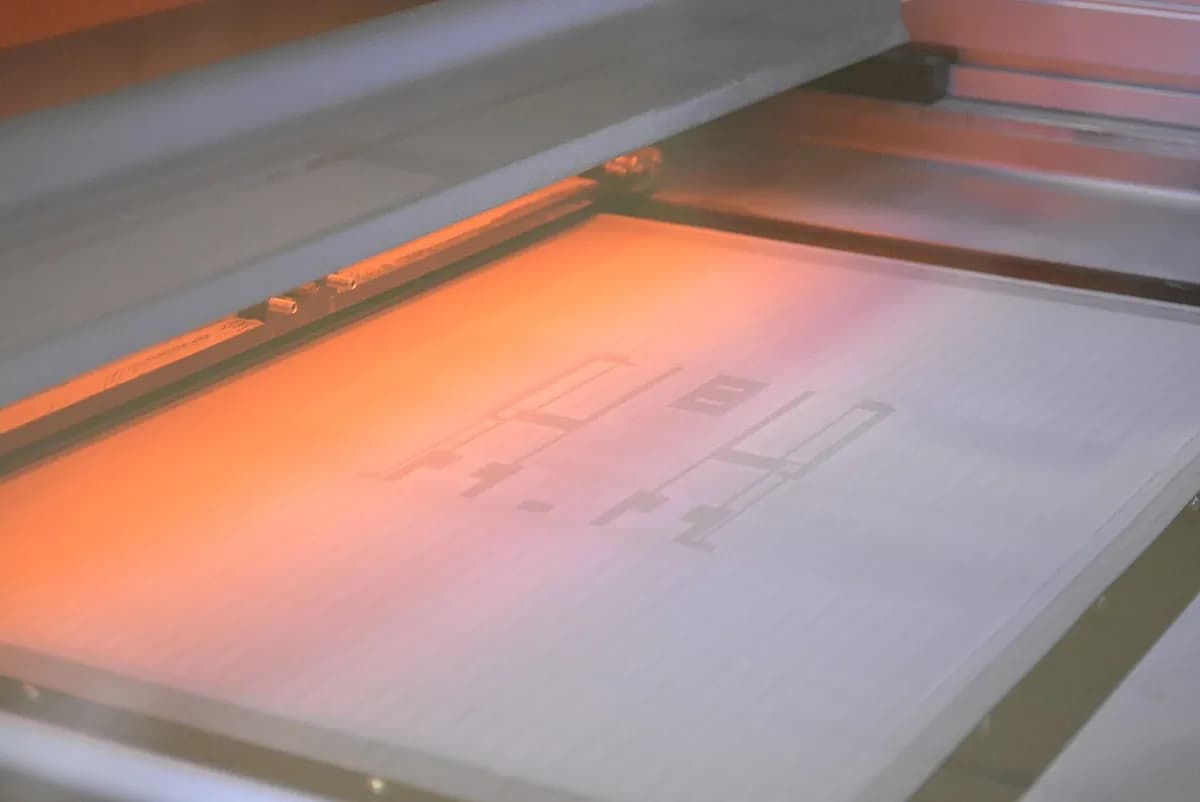
Como funciona
Fatie o modelo. O software corta o modelo 3D em camadas finas. As peças podem ser empacotadas bem juntas e empilhadas, porque o pó as sustenta.
Espalhe uma camada. O pistão de alimentação sobe e um recobridor (um rolo ou uma lâmina) espalha uma camada fina e uniforme de pó, normalmente de 0,05–0,1 mm para metal.
Jateie o ligante. Um cabeçote de impressão a jato de tinta passa e solta minúsculas gotas de ligante apenas onde deve ficar a fatia da peça. Os grãos colados se unem; o resto fica solto.
Desça e repita. A caixa de construção desce uma camada e o ciclo se repete até a caixa ficar cheia. Não é preciso laser nem calor durante a impressão.
Cure e remova o pó. A caixa é aquecida para endurecer o ligante, depois o pó solto é escovado e soprado e reaproveitado. As peças "verdes" coladas são frágeis, como giz.
Sinterize em um forno. As peças metálicas vão para um forno perto do ponto de fusão, onde o ligante queima e os grãos se fundem entre si. A peça encolhe cerca de 15–20% em cada direção ao se densificar.
Dados-chave
- Materiais
- Aços inoxidáveis, aços-ferramenta, cobre e outros metais; areia de fundição; cerâmicas; gesso para modelos coloridos
- Peças típicas
- Pequenas peças metálicas em lotes, moldes e machos de areia para fundição, peças cerâmicas, estatuetas coloridas
- Tamanho da peça
- Peças metálicas geralmente do tamanho de um punho ou menores; impressoras de areia constroem caixas de até vários metros de comprimento
- Precisão
- Metal: cerca de ±1–2% após a sinterização, por causa do encolhimento; moldes de areia: cerca de ±0,3 mm
- Acabamento superficial
- Fosco e levemente granulado, como uma fundição fina; muitas vezes jateado ou polido
- Tamanho de lote adequado
- De centenas a dezenas de milhares de pequenas peças metálicas; de moldes de areia únicos a pequenas séries
- Custo de ferramental e máquinas
- Sem ferramental; máquinas mais fornos custam de algumas centenas de milhares a mais de um milhão de dólares
- Velocidade
- A impressão é rápida, muitas vezes algumas horas por caixa cheia, mas a cura e a sinterização acrescentam um dia ou mais
Pontos fortes e limites
Pontos fortes
- Impressão rápida de uma caixa inteira de peças, sem suportes
- Sem calor durante a impressão, então sem empenamento nem tensões residuais
- Imprime moldes e machos de areia sem modelo, direto de um arquivo
- Custo por peça metálica menor que o da fusão em leito de pó a laser em grandes volumes
Limites
- As peças encolhem durante a sinterização, o que dificulta tolerâncias apertadas
- As peças verdes são frágeis e exigem manuseio cuidadoso
- Pode restar alguma porosidade, então a resistência pode ficar abaixo da do metal totalmente fundido
- Paredes finas e peças planas grandes podem ceder ou se deformar no forno
Onde é usado
- FundiçõesMoldes e machos de areia para blocos de motor, carcaças de bombas, protótipos
- AutomotivoPequenos suportes e conexões metálicas; moldes para peças fundidas
- Bens de consumoPeças de aço para fechaduras, ferramentas e óculos em lotes
- IndústriaRotores de bombas, bocais, peças cerâmicas
- Arte e designEstatuetas coloridas e maquetes de arquitetura em gesso
Como reconhecê-lo
- Uma superfície fosca e levemente granulada, um pouco como uma fundição fina ou um metal sinterizado.
- Sem marcas de suporte, e peças com aspecto de bordas ligeiramente suaves.
- Em moldes de areia, uma textura arenosa e quebradiça com leves degraus nas curvas.
- Peças metálicas muito pequenas feitas em grandes lotes idênticos.
Compare com
Assista
Mars Gadgets · Camada de pó, ligante a jato de tinta e sinterização, para iniciantes
AM Media | The Cool Parts Show · Jornalistas do setor falam sobre o binder jetting e sua etapa de sinterização
CATI: Computer Aided Technology is now GoEngineer · Uma demonstração de impressora, com peças verdes sendo livradas do pó
voxeljet · Moldes e machos de areia impressos, depois metal vazado
Veja fotos reais
- Wikipedia: Binder jetting — etapas do processo, materiais e história; focada em texto
- Wikipedia: Processos de impressão 3D — binder jetting comparado com outros processos aditivos
- Busca de fotos no Wikimedia Commons
Lembre-se
- O binder jetting cola o pó com gotas de jato de tinta, camada por camada, sem calor durante a impressão.
- As peças metálicas saem frágeis e precisam ser sinterizadas em um forno, onde encolhem.
- Serve para lotes de pequenas peças metálicas e moldes de areia impressos para fundição.
Mais em Manufatura aditiva
Todos os 100 processos
 8.1ShortFDM (modelagem por deposição fundida)Extruda filamento de plástico fundido por um bico em movimento (extrusão de material)Abrir a lição
 8.2Estereolitografia (SLA/DLP)Endurece resina líquida camada por camada com um laser ou projetor (fotopolimerização em cuba)Abrir a lição
 8.3Sinterização seletiva a laser (SLS)Um laser funde pó de náilon em um leito; o pó solto sustenta a peça (fusão em leito de pó)Abrir a lição
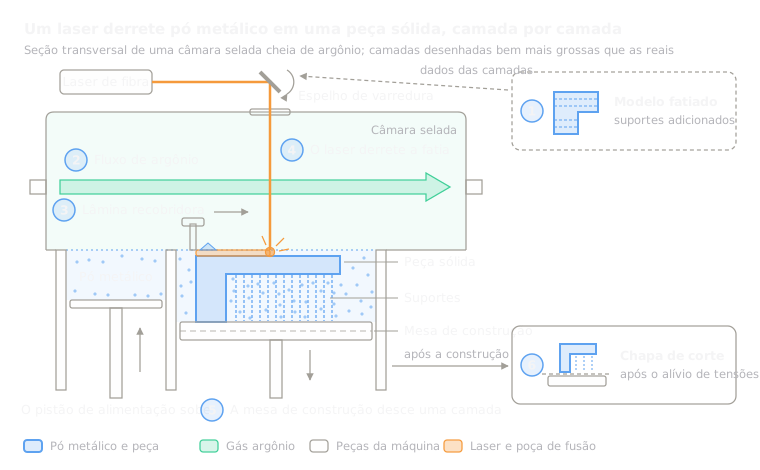 8.4Fusão em leito de pó a laser (metal, SLM/DMLS)Um laser funde finas camadas de pó de metal (fusão em leito de pó)Abrir a lição
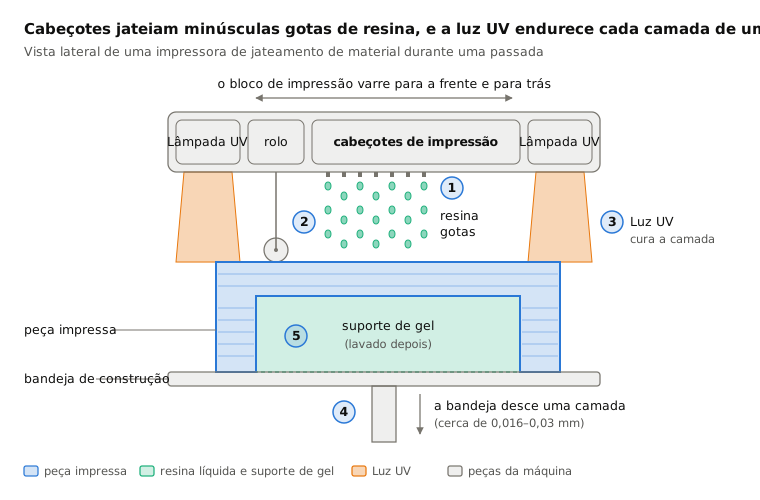
 8.6Jateamento de material (PolyJet)Jateia gotas de resina e as cura com luz UV (material jetting)Abrir a lição
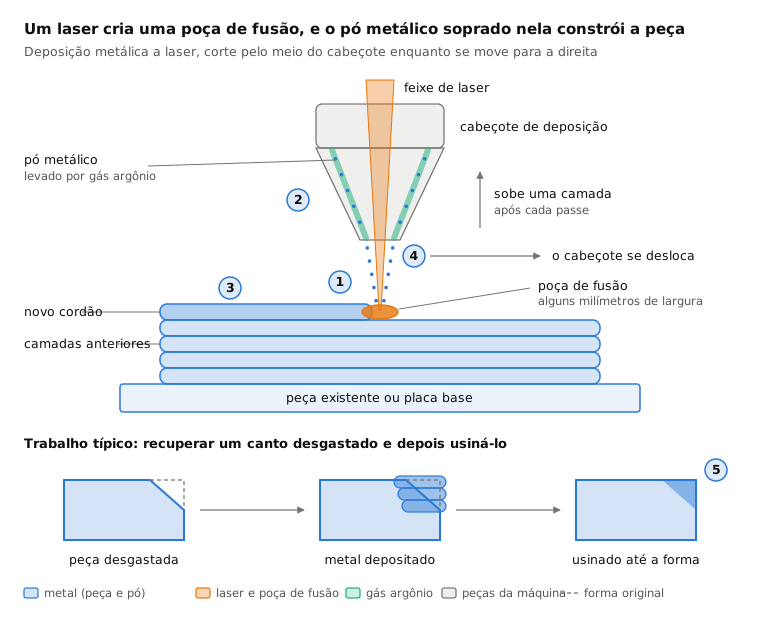
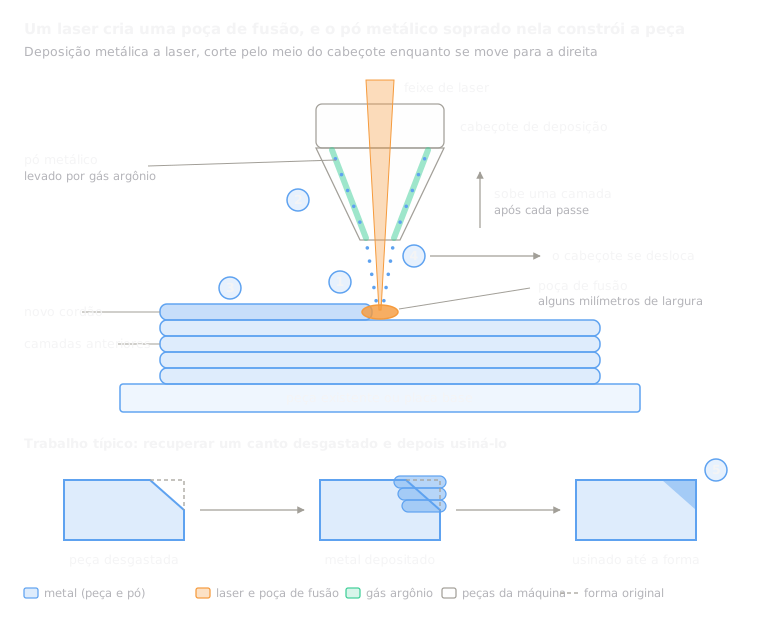 8.7Deposição por energia direcionada (DED/LMD)Um laser funde uma poça na peça; pó soprado adiciona metal (deposição por energia direcionada)Abrir a lição
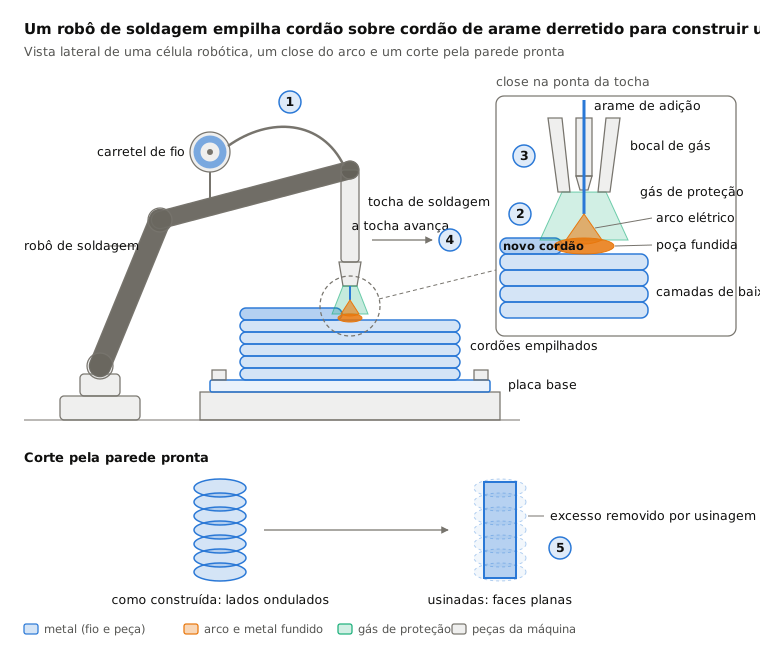
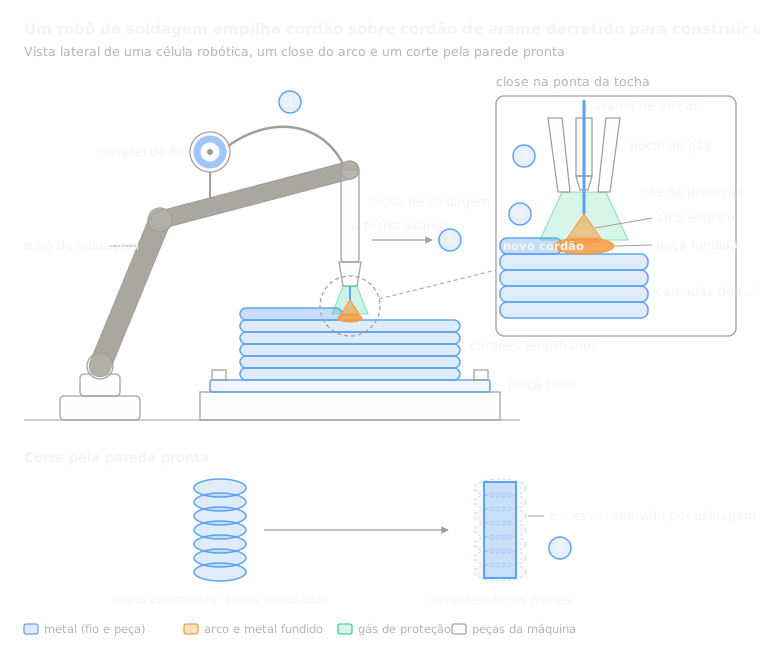 8.8Manufatura aditiva por arco com arame (WAAM)Um robô de soldagem empilha arame fundido por arco em cordões (deposição por energia direcionada)Abrir a lição
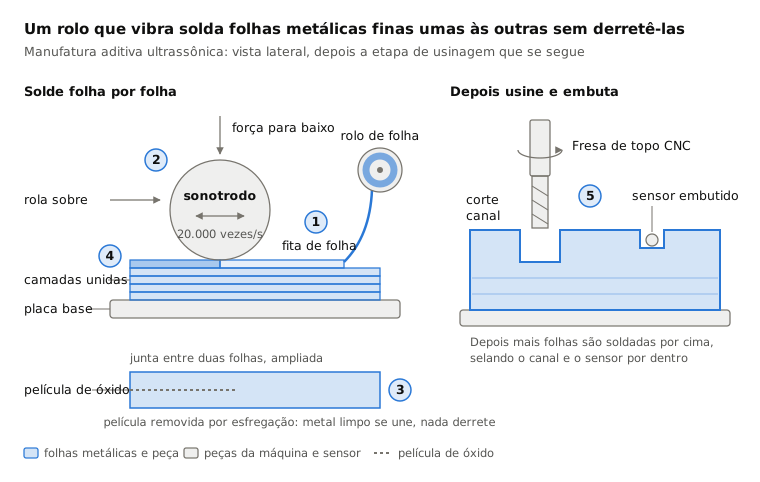
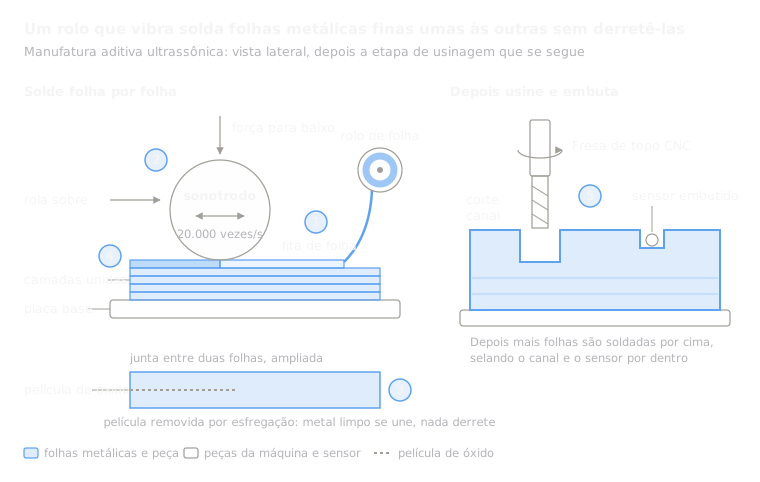 8.9Manufatura aditiva ultrassônica (UAM)A vibração ultrassônica solda folhas metálicas sem fundir, depois uma fresa as apara (laminação de chapas)Abrir a lição
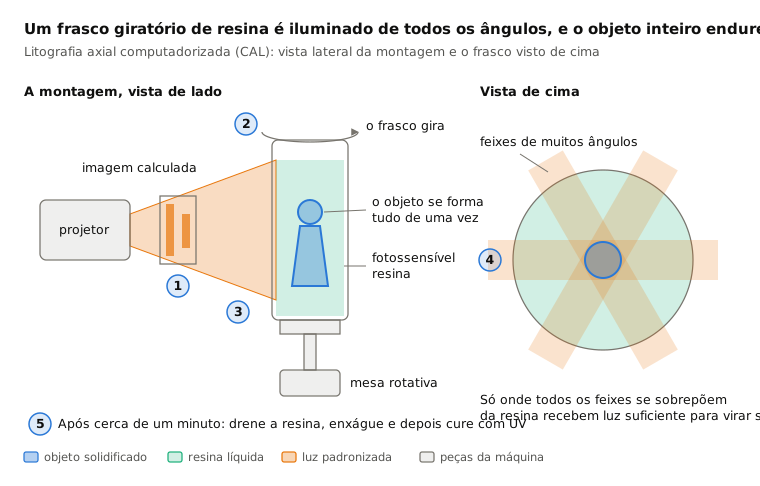
 8.10Impressão volumétrica (CAL)Luz de todos os ângulos cura de uma vez um frasco giratório de resina (impressão volumétrica)Abrir a lição
Experimente
Coloque a IA para trabalhar no seu CAD.
Modele peças, gere desenhos e automatize o trabalho repetitivo dentro do seu software CAD.