

FDM (modelagem por deposição fundida)
Extruda filamento de plástico fundido por um bico em movimento (extrusão de material)
A FDM (fused deposition modeling, também chamada FFF) constrói uma peça empurrando plástico derretido por um bico fino, camada sobre camada. É a impressora 3D de mesa por trás de suportes de celular, bonecos de brinquedo e botões de reposição. Importa porque transforma um arquivo digital em uma peça de plástico de verdade em poucas horas, sem molde nem ferramental.
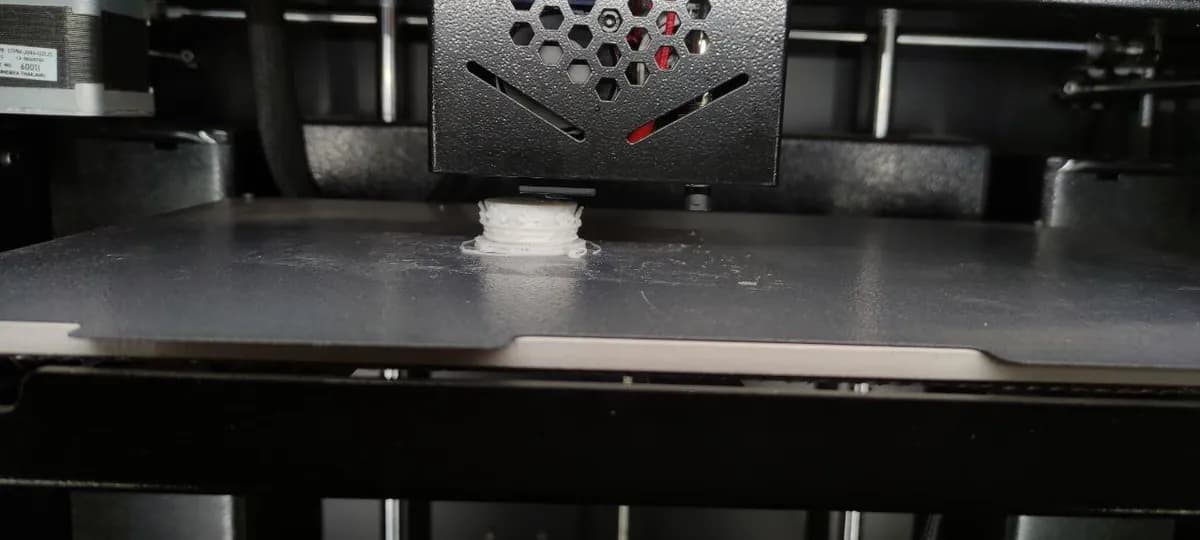
FDM (modelagem por deposição fundida) em um minuto, por MecMade
Como funciona
Fatie o modelo. Um software chamado fatiador corta o modelo 3D em finas camadas horizontais. Depois ele escreve a trajetória (o percurso exato que o bico seguirá em cada camada).
Alimente o filamento. Engrenagens de tração agarram um fio de plástico chamado filamento, normalmente de 1,75 mm de espessura, e o empurram de forma constante para dentro do hot end.
Derreta. Um bloco aquecedor esquenta o plástico a cerca de 190–260 °C, conforme o material. Ele amolece até virar uma pasta grossa, como pasta de dente morna.
Desenhe uma camada. O cabeçote se move em X e Y e deposita um cordão pelo bico, normalmente de 0,4 mm de largura. Ele traça primeiro as paredes externas, depois preenche o interior com um padrão esparso chamado preenchimento.
Suba um degrau e repita. A mesa desce (ou o cabeçote sobe) uma altura de camada, normalmente 0,1–0,3 mm. A camada seguinte se funde à de baixo, ainda morna, centenas de vezes.
Retire e finalize. Depois de esfriar, você tira a peça da mesa. Os suportes (andaimes temporários impressos sob as saliências) se quebram com facilidade, e você pode lixar ou pintar a superfície.
Dados-chave
- Materiais
- Termoplásticos (plásticos que amolecem com o calor): PLA, PETG, ABS, ASA, TPU flexível, náilon, policarbonato, classes com carga de fibras; PEEK e ULTEM em máquinas industriais
- Peças típicas
- Protótipos, carcaças, suportes, gabaritos e dispositivos, peças de reposição, modelos de exposição
- Tamanho da peça
- Normalmente até cerca de 25 cm por lado em impressoras de mesa; máquinas industriais chegam a cerca de 1 m
- Precisão
- Cerca de ±0,2–0,5 mm (algumas décimas de milímetro); melhor em máquinas industriais
- Acabamento superficial
- Linhas de camada visíveis e superfície fosca e estriada; lisa só depois de lixar, preencher ou revestir
- Tamanho de lote adequado
- De 1 a algumas centenas de peças; fazendas de impressão com muitas impressoras vão mais longe
- Custo de ferramental e máquinas
- Sem ferramental; impressoras de mesa custam de algumas centenas a alguns milhares de dólares, sistemas industriais de dezenas a centenas de milhares
- Velocidade
- Lenta: menos de uma hora para um pequeno clipe, um dia ou mais para uma peça grande
Pontos fortes e limites
Pontos fortes
- A forma mais barata e acessível de fazer uma peça de plástico a partir de um arquivo
- Sem ferramental, então mudar o projeto não custa nada
- Plásticos de engenharia de verdade, inclusive resistentes, tolerantes ao calor e flexíveis
- O preenchimento esparso faz peças leves e que economizam material
Limites
- Linhas de camada visíveis e acabamento rugoso
- Mais fraca entre camadas do que ao longo delas (anisotrópica, ou seja, a resistência depende da direção)
- As saliências precisam de suportes, que deixam marcas
- Lenta, e o custo por peça quase não cai com a quantidade
Onde é usado
- Design de produtoModelos conceituais e protótipos funcionais de carcaças, clipes e botões
- ManufaturaGabaritos, dispositivos, calibradores e garras sob medida para linhas de montagem
- Aeroespacial e automotivoProtótipos, ferramental e peças internas de baixo volume em plásticos retardantes de chama
- SaúdeModelos anatômicos para planejamento de cirurgias, peças ortopédicas sob medida
- Educação e hobbyProjetos de sala de aula, adereços de cosplay, peças de reposição domésticas
Como reconhecê-lo
- Finas estrias horizontais em todas as paredes laterais, como uma pilha de fios finos (linhas de camada).
- Um aspecto de "escada" em superfícies superiores levemente inclinadas ou curvas.
- Uma pequena costura ou calombo onde cada camada começou e terminou, muitas vezes alinhados na vertical.
- Áreas rugosas ou tocos sob as saliências onde os suportes foram quebrados, e uma face inferior bem plana que ficou apoiada na mesa de impressão.
Compare com
Assista
3Dnatives · O princípio da FDM explicado para iniciantes
Protolabs · Quando a FDM serve para um protótipo, com dicas de projeto
Protolabs · Uma peça crescendo camada por camada, em time-lapse
Strange Parts · Uma enorme fazenda de impressão fazendo peças em produção
Veja fotos reais
- Wikipedia: Fabricação por filamento fundido — diagramas do cabeçote de extrusão, fotos de impressoras e de peças impressas
- Busca de fotos no Wikimedia Commons
Lembre-se
- A FDM derrete um filamento de plástico e desenha a peça cordão por cordão, camada por camada.
- É o caminho mais barato de um arquivo até uma peça de plástico de verdade, mas é lento e mostra linhas de camada.
- As peças são mais fracas entre camadas, então oriente a impressão para que as cargas corram ao longo das camadas.
Mais em Manufatura aditiva
Todos os 100 processos
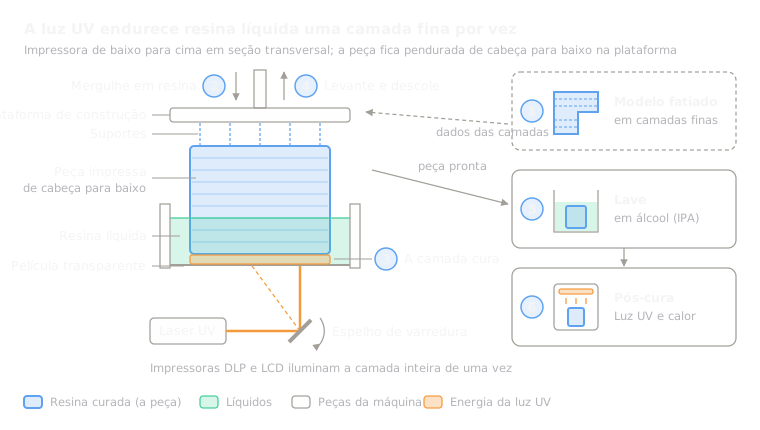 8.2Estereolitografia (SLA/DLP)Endurece resina líquida camada por camada com um laser ou projetor (fotopolimerização em cuba)Abrir a lição
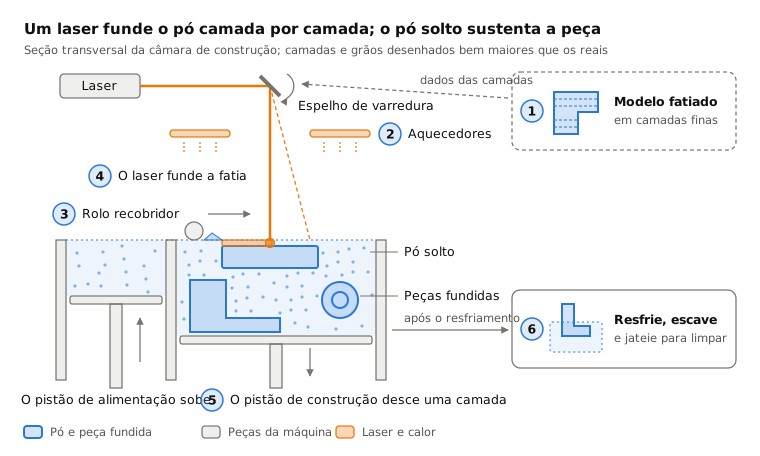
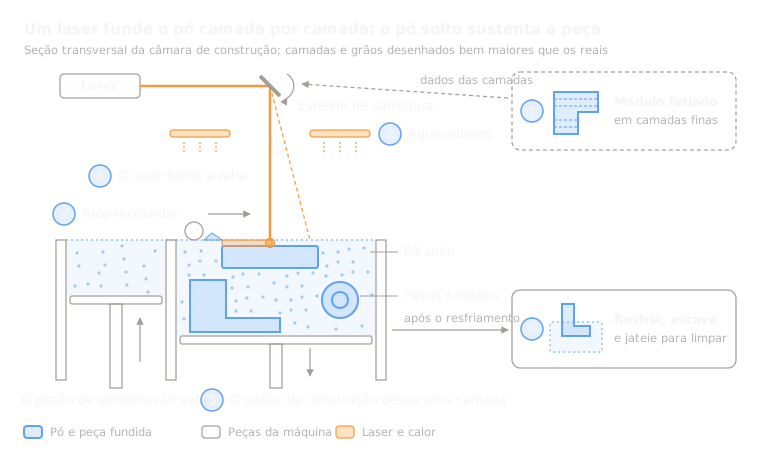 8.3Sinterização seletiva a laser (SLS)Um laser funde pó de náilon em um leito; o pó solto sustenta a peça (fusão em leito de pó)Abrir a lição
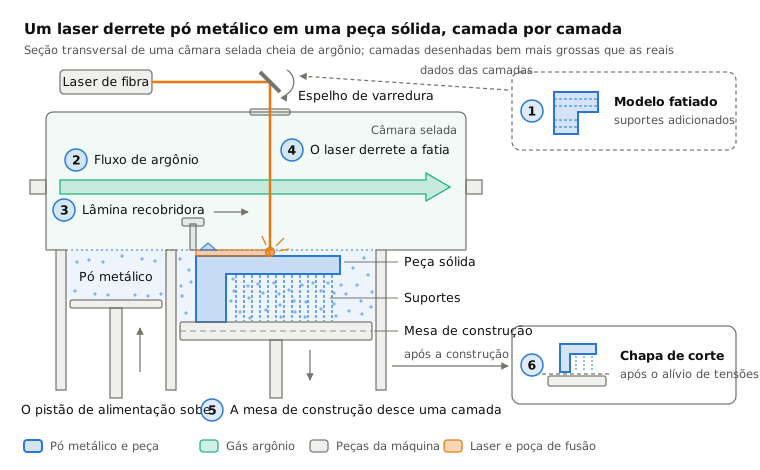
 8.4Fusão em leito de pó a laser (metal, SLM/DMLS)Um laser funde finas camadas de pó de metal (fusão em leito de pó)Abrir a lição
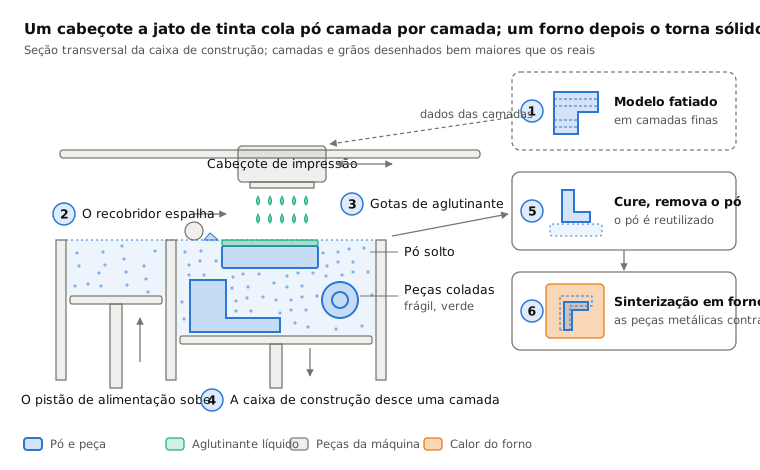
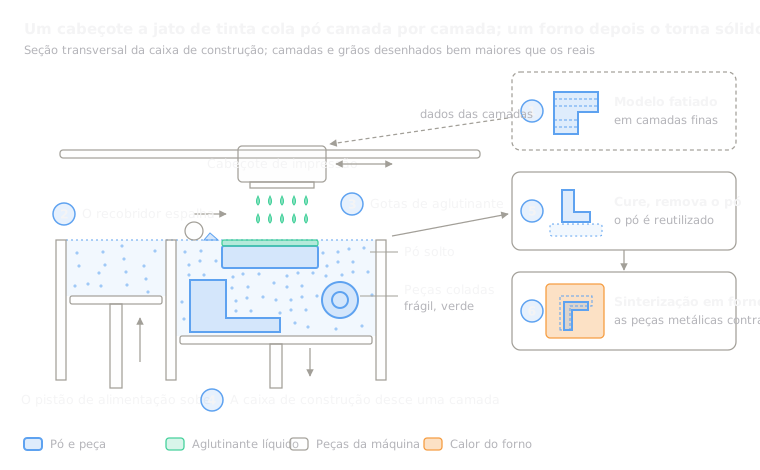 8.5Jateamento de ligante (binder jetting)Cabeçotes de jato de tinta colam o pó, depois a peça é curada ou sinterizada (binder jetting)Abrir a lição
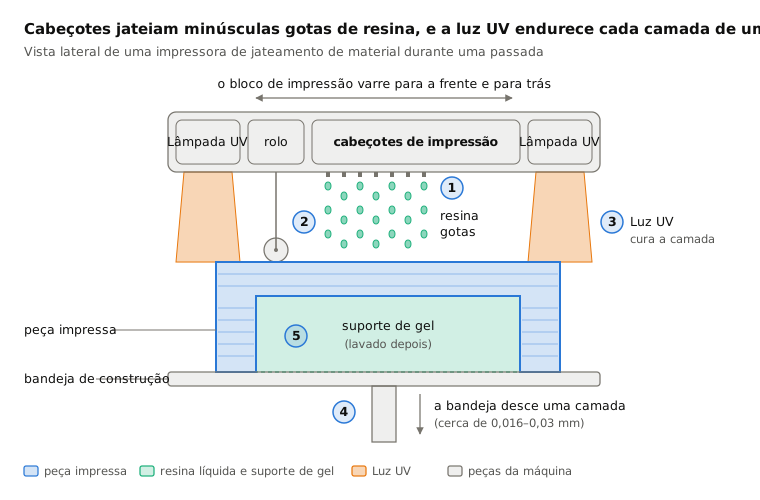
 8.6Jateamento de material (PolyJet)Jateia gotas de resina e as cura com luz UV (material jetting)Abrir a lição
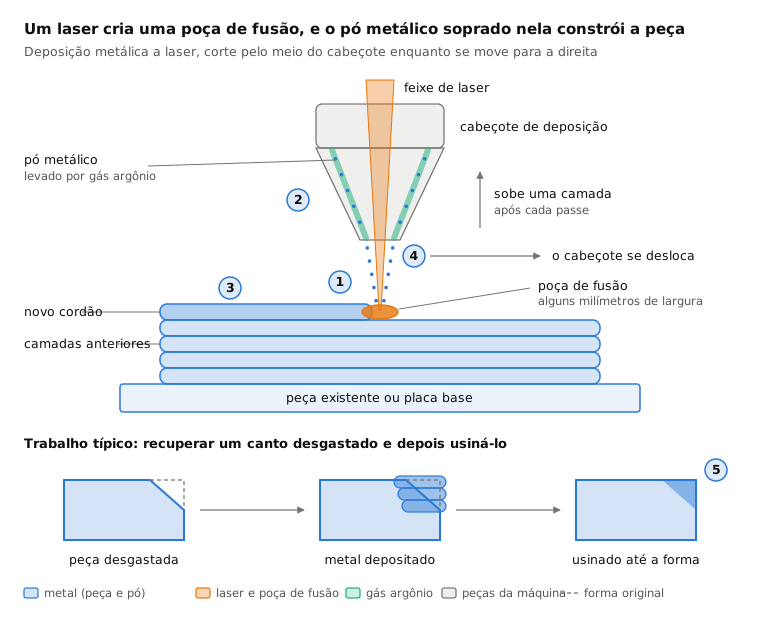
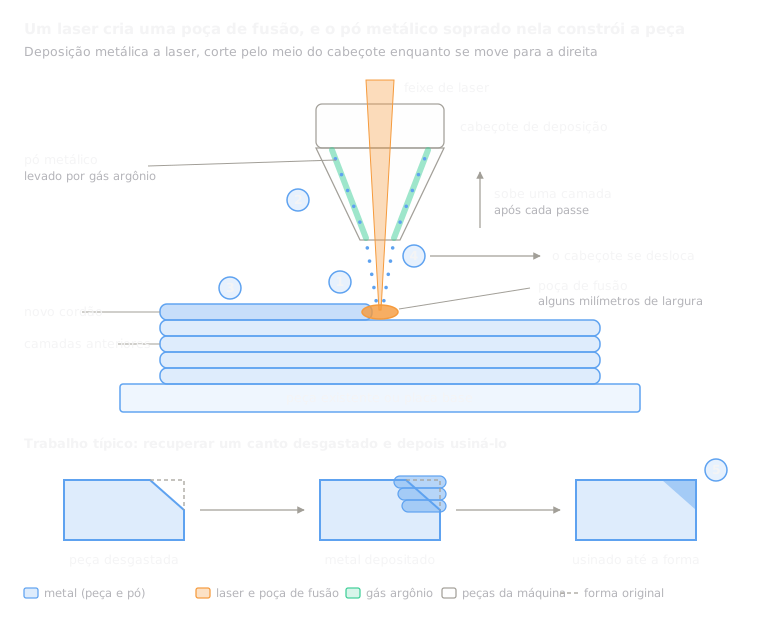 8.7Deposição por energia direcionada (DED/LMD)Um laser funde uma poça na peça; pó soprado adiciona metal (deposição por energia direcionada)Abrir a lição
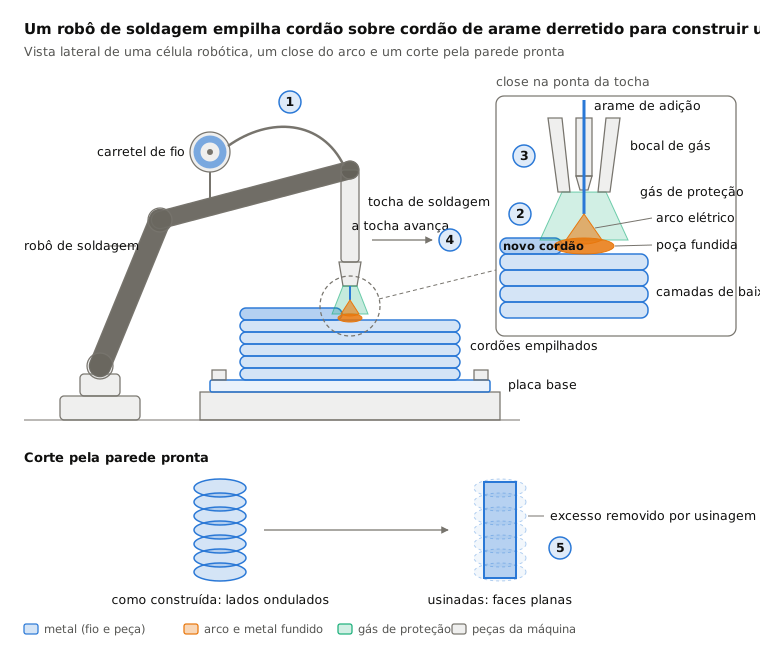
 8.8Manufatura aditiva por arco com arame (WAAM)Um robô de soldagem empilha arame fundido por arco em cordões (deposição por energia direcionada)Abrir a lição
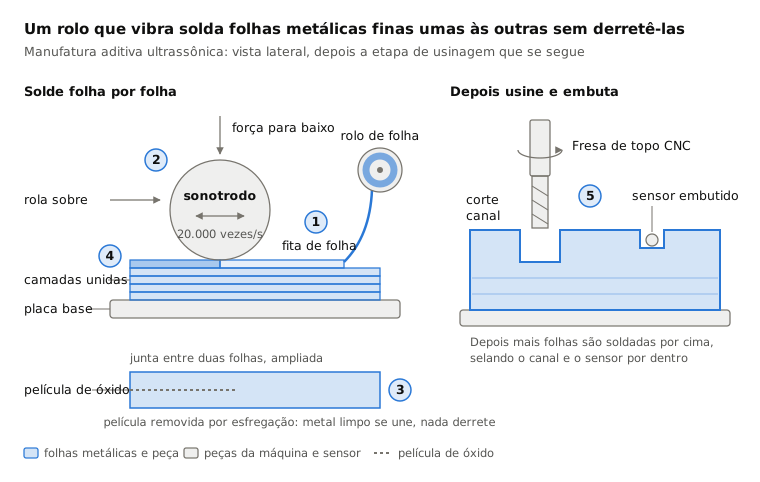
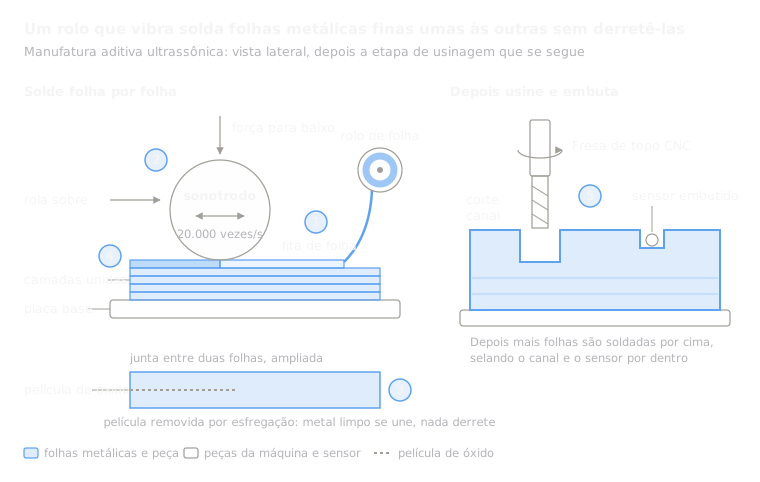 8.9Manufatura aditiva ultrassônica (UAM)A vibração ultrassônica solda folhas metálicas sem fundir, depois uma fresa as apara (laminação de chapas)Abrir a lição
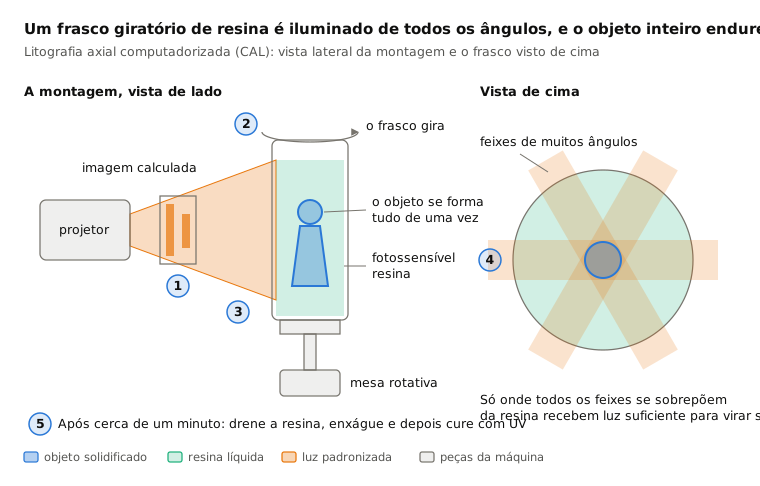
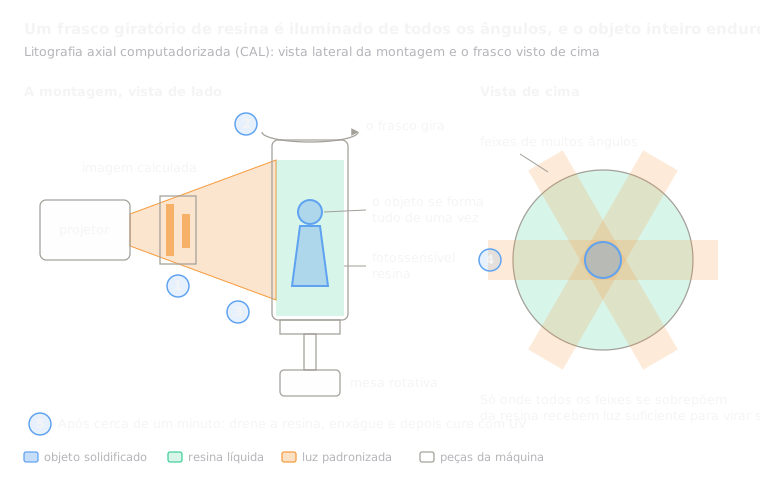 8.10Impressão volumétrica (CAL)Luz de todos os ângulos cura de uma vez um frasco giratório de resina (impressão volumétrica)Abrir a lição
Experimente
Coloque a IA para trabalhar no seu CAD.
Modele peças, gere desenhos e automatize o trabalho repetitivo dentro do seu software CAD.