

Manufatura aditiva
A manufatura aditiva, mais conhecida como impressão 3D, constrói uma peça adicionando material só onde é necessário, geralmente uma camada fina por vez, direto de um modelo de computador. Nenhum molde, matriz ou ferramenta de corte é feito para a peça, então peças únicas, formas internas complexas e mudanças rápidas de projeto custam pouco. Os dez processos deste capítulo diferem principalmente em como adicionam o material e o fixam no lugar.
A ideia central
Todos os processos aqui fatiam um modelo 3D em uma pilha de camadas finas, ou trajetórias, e as constroem uma sobre a outra. Pense em fazer um pão fatia por fatia em vez de esculpi-lo a partir de um bloco: nada é cortado fora, então formas que nenhuma ferramenta alcançaria se tornam possíveis. A norma internacional ISO/ASTM 52900 classifica esses processos em sete famílias conforme o modo de adicionar o material: extrudado por um bico (extrusão de material), curado em uma cuba de resina por luz (fotopolimerização em cuba), fundido em um leito de pó (fusão em leito de pó), colado em um leito de pó (jateamento de aglutinante), jateado em gotas (jateamento de material), fundido onde pousa por um feixe de energia focado (deposição por energia direcionada) e empilhado em chapas soldadas (laminação de chapas). A impressão volumétrica é uma abordagem mais nova que cura um volume inteiro de resina de uma vez, sem camadas.
Os 10 processos deste capítulo
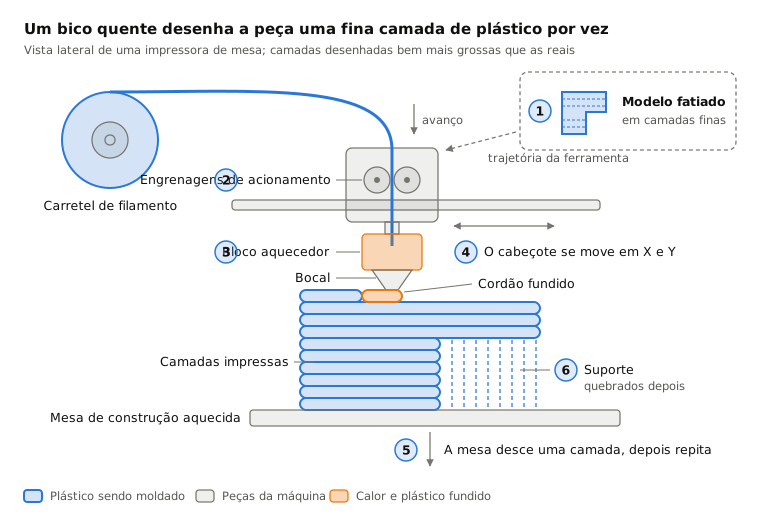
 8.1ShortFDM (modelagem por deposição fundida)Extruda filamento de plástico fundido por um bico em movimento (extrusão de material)Abrir a lição
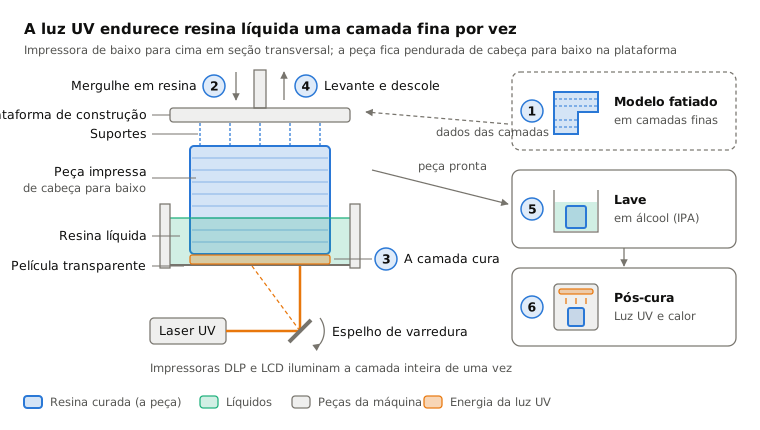
 8.2Estereolitografia (SLA/DLP)Endurece resina líquida camada por camada com um laser ou projetor (fotopolimerização em cuba)Abrir a lição
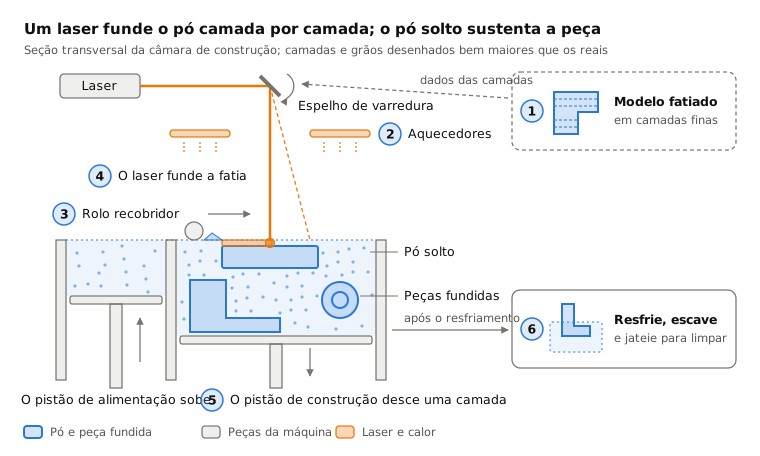
 8.3Sinterização seletiva a laser (SLS)Um laser funde pó de náilon em um leito; o pó solto sustenta a peça (fusão em leito de pó)Abrir a lição
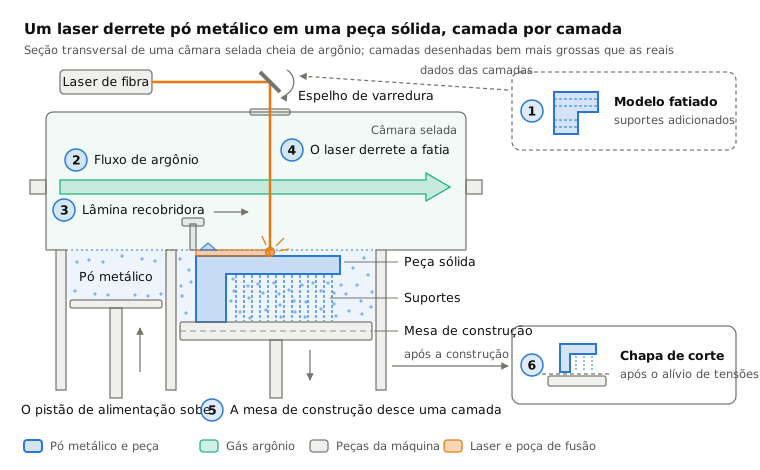
 8.4Fusão em leito de pó a laser (metal, SLM/DMLS)Um laser funde finas camadas de pó de metal (fusão em leito de pó)Abrir a lição
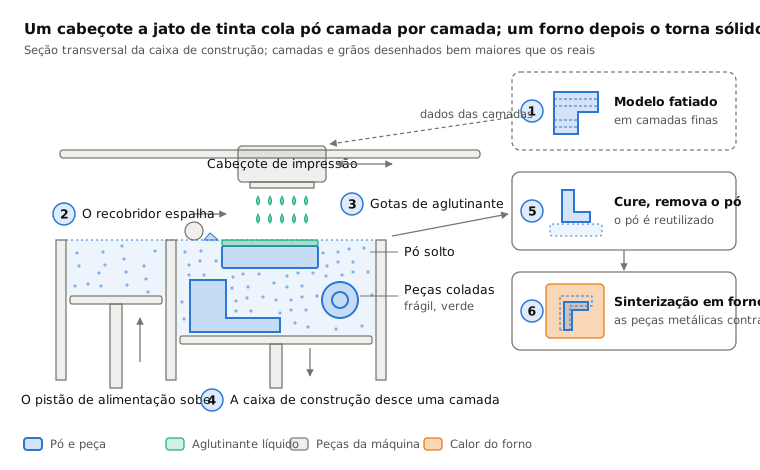
 8.5Jateamento de ligante (binder jetting)Cabeçotes de jato de tinta colam o pó, depois a peça é curada ou sinterizada (binder jetting)Abrir a lição
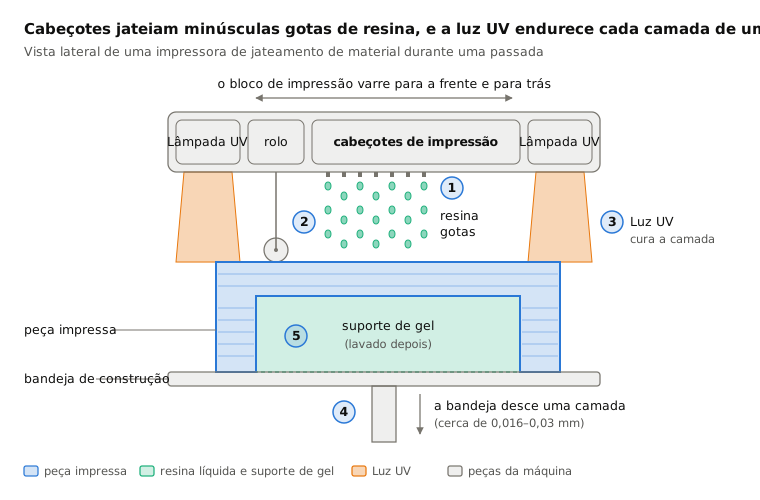
 8.6Jateamento de material (PolyJet)Jateia gotas de resina e as cura com luz UV (material jetting)Abrir a lição
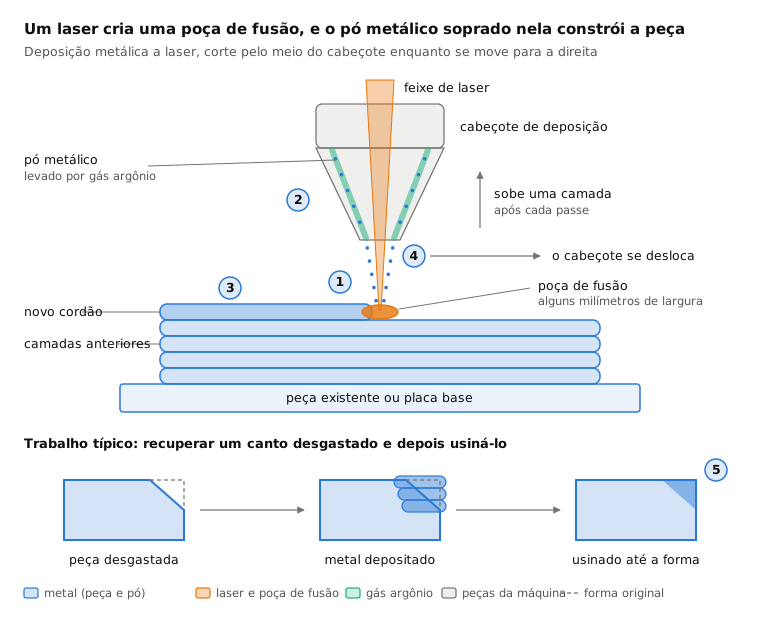
 8.7Deposição por energia direcionada (DED/LMD)Um laser funde uma poça na peça; pó soprado adiciona metal (deposição por energia direcionada)Abrir a lição
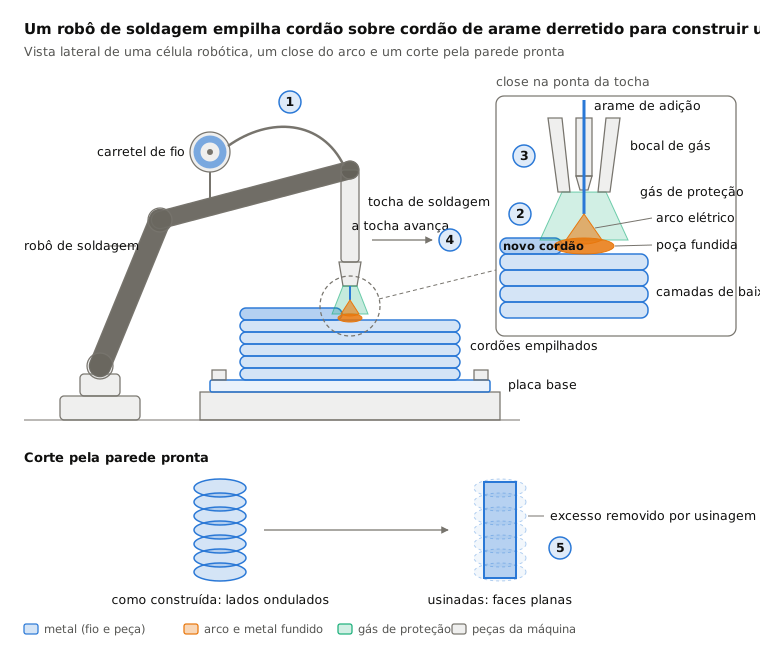
 8.8Manufatura aditiva por arco com arame (WAAM)Um robô de soldagem empilha arame fundido por arco em cordões (deposição por energia direcionada)Abrir a lição
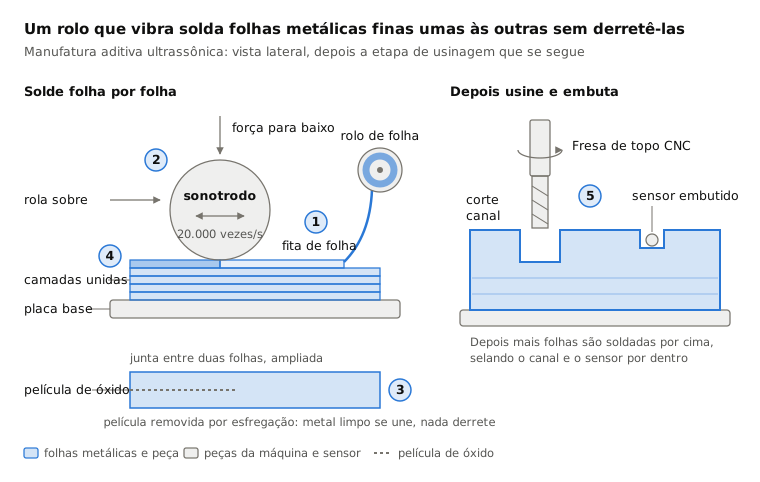
 8.9Manufatura aditiva ultrassônica (UAM)A vibração ultrassônica solda folhas metálicas sem fundir, depois uma fresa as apara (laminação de chapas)Abrir a lição
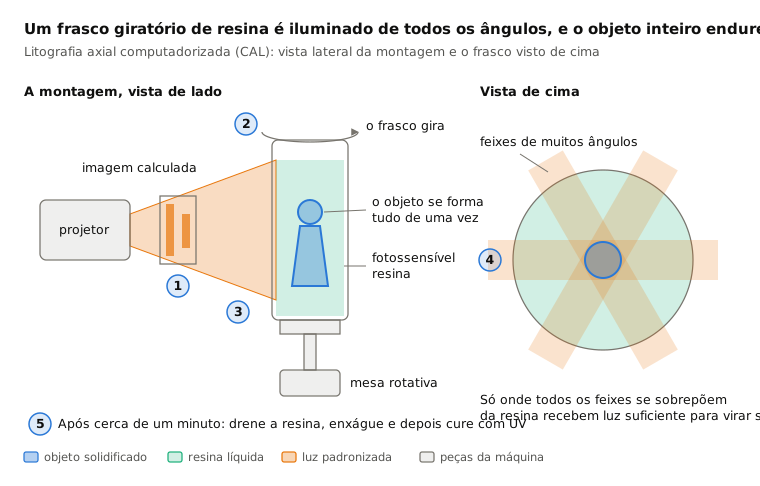
 8.10Impressão volumétrica (CAL)Luz de todos os ângulos cura de uma vez um frasco giratório de resina (impressão volumétrica)Abrir a lição
Lado a lado
| Processo | Em uma linha | Ideal para | Tamanho do lote | Precisão |
|---|---|---|---|---|
| 8.1FDM (modelagem por deposição fundida) | Extruda filamento de plástico fundido por um bico em movimento (extrusão de material) | Protótipos baratos, gabaritos, peças de hobby | 1 a centenas | Cerca de ±0,2–0,5 mm |
| 8.2Estereolitografia (SLA/DLP) | Endurece resina líquida camada por camada com um laser ou projetor (fotopolimerização em cuba) | Modelos de detalhes finos, peças odontológicas, modelos de joias | 1 a milhares | Cerca de ±0,05–0,1 mm |
| 8.3Sinterização seletiva a laser (SLS) | Um laser funde pó de náilon em um leito; o pó solto sustenta a peça (fusão em leito de pó) | Peças funcionais de plástico tenaz sem suportes | Dezenas a dezenas de milhares | Cerca de ±0,3 mm |
| 8.4Fusão em leito de pó a laser (metal, SLM/DMLS) | Um laser funde finas camadas de pó de metal (fusão em leito de pó) | Peças metálicas complexas, treliças, canais internos | 1 a milhares | Cerca de ±0,1 mm |
| 8.5Jateamento de ligante (binder jetting) | Cabeçotes de jato de tinta colam o pó, depois a peça é curada ou sinterizada (binder jetting) | Moldes de areia, modelos coloridos, peças metálicas em volume | Dezenas a dezenas de milhares | Cerca de ±0,2 mm (mais contração em metal) |
| 8.6Jateamento de material (PolyJet) | Jateia gotas de resina e as cura com luz UV (material jetting) | Protótipos realistas multimaterial e multicoloridos | 1 a 100 | Cerca de ±0,1 mm |
| 8.7Deposição por energia direcionada (DED/LMD) | Um laser funde uma poça na peça; pó soprado adiciona metal (deposição por energia direcionada) | Reparos, revestimentos, adição de detalhes a peças | 1 a dezenas | Cerca de ±0,5 mm antes da usinagem |
| 8.8Manufatura aditiva por arco com arame (WAAM) | Um robô de soldagem empilha arame fundido por arco em cordões (deposição por energia direcionada) | Grandes peças metálicas, de metros de comprimento | 1 a dezenas | Cerca de ±1 mm antes da usinagem |
| 8.9Manufatura aditiva ultrassônica (UAM) | A vibração ultrassônica solda folhas metálicas sem fundir, depois uma fresa as apara (laminação de chapas) | Sensores embutidos, canais, metais mistos | 1 a dezenas | Cerca de ±0,05 mm (usinada) |
| 8.10Impressão volumétrica (CAL) | Luz de todos os ângulos cura de uma vez um frasco giratório de resina (impressão volumétrica) | Pequenas peças rápidas e lisas; pesquisa | 1 a dezenas | Detalhes de cerca de 0,1–0,3 mm |
Como escolher dentro desta família
- Protótipo de plástico com orçamento apertado: comece com FDM; passe para SLA ou jateamento de material quando o visual e o detalhe fino importarem.
- Peças de plástico resistentes em quantidade: SLS, porque o pó solto sustenta todas as peças e muitas peças se encaixam em uma só impressão.
- Peças metálicas complexas: fusão a laser em leito de pó para detalhe e precisão; jateamento de aglutinante quando você precisa de muitas peças pequenas a custo menor.
- Peças metálicas grandes ou reparos: deposição por energia direcionada (DED) para precisão, WAAM para tamanho e velocidade; planeje usinar as duas.
- Casos especiais: UAM para enterrar sensores ou unir metais diferentes; impressão volumétrica para pequenas peças de resina, sem camadas, em segundos.
Palavras-chave
- Altura de camada
- a espessura de cada fatia impressa; camadas mais finas significam mais detalhe, mas impressões mais longas.
- Suporte
- material temporário que sustenta saliências durante a impressão e é removido depois.
- Fotopolímero
- uma resina líquida que endurece quando exposta à luz, geralmente ultravioleta.
- Leito de pó
- uma camada fina e plana de pó espalhada pela área de construção, fundida ou colada seletivamente.
- Poça de fusão
- a pequena poça de metal fundido sob um laser ou arco enquanto a peça é construída.
- Sinterização
- aquecer o pó até seus grãos se ligarem sem derreter por completo.
- Forma quase final (near-net shape)
- uma peça feita próxima de sua forma final, precisando apenas de usinagem leve.
- Pós-processamento
- tudo o que é feito após a impressão, como remover suportes, curar, tratar termicamente ou usinar.
Experimente
Coloque a IA para trabalhar no seu CAD.
Modele peças, gere desenhos e automatize o trabalho repetitivo dentro do seu software CAD.