

Fusão em leito de pó a laser (metal, SLM/DMLS)
Um laser funde finas camadas de pó de metal (fusão em leito de pó)
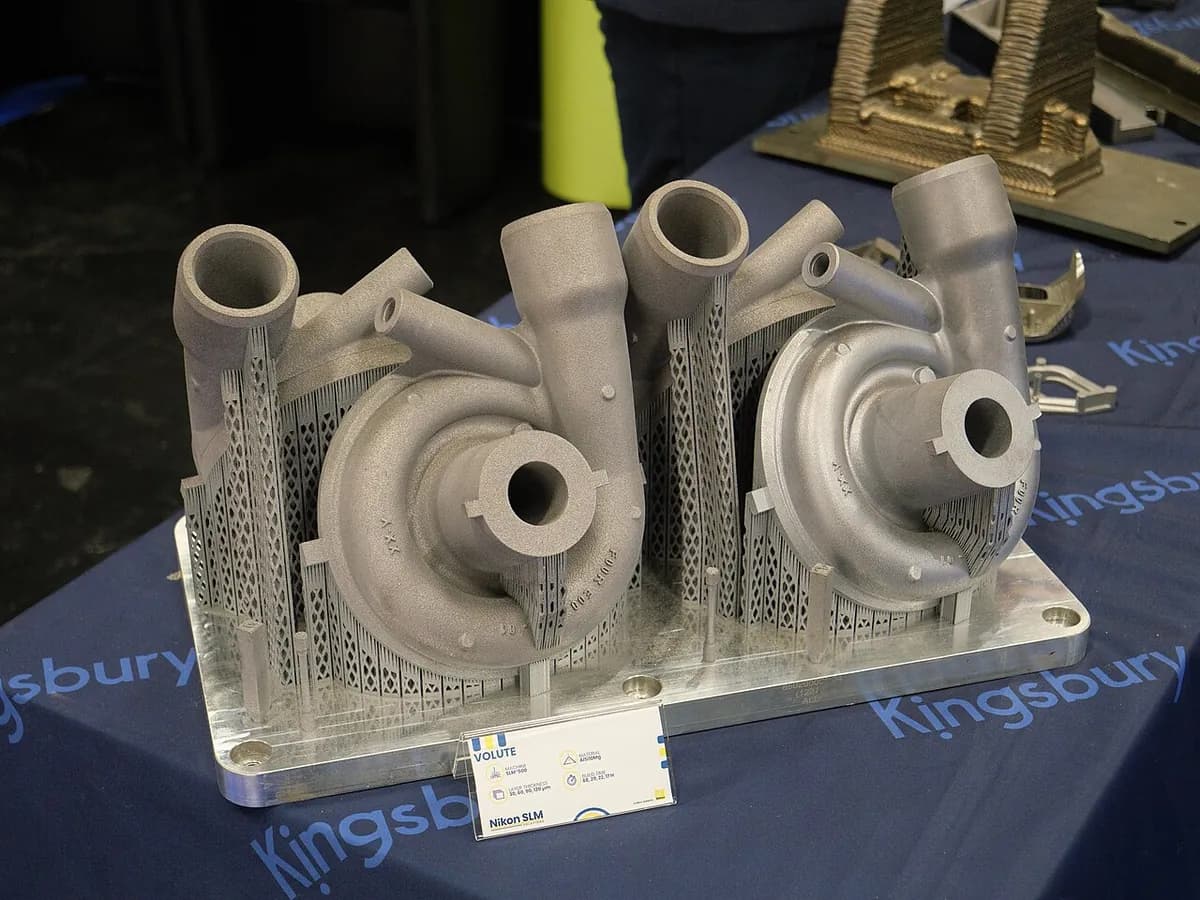
A fusão em leito de pó a laser (LPBF) funde pó fino de metal com um laser, uma camada fina por vez, para construir peças metálicas totalmente densas. Os fabricantes de máquinas a chamam de SLM (selective laser melting) ou DMLS (direct metal laser sintering). Importa porque faz formas metálicas que nenhuma ferramenta de corte ou molde conseguiria, como peças de motores de foguete com canais de refrigeração por dentro.
Como funciona
Fatie e adicione suportes. O software fatia o modelo em camadas muito finas e adiciona suportes (finas escoras de metal). Eles ancoram as saliências à mesa de construção e levam o calor embora para que a peça não empene.
Encha de argônio. A câmara é selada e purgada com argônio ou nitrogênio, gases inertes que impedem o metal quente de oxidar. Um fluxo constante de gás varre a fumaça e os respingos (minúsculas gotas quentes) para fora do caminho do laser.
Espalhe uma camada. O pistão de alimentação sobe, e uma lâmina recobridora espalha pó de metal sobre a mesa de construção, normalmente com 0,02–0,06 mm de espessura.
Funda a fatia. Um laser de fibra, normalmente de 200–1.000 W, traça a fatia. Ele funde o pó em uma minúscula poça de fusão que solidifica quase instantaneamente, soldando-se à camada de baixo.
Desça e repita. A mesa de construção desce uma camada e o ciclo se repete, muitas vezes milhares de vezes ao longo de um ou mais dias.
Finalize a peça. Ainda na mesa, as peças recebem um tratamento térmico de alívio de tensões (aquecimento lento que relaxa as tensões presas). Depois são cortadas, os suportes são removidos, e muitas seguem para HIP (prensagem isostática a quente, lição 9.3) e usinagem.
Dados-chave
- Materiais
- Ligas de titânio (Ti-6Al-4V), aços inoxidáveis e aços-ferramenta, superligas de níquel (Inconel), alumínio (AlSi10Mg), cobalto-cromo, ligas de cobre
- Peças típicas
- Injetores de motores de foguete, peças de turbinas e de sistemas de combustível, implantes médicos, coroas dentárias, moldes com canais de refrigeração, trocadores de calor
- Tamanho da peça
- Normalmente 25–40 cm por lado; as maiores máquinas passam de 1 m
- Precisão
- Cerca de ±0,1 mm como impressa; as faces críticas são usinadas depois
- Acabamento superficial
- Fosca e levemente rugosa, como lixa fina; mais rugosa nas superfícies voltadas para baixo; muitas vezes jateada, polida ou usinada
- Tamanho de lote adequado
- De 1 a alguns milhares de peças por ano; melhor quando cada peça é complexa e valiosa
- Custo de ferramental e máquinas
- Sem ferramental; as máquinas custam de várias centenas de milhares a alguns milhões de dólares
- Velocidade
- Lenta: as construções muitas vezes levam de um a vários dias
Pontos fortes e limites
Pontos fortes
- Formas impossíveis de usinar ou fundir: canais internos, treliças, formas orgânicas
- Metal totalmente denso, comparável a metal fundido ou forjado depois do tratamento térmico
- Várias peças fundidas em uma só, economizando montagem e peso
- Projetos leves vindos da otimização topológica (software que remove material desnecessário)
Limites
- Máquinas, pó e pós-processamento muito caros
- Precisa de suportes, que precisam ser cortados ou usinados
- As tensões térmicas presas podem empenar as peças ou fazê-las trincar e se soltar da mesa
- Lenta, com superfícies rugosas que muitas vezes precisam de usinagem
Onde é usado
- EspaçoInjetores de motores de foguete, câmaras de combustão, peças de turbobombas
- AeroespacialBicos de combustível de motores a jato, suportes, trocadores de calor
- MedicinaCúpulas acetabulares de quadril e implantes de coluna com superfícies porosas, implantes sob medida
- OdontologiaCoroas, pontes e estruturas de próteses de cobalto-cromo
- FerramentariaMoldes de injeção com refrigeração conformal (canais que seguem a forma da peça)
- AutomobilismoSuportes leves, montantes, peças de escapamento e hidráulicas
Como reconhecê-lo
- Uma superfície metálica cinza fosca e levemente granulada, muitas vezes com leves linhas de camada.
- Pequenas cicatrizes ou áreas rugosas nas superfícies voltadas para baixo, onde os suportes foram removidos.
- Uma base plana, muitas vezes usinada, onde a peça foi cortada da mesa de construção.
- Formas orgânicas, treliças ou canais internos que nenhuma broca ou molde conseguiria produzir.
Compare com
Assista
RAPID DIRECT · O fluxo de trabalho completo da SLM, explicado para iniciantes
Billy Wu · Imagens em close de uma peça sendo construída
3D Distributed · Uma máquina em ação: laser, faíscas e recobridor
NASA's Marshall Space Flight Center · Peças impressas de motores de foguete na NASA
Veja fotos reais
- Wikipedia: Fusão seletiva a laser — esquema do processo e fotos de peças metálicas impressas
- Busca de fotos no Wikimedia Commons
Lembre-se
- A LPBF funde pó de metal com um laser em gás inerte, construindo peças totalmente densas camada por camada.
- Faz peças metálicas complexas e leves que nenhum outro processo consegue, mas devagar e a alto custo.
- Suportes, tratamento térmico, corte da mesa e muitas vezes usinagem fazem parte de todo trabalho.
Mais em Manufatura aditiva
Todos os 100 processos
 8.1ShortFDM (modelagem por deposição fundida)Extruda filamento de plástico fundido por um bico em movimento (extrusão de material)Abrir a lição
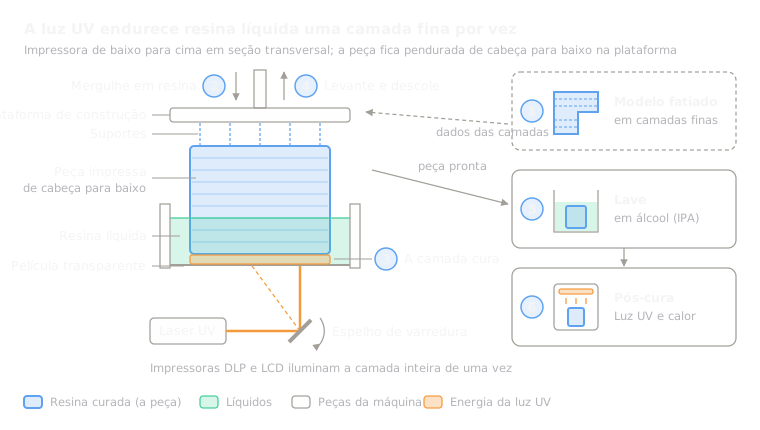 8.2Estereolitografia (SLA/DLP)Endurece resina líquida camada por camada com um laser ou projetor (fotopolimerização em cuba)Abrir a lição
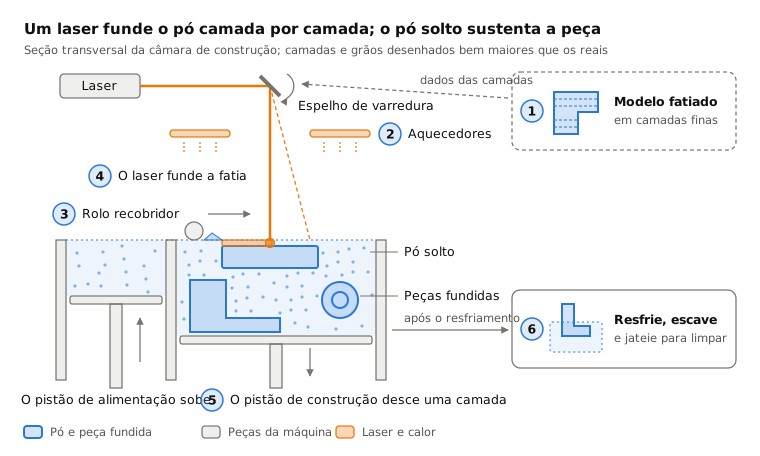
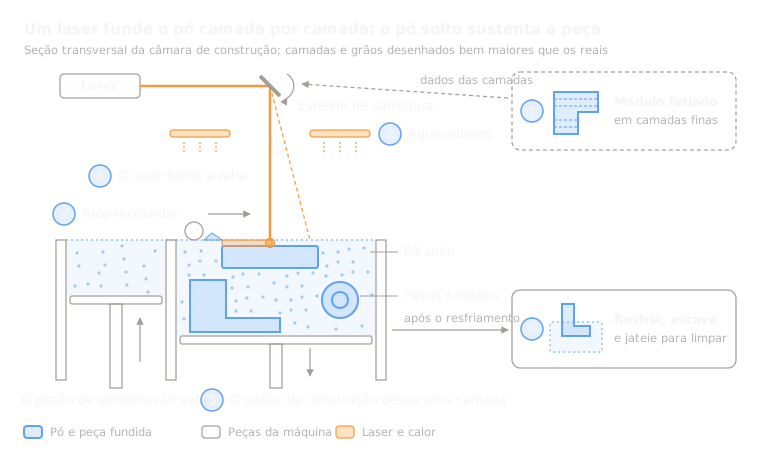 8.3Sinterização seletiva a laser (SLS)Um laser funde pó de náilon em um leito; o pó solto sustenta a peça (fusão em leito de pó)Abrir a lição
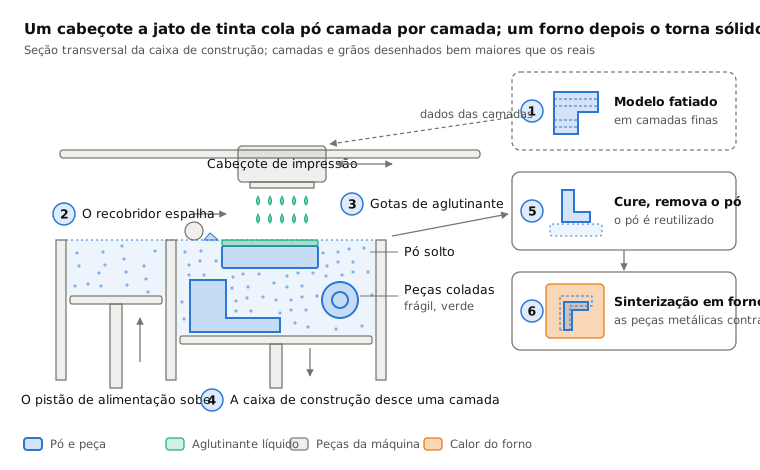
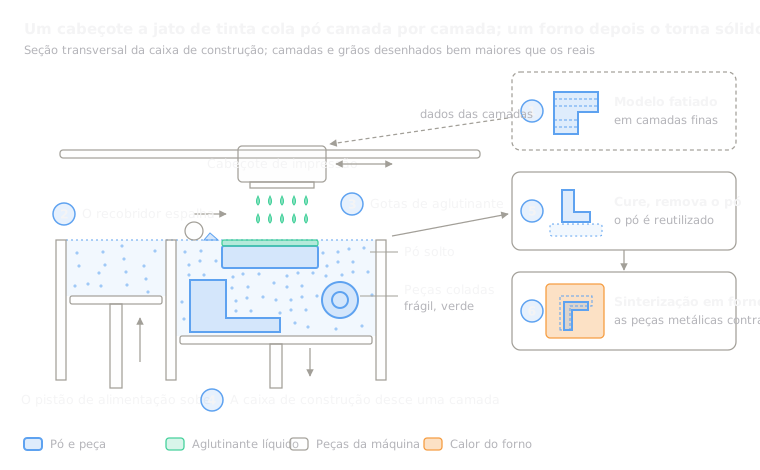 8.5Jateamento de ligante (binder jetting)Cabeçotes de jato de tinta colam o pó, depois a peça é curada ou sinterizada (binder jetting)Abrir a lição
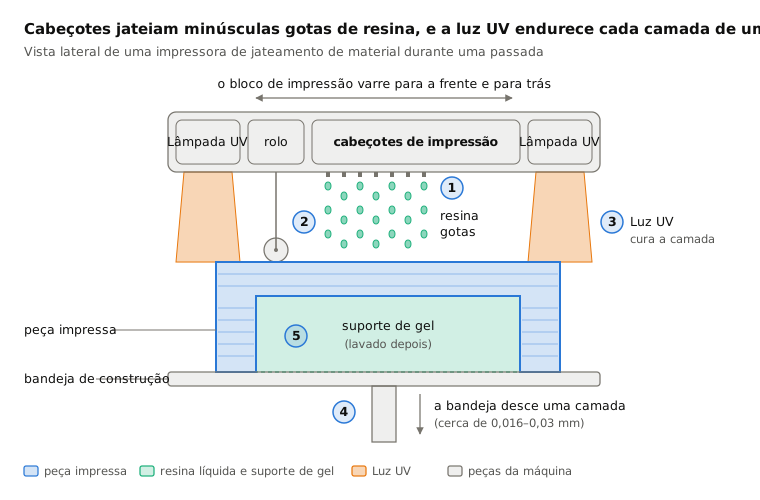
 8.6Jateamento de material (PolyJet)Jateia gotas de resina e as cura com luz UV (material jetting)Abrir a lição
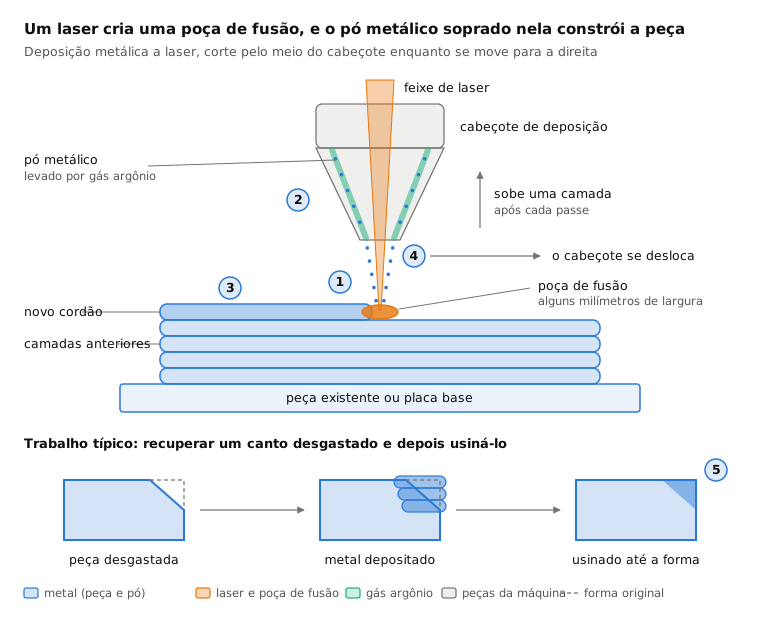
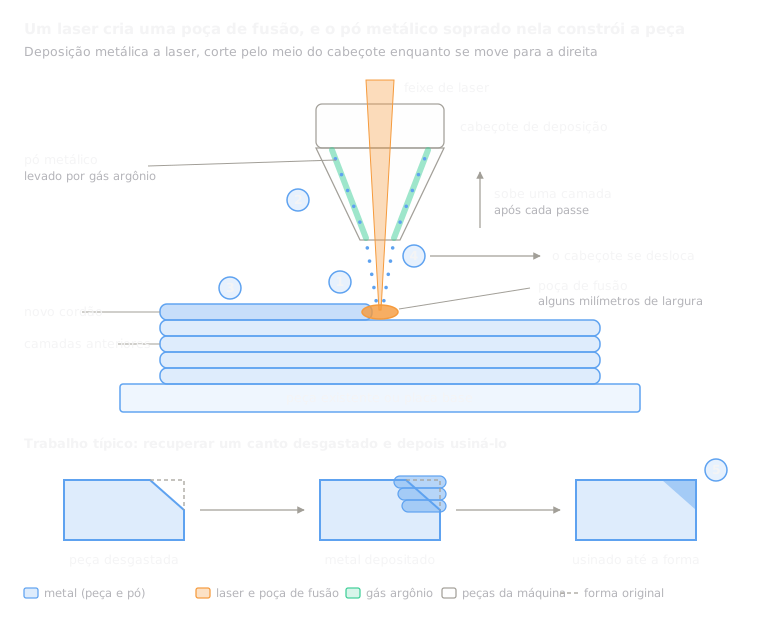 8.7Deposição por energia direcionada (DED/LMD)Um laser funde uma poça na peça; pó soprado adiciona metal (deposição por energia direcionada)Abrir a lição
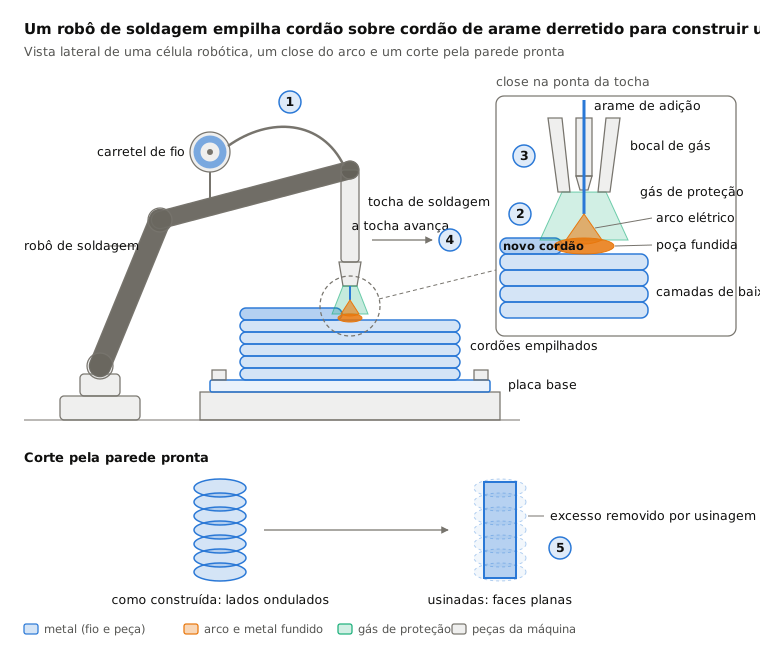
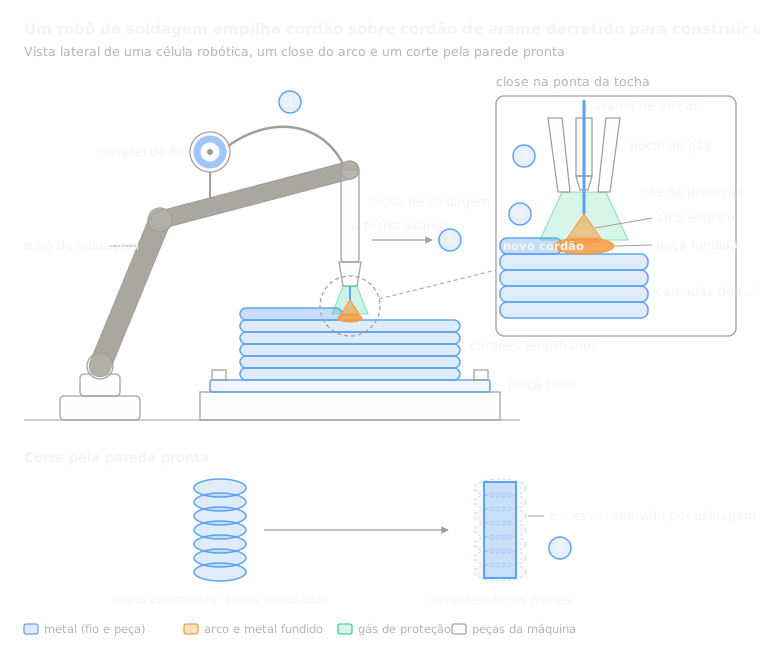 8.8Manufatura aditiva por arco com arame (WAAM)Um robô de soldagem empilha arame fundido por arco em cordões (deposição por energia direcionada)Abrir a lição
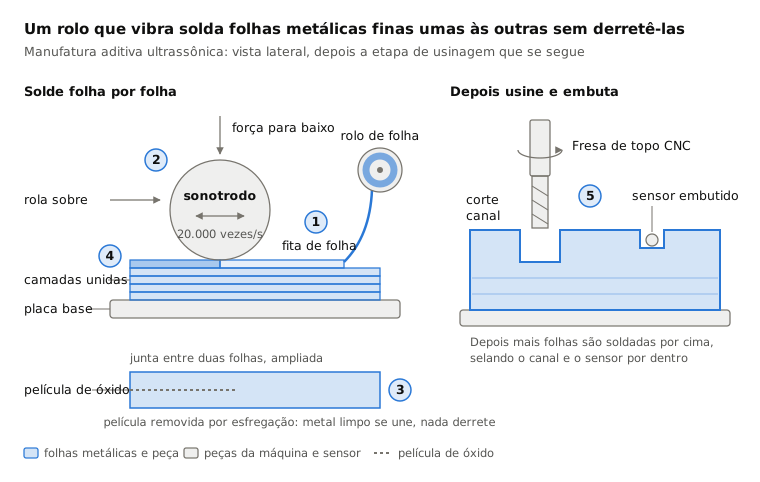
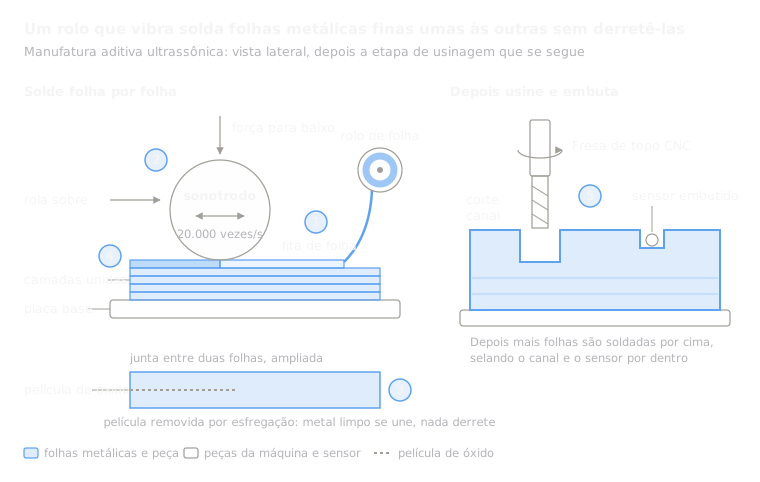 8.9Manufatura aditiva ultrassônica (UAM)A vibração ultrassônica solda folhas metálicas sem fundir, depois uma fresa as apara (laminação de chapas)Abrir a lição
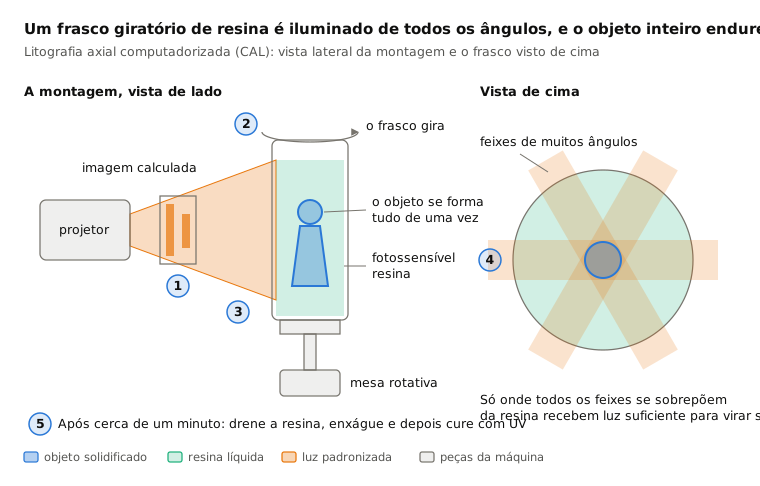
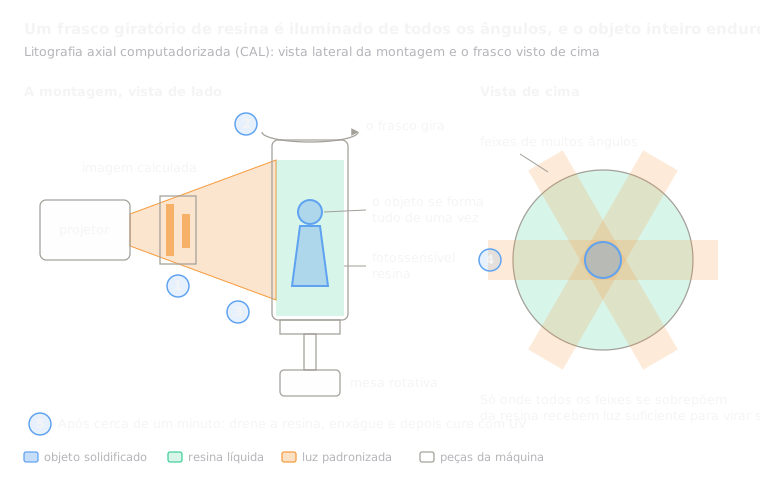 8.10Impressão volumétrica (CAL)Luz de todos os ângulos cura de uma vez um frasco giratório de resina (impressão volumétrica)Abrir a lição
Experimente
Coloque a IA para trabalhar no seu CAD.
Modele peças, gere desenhos e automatize o trabalho repetitivo dentro do seu software CAD.