

Sinterização seletiva a laser (SLS)
Um laser funde pó de náilon em um leito; o pó solto sustenta a peça (fusão em leito de pó)
A sinterização seletiva a laser (SLS) usa um laser para fundir pó fino de plástico, geralmente náilon, uma camada fina por vez. O pó solto em volta da peça a sustenta, então não são necessários suportes. É importante porque faz peças de plástico resistentes e funcionais em lotes pequenos, como estruturas de drones, dutos e órteses sob medida.
Como funciona
Fatie o modelo. O software fatia o modelo 3D em camadas finas. Muitas peças podem ser agrupadas, até empilhadas, para ocupar todo o volume de impressão.
Aqueça a câmara. Aquecedores mantêm o leito de pó logo abaixo do ponto de fusão, cerca de 170 °C para o náilon 12. O laser só precisa então acrescentar um pouco de energia.
Espalhe uma camada. O pistão de alimentação sobe, e um recobridor (um rolo ou lâmina) espalha uma camada fina de pó, geralmente de 0,1 mm, pela área de construção.
Funda a fatia. Um laser, guiado por espelhos rápidos, percorre a seção transversal da peça. Ele sinteriza os grãos (funde-os derretendo-os em parte) entre si e com a camada de baixo.
Desça e repita. O pistão de construção desce uma camada, e as etapas 3 a 5 se repetem. O pó não fundido fica no lugar e escora cada saliência.
Resfrie, escave, limpe. O bloco de pó, chamado de bolo (cake), esfria devagar, muitas vezes por quase o mesmo tempo que a impressão levou. Depois você escava as peças, remove o pó aderido com jato e mistura o pó que sobrou com pó novo para reutilizá-lo.
Dados-chave
- Materiais
- Náilon (PA12, PA11) acima de tudo; também náilon com carga de vidro ou carbono, TPU flexível, polipropileno e PEEK de alta temperatura
- Peças típicas
- Protótipos funcionais, carcaças, encaixes por pressão e dobradiças integradas, dutos, suportes, órteses e empunhaduras sob medida
- Tamanho da peça
- Cerca de 15–30 cm por lado em máquinas de bancada; máquinas industriais até cerca de 70 cm
- Precisão
- Cerca de ±0,3 mm, ou cerca de ±0,3% em peças maiores
- Acabamento superficial
- Fosca e levemente granulosa, como lixa fina; muitas vezes tingida, tamborilada ou alisada com vapor
- Tamanho de lote adequado
- De 1 a alguns milhares de peças; uma impressão pode conter de dezenas a centenas de peças pequenas
- Custo de ferramental e máquinas
- Sem ferramental; sistemas de bancada custam dezenas de milhares de dólares, sistemas industriais centenas de milhares
- Velocidade
- Cerca de meio dia a um dia por impressão, mais várias horas ou mais de resfriamento
Pontos fortes e limites
Pontos fortes
- Sem suportes, então as peças podem ser encaixadas e empilhadas para ocupar todo o volume
- Peças de náilon resistentes e tenazes, quase tão fortes entre camadas quanto ao longo delas
- Formas complexas: treliças, canais internos, até dobradiças impressas já montadas
- Baixo custo por peça quando a impressão está cheia
Limites
- Máquinas e pó custam muito mais que FDM
- Superfície áspera e levemente porosa que precisa de acabamento e pode absorver sujeira
- Longo tempo de resfriamento antes de poder desempacotar as peças
- Manuseio de pó, que gera poeira, e é preciso adicionar um pouco de pó novo a cada impressão
Onde é usado
- AeroespacialDutos de ar e suportes para aviões e drones
- MedicinaÓrteses sob medida, encaixes de próteses, guias cirúrgicos
- Produtos de consumoArmações de óculos, artigos esportivos, carcaças de pequenos lotes
- AutomotivoProtótipos, clipes, dutos e peças de produção em baixo volume
- IndústriaGarras de robô, gabaritos e dispositivos de fixação, peças de reposição
Como reconhecê-lo
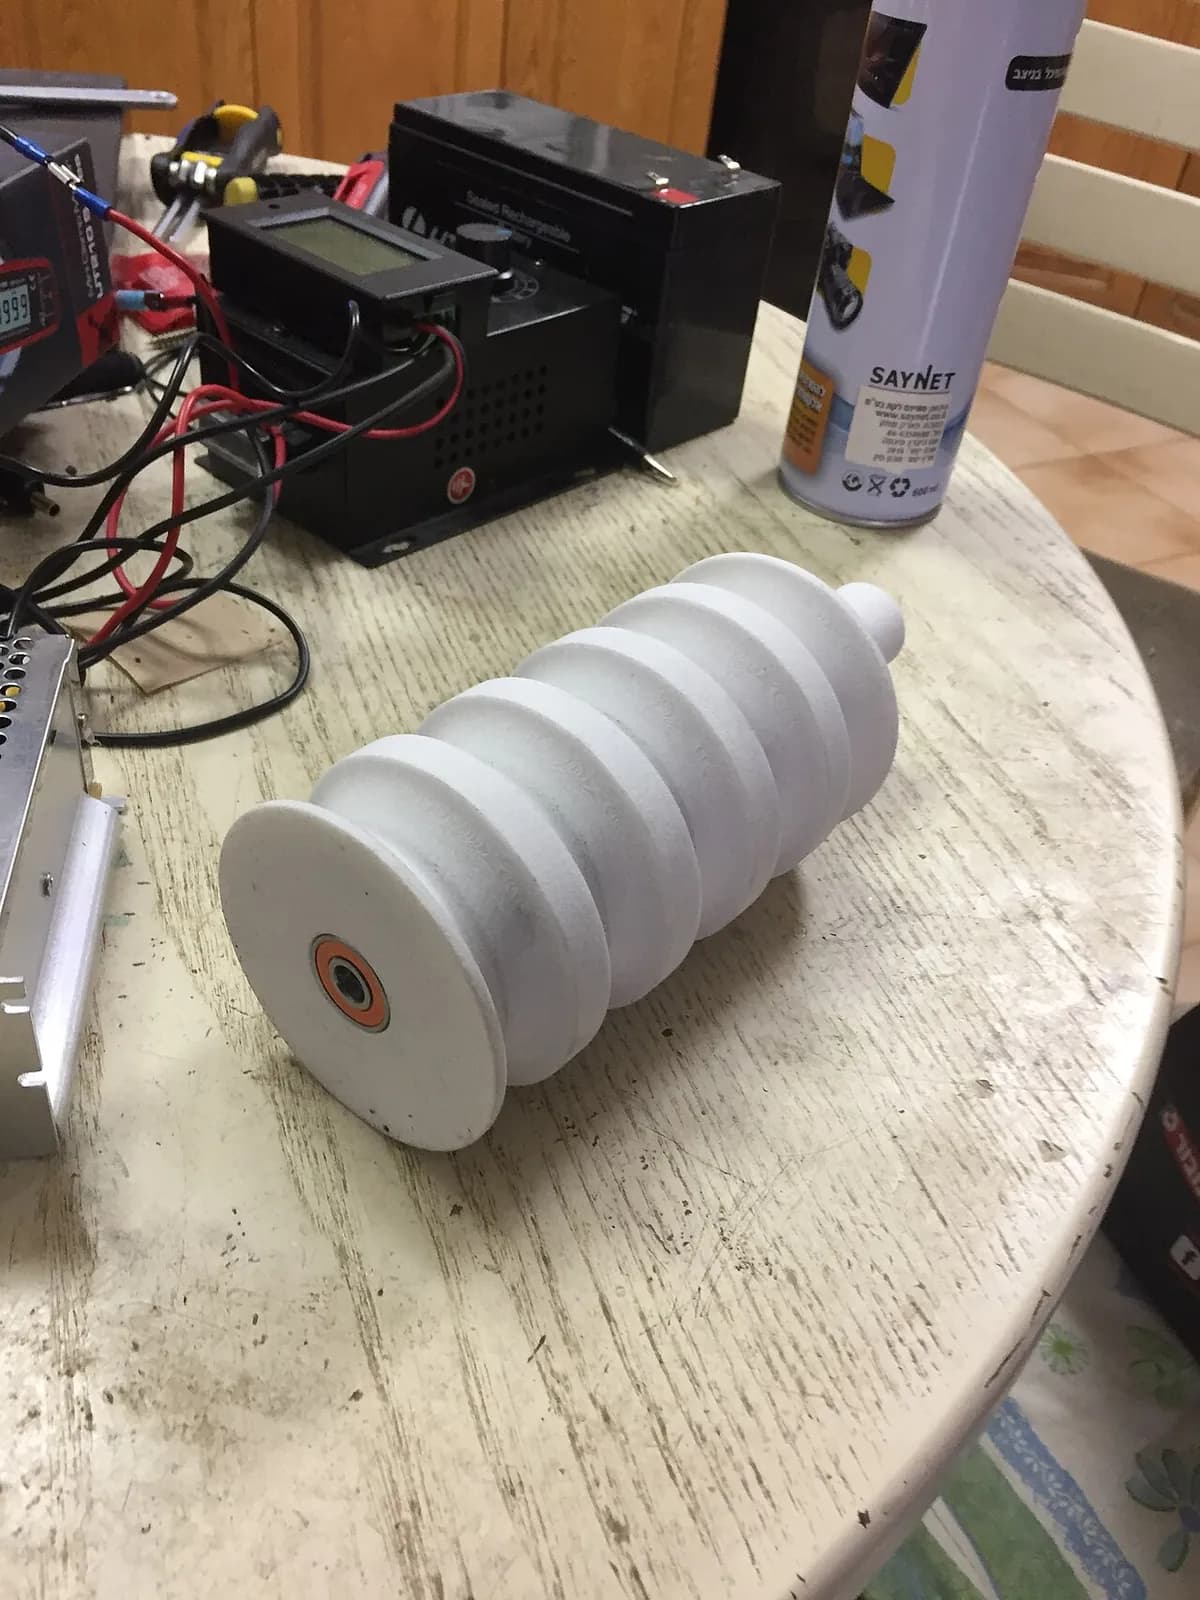
- Uma superfície fosca, levemente arenosa, muitas vezes off-white, cinza ou tingida de preto.
- Sem marcas de suporte em lugar nenhum, mesmo sob saliências acentuadas.
- Linhas de camada suaves e discretas em superfícies curvas, bem menos visíveis que as estrias do FDM.
- Pequenos furos de escape em peças ocas, deixados para o pó preso poder ser despejado.
Compare com
Assista
Dr. D-Flo · O princípio da SLS explicado para iniciantes
Formlabs Support · Dentro da máquina: laser, recobridor e aquecimento
Vision Miner · O fluxo de trabalho completo, da impressão à escavação e ao jateamento
EOS 3D Printing · SLS industrial usada em produção seriada
Veja fotos reais
- Wikipédia: Sinterização seletiva a laser — esquema do processo com legendas e fotos de peças de SLS
- Busca de fotos no Wikimedia Commons
Lembre-se
- A SLS funde pó de plástico com um laser, camada por camada, dentro de um leito aquecido.
- O pó solto sustenta a peça, então não são necessários suportes e as peças podem ser empilhadas.
- As peças saem resistentes, mas granulosas, e precisam de horas de resfriamento e limpeza.
Mais em Manufatura aditiva
Todos os 100 processos
 8.1ShortFDM (modelagem por deposição fundida)Extruda filamento de plástico fundido por um bico em movimento (extrusão de material)Abrir a lição
 8.2Estereolitografia (SLA/DLP)Endurece resina líquida camada por camada com um laser ou projetor (fotopolimerização em cuba)Abrir a lição
 8.4Fusão em leito de pó a laser (metal, SLM/DMLS)Um laser funde finas camadas de pó de metal (fusão em leito de pó)Abrir a lição
 8.5Jateamento de ligante (binder jetting)Cabeçotes de jato de tinta colam o pó, depois a peça é curada ou sinterizada (binder jetting)Abrir a lição
 8.6Jateamento de material (PolyJet)Jateia gotas de resina e as cura com luz UV (material jetting)Abrir a lição
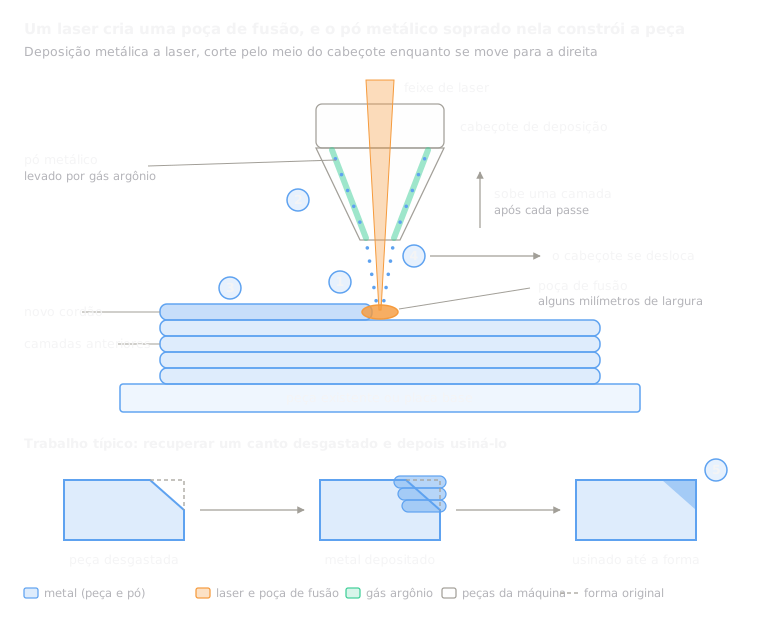 8.7Deposição por energia direcionada (DED/LMD)Um laser funde uma poça na peça; pó soprado adiciona metal (deposição por energia direcionada)Abrir a lição
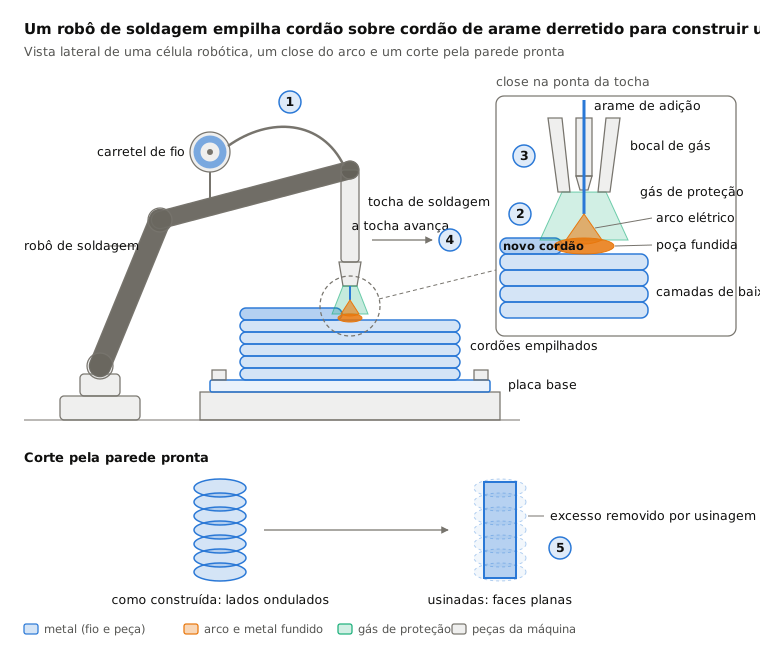
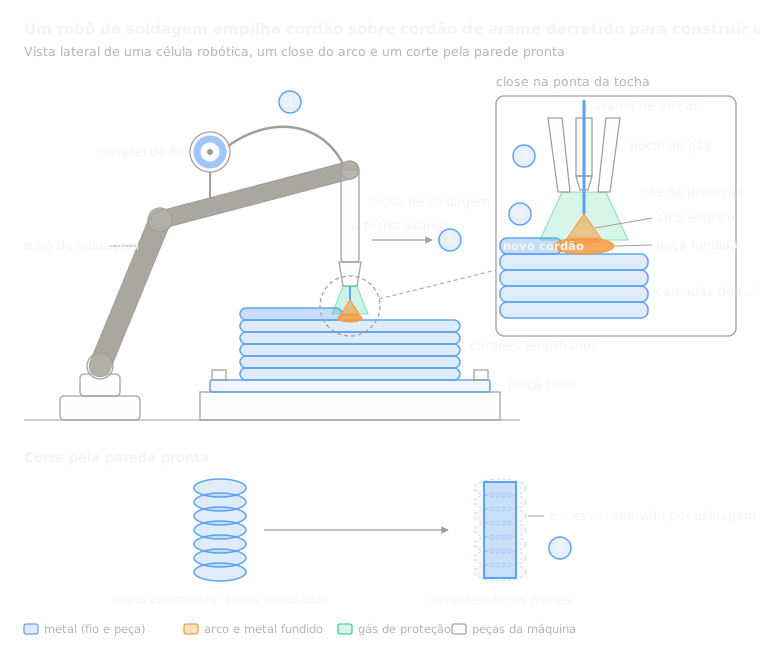 8.8Manufatura aditiva por arco com arame (WAAM)Um robô de soldagem empilha arame fundido por arco em cordões (deposição por energia direcionada)Abrir a lição
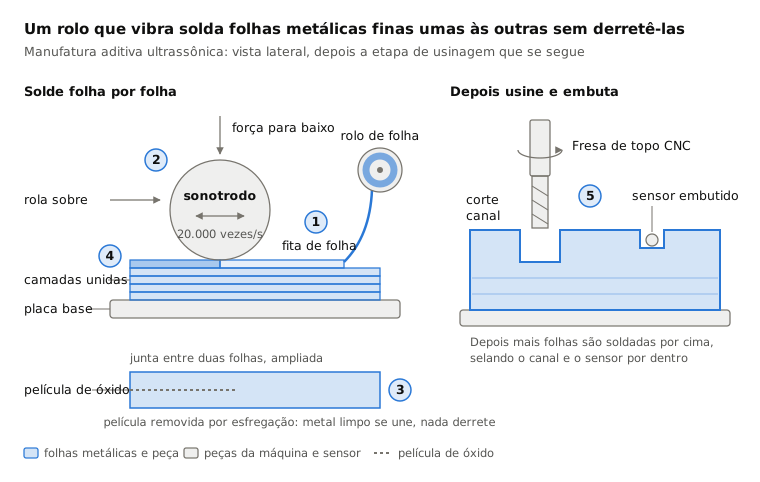
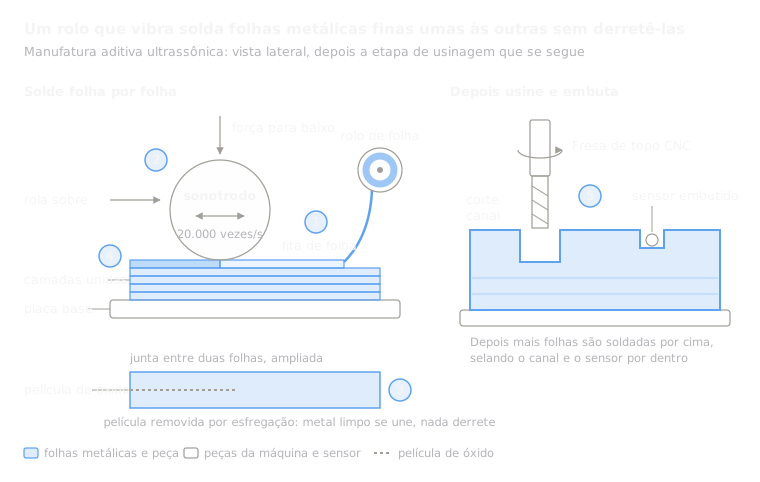 8.9Manufatura aditiva ultrassônica (UAM)A vibração ultrassônica solda folhas metálicas sem fundir, depois uma fresa as apara (laminação de chapas)Abrir a lição
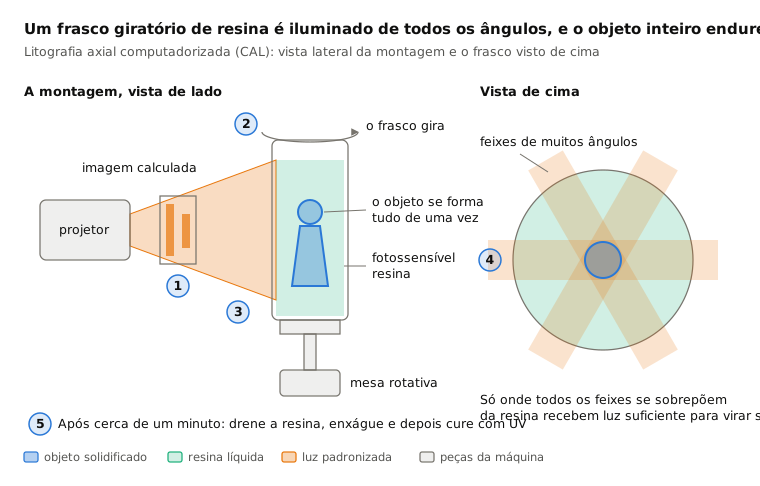
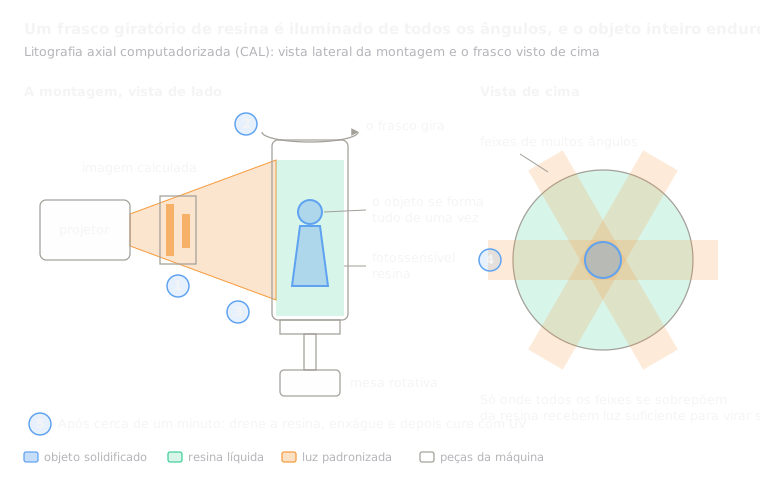 8.10Impressão volumétrica (CAL)Luz de todos os ângulos cura de uma vez um frasco giratório de resina (impressão volumétrica)Abrir a lição
Experimente
Coloque a IA para trabalhar no seu CAD.
Modele peças, gere desenhos e automatize o trabalho repetitivo dentro do seu software CAD.